技术文章
火焰切割机行走传动梅花形弹性联轴器安装与维护
← 全部文章
技术审核:刘金松,工程师
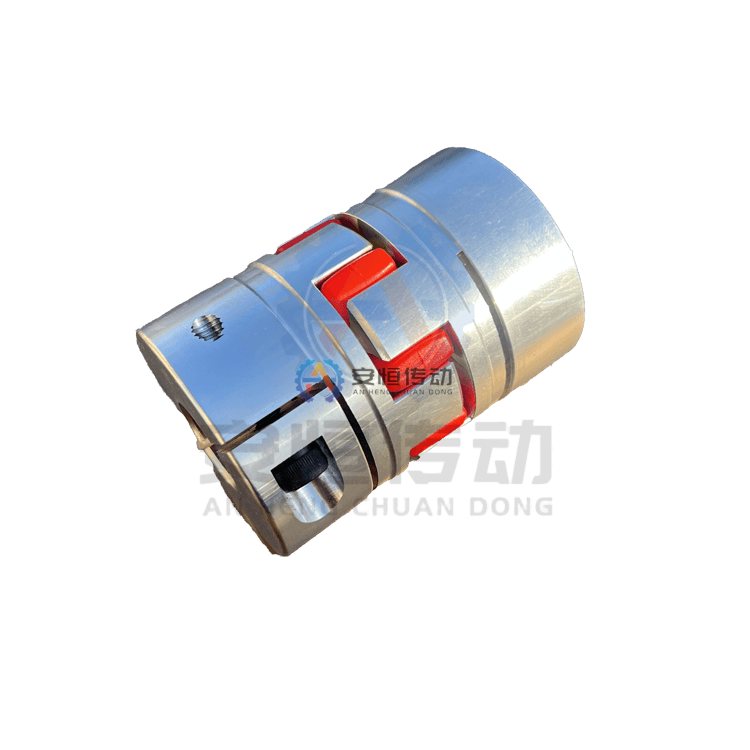
对火焰切割机行走传动来说,螺栓拧紧不等于安装完成。配合、对中、润滑或易损件状态以及首次带载循环,都应写入验收记录。
联轴器装入前先测量:火焰切割机行走传动
在火焰切割机行走传动上应分别记录启动顺序、负载位置和运行中的轴端运动。梅花形弹性联轴器只有在扭矩路径、允许的不对中能力以及密封或易损件方案与现场条件匹配时才适用。
不要让紧固掩盖对中误差:火焰切割机行走传动
请确认火焰切割机行走传动中梅花形弹性联轴器在安装位置的额定扭矩、峰值扭矩、转速、两端轴径 d1/d2、轴孔、键槽、DBSE、轴向位移、角向偏差、环境温度和启动次数。使用联轴器实际安装轴段的扭矩和转速,不要用笼统的工况系数替代负载事件。
跟踪温升、振动和磨损:火焰切割机行走传动
拆卸前拍摄完整装配并保留失效件。测量火焰切割机行走传动现场安装的梅花形弹性联轴器,记录两端轴孔、键槽宽度和深度、轮毂长度、螺栓圆、制动轮或间隔段尺寸、DBSE及防护罩间隙。孔径、键槽、护罩或密封的磨损都应保留为工程证据。
只放行记录支持的结论:火焰切割机行走传动
目录额定值不能独立闭合火焰切割机行走传动的判断。请把工位事件、接口实测、维护路径绑定到现场记录,所有未实测接口或负载值继续标记为“需现场确认”。
交接下一次检查:火焰切割机行走传动
请提供火焰切割机行走传动的工位、联轴器安装位置、正常与异常负载描述、转速、轴端实测尺寸、位移、环境、数量以及图纸或照片。询价中应写明触发异常的工艺事件;工况没查清,就把它留作待确认项,不要代填工况系数。
对于火焰切割机行走传动,现场数据齐全后,请对照梅花形弹性联轴器产品资料、联轴器测量指南和相关工程指南。
询价前值得先回答的问题:火焰切割机行走传动
下一次检修应接手哪些数据?
留下配合、找正方法、运行观察和调试期间所做改动的记录。
联轴器能补偿对中不良吗?
只能在批准的位移范围内补偿,不能代替轴端检查、设备找正或软脚、基础问题的纠正。
需要选型或旧件替换技术确认?
请提供功率、转速、轴径、键槽、安装尺寸、图纸或旧件照片。我们会先复核工况,再确认型号与报价。