技術記事
ボールミル主駆動のグリッドカップリングでグリッドが破断したら:固着装入物の衝撃、潤滑不良、それともミスアライメント?
ボールミル主駆動でグリッドが折れても、新しいグリッドへの交換はすぐに済みます。だからこそ、同じ故障が繰り返されます。折れたグリッド、ハブの歯溝、カバー内のグリースを見れば、原因が固着装入物での起動なのか、潤滑不良なのか、ミスアライメントなのか、たいていは判断できます。ここでは、その手がかりの読み方と、カップリング自体の再選定が必要になるタイミングを説明します。
ボールミル駆動がグリッドカップリングに厳しい理由
ボールミルは、グリッドカップリングにとって最も厳しい用途の一つです。シェル、ライナー、粉砕媒体、装入物を合わせた回転慣性は非常に大きく、駆動系はその質量を負荷がかかったまま起動しなければなりません。そのため起動のたびに、カップリングには運転トルクを大きく上回る起動トルク(ブレークアウェイトルク)がかかります。
さらに状況を悪くする条件が二つあります。長時間停止すると装入物が締め固まって固着装入物(フローズンチャージ)になり、正常にカスケードせず一つの塊のまま持ち上がります。それが落下すると、衝撃がピニオン、減速機を通ってカップリングまで戻ってきます。インチング装置のトルクがこのカップリングを通る場合、ミルを前後に揺らすとグリッドがハブの歯の両側の歯面に打ち付けられます。
まず折れたグリッドと歯溝を確認する
古いグリッドはスクラップにする前に、破片を元の順番に並べ、破面、ハブの歯、グリースを撮影してください。複数のバーが一度に折れている場合と、一か所だけ折れて隣のバーにき裂がある場合とでは、意味がまったく違います。
疲労破面は平らで比較的滑らかで、表面の一つの起点から広がるビーチマークが見られることが多く、起点は通常、曲げ部か、グリッドが歯の角に接触する位置にあります。過負荷破面は粗く粒状で、ビーチマークはなく、近くのバーは曲がったり永久変形したりしていることがよくあります。疲労き裂が摩耗によるくぼみや腐食ピットから始まっている場合は、サイズの問題ではなく、まず潤滑またはシールの問題として扱ってください。
| 見つかったもの | 最も可能性が高い原因 |
|---|---|
| 複数のバーが一度に破断、破面が粗い、バーが曲がっている | 過負荷:固着装入物での起動、またはその他の単発の衝撃 |
| 破面が滑らかでビーチマークあり、隣のバーにき裂、摩耗は軽い | 疲労:起動ピークの繰り返し、またはトルク余裕の不足 |
| グリッドの接触部がやせている、歯溝に段付き摩耗、グリースが乾いている、赤褐色の粉 | 潤滑不良とフレッティング摩耗 |
| 歯の片端に摩耗が集中、または二つのハブで摩耗が不均一 | ミスアライメントまたはハブ間隙の誤り |
現場データは診断を補うものであって、診断の代わりにはなりません。起動時の電流トレンド、軸受温度、振動値を、部品に見られる痕跡と合わせて判断してください。どのデータからも、グリッドにかかるトルクを直接読み取ることはできません。
固着装入物と起動衝撃
破面が過負荷を示しているなら、まず停止履歴を確認します。スラリーをミル内に残したままの長時間停止は固着装入物ができる典型的な条件なので、再起動前にはインチング装置でミルを回して装入物がほぐれてカスケードするかを確認し、ほぐれなければ前後にインチングを続けてほぐしてください。主モータを起動する前に、インチング装置が完全に切り離されていることを必ず確認します。プロセス上可能であれば、計画停止の前に給鉱を止めて運転を続け装入物を減らすか、スラリーを抜いておくと、固着する材料が少なくなります。
起動方式も同じくらい重要です。直入れ始動では鋭いトルクスパイクが出ますが、エアクラッチ、ソフトスターター、インバータ(可変周波数ドライブ)ならトルクの立ち上がりを抑えられます。駆動系にクラッチやトルクリミッタがある場合は、そのスリップトルクまたは作動トルクをカップリングの許容ピークトルクと比較してください。保護装置の設定がカップリングの耐えられる値より高ければ、グリッドがヒューズ代わりになってしまいます。
潤滑とシール
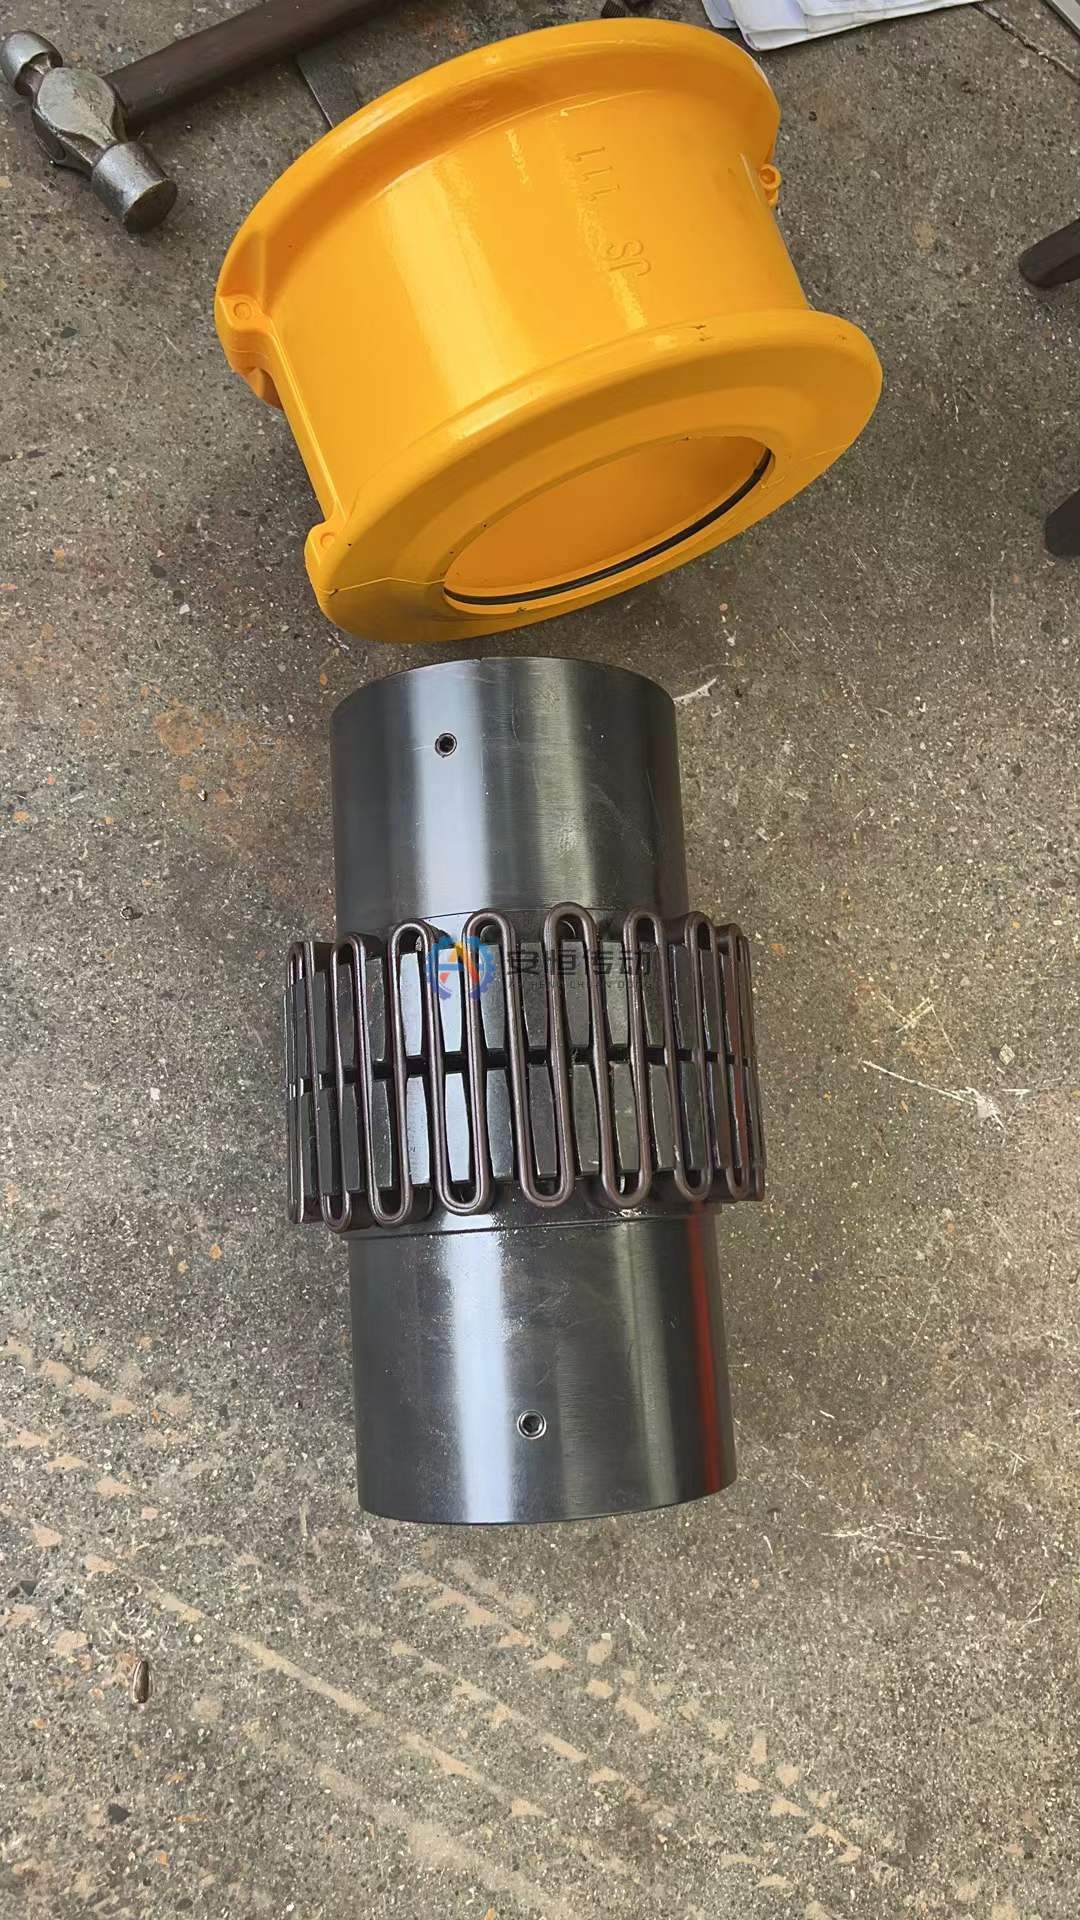
グリッドカップリングは、グリッドがたわむときに歯溝の中を滑れるよう、グリースに頼っています。グリースが乾いたり、洗い流されたり、漏れたりすると、グリッドと歯が互いにくぼみを削り合い、そのくぼみが疲労き裂の起点になります。
ボールミルの周りは湿気と粉じんが多く、カバーにはスラリーの飛散や洗浄水がかかります。点検のたびにカバーのガスケット、シール、ボルト、プラグを確認し、カバーにグリースのにじみがあればシール不良として扱ってください。カバー内に水やスラリーが入ると、グリースは研磨ペーストに変わります。
遠心力で油分が分離しにくい、カップリング専用のグリースを使ってください。汎用の軸受グリースは、回転するカバーの中で分離しやすい傾向があります。メーカーの給脂間隔は上限として扱い、高温運転、頻繁な起動、湿潤環境では短くします。給脂するときは、最初に出てくる古いグリースの状態を確認してください。
アライメント、基礎、熱変位
グリッドカップリングはある程度のミスアライメントを許容しますが、限界近くで運転し続けると、グリッドが一回転ごとに歯溝の中を滑り、摩耗と疲労が早まります。ボールミルの基礎は沈下し、モータ、減速機、ピニオンはそれぞれ別の基礎ブロックに据え付けられていることがよくあります。芯出し後にアライメントがまたずれるなら、カップリングを疑う前にソフトフット、基礎ボルト、グラウトを確認してください。
モータと減速機は温まると膨張量が異なるため、冷間時の芯出しでは予想される熱変位分のオフセットを設定し、十分に運転した後に熱間アライメントを確認します。大型のすべり軸受モータでは、ロータが磁気中心で回っていること、ハブ間隙がカップリングの仕様どおりであることも確認してください。そうでないと、軸方向の移動でハブ同士が押し寄せられ、グリッドが挟まれることがあります。
実際のピークトルクで再選定すべきとき
証拠がカップリング自体を指しているときは再選定してください。潤滑とアライメントを直しても疲労破断が再発する場合、あるいは固着装入物への対策を適切に行っていても過負荷破断が続く場合です。どちらも、カップリングがそのサイズで許容される以上に高い、または頻繁なピークトルクを受けていることを意味します。
再確認には、モータの定格トルクと起動特性、起動方式、スリップトルクの設定(ある場合)、起動回数、固着装入物の発生頻度、軸径とキー溝を集めてください。当社は運転トルクだけでなく、実際のピークトルクに適切なサービスファクタを掛けてサイズを選び、回転速度、ミスアライメント、使用環境もあわせて確認します。
当社のJSシリーズはJS1からJS25まであり、シリーズ全体で軸穴径18–500 mmをカバーしますが、トルクと回転速度の上限はサイズによって異なります。適切にサイズを選んだグリッドカップリングは、グリッドがたわんで衝撃の一部を吸収するため、衝撃が主な問題になるミルに向いています。軸径がシリーズの上限に近い場合や、衝撃の緩和よりもトルク密度が求められる場合は、ギヤカップリングのほうが適していることもあります。詳しくは破砕機とコンベヤにはグリッドカップリングとギヤカップリングのどちらかをご覧ください。
FAQ
グリッドだけ交換して、古いハブはそのまま使えますか?
ハブの歯の状態が良い場合に限ります。歯溝に段付き摩耗、打痕、き裂があると、新しいグリッドは最初のものより早く摩耗するので、歯形が目に見えて摩耗している場合はハブも交換してください。
疲労破断なら、必ずカップリングのサイズ不足ですか?
いいえ。摩耗によるくぼみから始まった疲労は通常、潤滑またはシールの問題を示し、片側の歯面摩耗を伴う疲労はアライメントの問題を示します。両方に問題がないと確認できて初めて、繰り返す疲労は実際の負荷サイクルに対してサイズが小さいことを示唆します。
固着装入物が破断の原因だとどう確かめればよいですか?
グリッドの過負荷の特徴を運転記録と照らし合わせます。長時間停止後の起動、インチングなしでの起動、起動直後のトリップなどです。起動時の電流波形は、部品の状態やオペレーターの話と合わせれば有力な手がかりになりますが、それだけでは証拠になりません。
ミルでグリッド破断が続くなら、まず破面とグリースを確認し、証拠が示す問題を直してから、サイズを判断してください。標準品の納期は15–25日で、ミルシート(材料証明書)と超音波探傷検査成績書を製品と一緒にお付けできます。図面を送って見積もりを依頼するか、古いカップリングの写真と実測寸法、運転データをお送りいただければ、実際のピークトルクに対してサイズを確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。