
技术文章
用百分表进行联轴器对中:现场检查清单
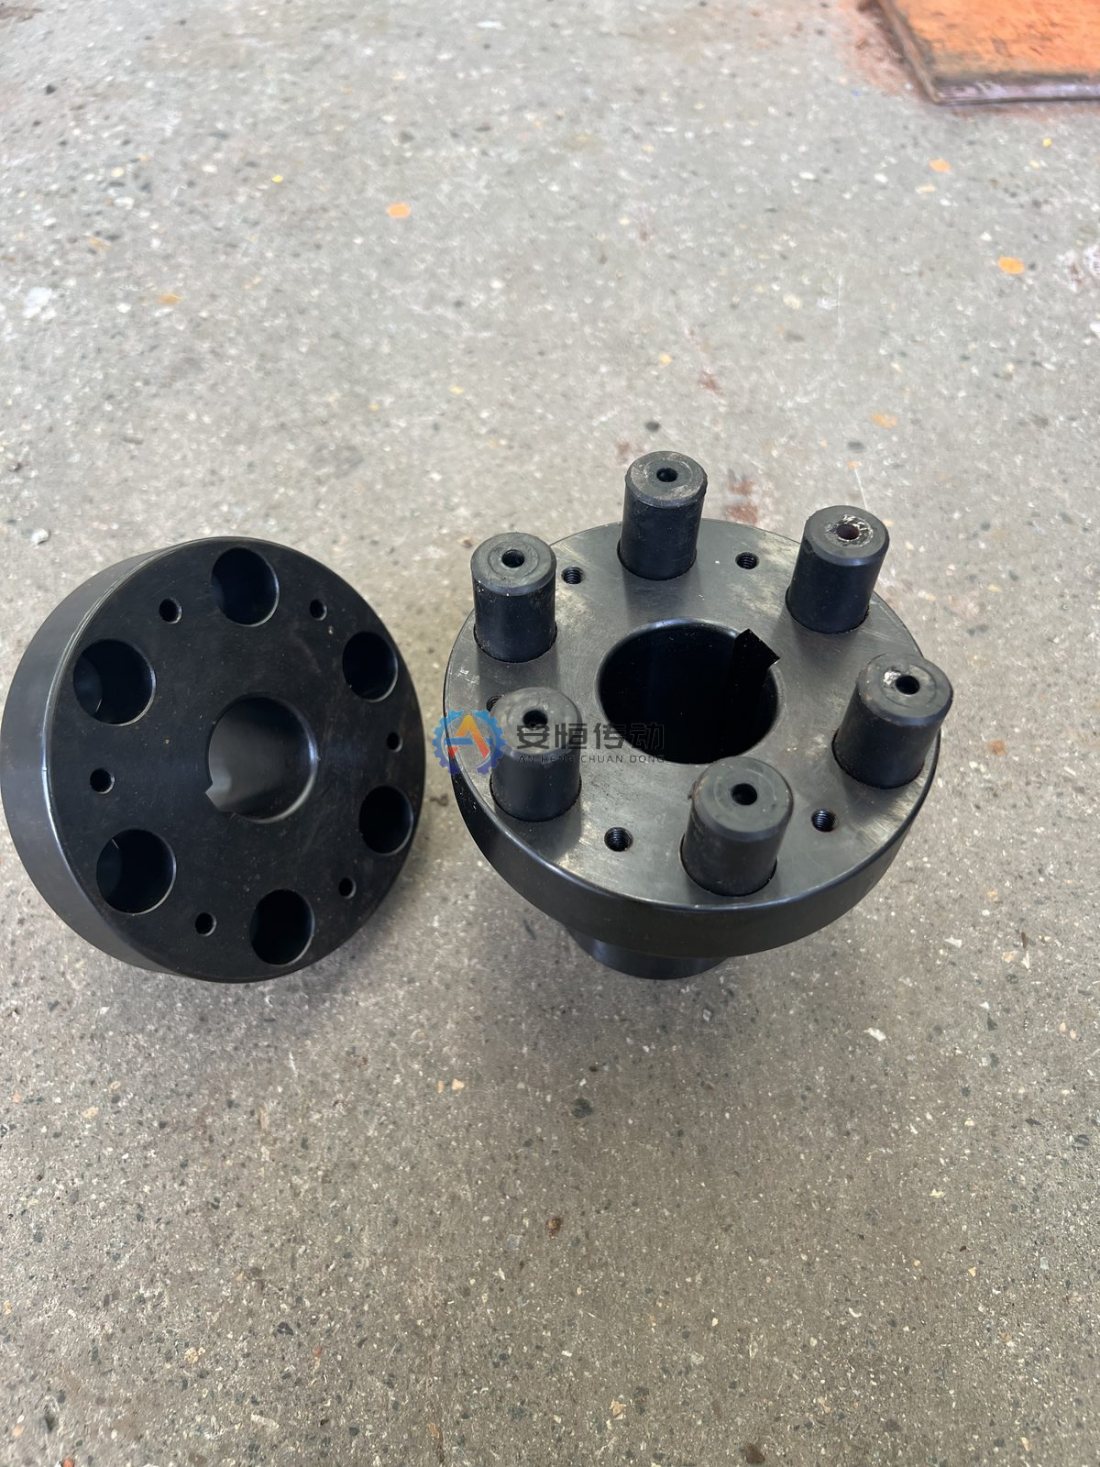
弹性联轴器在运转中能够吸收一定范围内的轴系偏差,但如果安装对中精度差、完全依赖弹性元件去硬扛偏差,就会加快轴承磨损、密封泄漏以及柱销或弹性体的疲劳失效。即便是为水泵、风机或输送机安装补偿能力较好的弹性柱销联轴器,想要用百分表测出可重复的数据,也必须保证表架刚性足够、轴向窜动受控,并在加垫片前彻底消除软脚。按下面这份现场检查清单逐步操作,可以把百分表读数准确换算为垂直和水平方向的机脚调整量。
准备工作:工具清单、清洁、软脚与表架下垂检查
在将百分表装到轮毂上之前,先执行设备断电挂牌上锁,拆下联轴器防护罩,并确认两根轴都能用手盘动且转动顺畅。提前备齐以下工具,避免测量中途反复中断:
- 两块行程顺滑、带有清晰正负圈数指针的百分表
- 刚性卡箍式或链条式对中专用表架(长跨距工况避免使用细杆磁性表座)
- 多种厚度的预制不锈钢垫片,表面无毛刺、无折痕
- 塞尺、外径千分尺、钢卷尺和经过校准的扭矩扳手
- 无尘擦拭布、清洗剂、细平锉或油石,以及用于标记 0°、90°、180° 和 270° 位置的记号笔
彻底清理设备底脚、底座安装面、垫片组以及轮毂外圆和端面。如果电机底脚下方残留铁锈皮、漆渣或砂粒,拧紧地脚螺栓时壳体就会发生偏移。同时检查轮毂外圆和端面是否存在磕碰或明显偏摆;如果存在严重偏心或轴颈损伤,可先参考联轴器轴向位移与角向不对中检查指南排查机械本体问题。
开始正式对中读数前,必须先检查并消除软脚。松开可移动设备(通常是电机)的全部地脚螺栓,将一块百分表垂直架在其中一个底脚上方,单独拧紧该螺栓并观察表针变化,随后逐一检查其余底脚。若松开时底脚向上弹起或拧紧时表针明显下沉,说明存在平行软脚、角度软脚或垫片脏污变形,必须使用整面垫片或阶梯垫片垫实,直到四个底脚受力均匀且表针无明显跳动。
接着,在一根与现场跨距相同的刚性钢管或心轴上测量表架下垂。将组装好的表架和百分表紧固在刚性心轴上,在顶部(0°)将径向百分表调零,然后整体旋转 180° 至底部。由于重力会使表架在底部向下微弯,记下 180° 处的负值下垂量,后续计算垂直方向偏差时将其数值补偿回去。
径向—端面法逐步操作
径向—端面法使用一块径向表测量轮毂外圆、另一块端面表测量轮毂端面。这种方法适用于两轴端距离较短、轮毂直径较大(端面张口变化易于读出),或只有一侧轴便于盘车(前提是已核实轮毂本身跳动合格)的现场工况。
- 将表架牢固夹紧在固定端设备(如水泵或减速机)的轮毂上,使径向表测头垂直抵住移动端轮毂外圆,端面表测头垂直抵住移动端轮毂端面。
- 给两块百分表预压约一半量程,确保盘车过程中表针无论向正方向(测杆压入)还是负方向(测杆伸出)摆动都不会顶死或脱空。
- 在轮毂上清晰标记 0°(正上方)、90°(从电机侧向水泵侧看为右侧)、180°(正下方)和 270°(左侧),保证两半联轴器同步转动。
- 在 0° 位置将两块表同时调零,随后按设备正常工作旋转方向同步盘动两轴,依次在 90°、180° 和 270° 停下并记录径向和端面读数。
- 继续转回 0° 位置核对两块表是否归零;若未归零,说明表架有松动或滑动,需重新紧固后重测。
读取端面数据时,滑动轴承电机或水泵转子在盘车过程中容易产生轴向位移(轴向窜动),导致整个转子前后移动并污染端面读数。消除轴向窜动影响的做法有两种:要么每次读数前都将轴向同一侧推靠在止推轴承上,要么在轮毂端面相隔 180° 布置两块端面表,取两表读数之差来抵消轴向窜动。
双表反向法逐步操作
双表反向法在固定端轮毂上装一块径向表测移动端轮毂外圆,同时在移动端轮毂相隔 180° 位置装另一块径向表反测固定端轮毂外圆。由于两块表均测径向外圆,轴向窜动不会影响读数,因此该方法更适合带中间接管、两轴端距离较长的标准泵组或风机机组。
- 将两套表架分别夹紧在两侧轮毂上,使两块径向表的测头在顶部(0°)相隔 180° 垂直接触各自对侧轮毂的机加工外圆。
- 用钢卷尺准确量出三个轴向尺寸:两块百分表测点之间的跨距、移动端百分表测点到电机前脚螺栓中心的距离,以及该测点到电机后脚螺栓中心的距离。
- 在 0° 位置将两块表调零,按运行方向同步盘车至 90°、180° 和 270°,分别记录两组径向读数。
- 转满 360° 回到 0° 确认两表均准确归零后,再松开地脚螺栓进行调整。
采用双表反向法时,两侧表架都会因自重产生下垂,因此两套表架都要提前在刚性心轴上测出各自的下垂量,并在计算调整量前分别修正各自的 180° 读数。
读数换算为垂直与水平方向调整量及示例计算
百分表测得的是总跳动读数,其数值等于两轴中心线实际偏移量的两倍。因此,在 180° 垂直读数中扣除表架下垂后,将 180° 与 0° 读数之差除以 2 即为垂直中心偏移;将 270° 与 90° 读数之差除以 2 即为水平中心偏移。
为便于理解换算思路,下表及步骤采用一组示例数字演示径向—端面法的计算过程(假设表架装在固定端水泵轮毂上,测头触及移动端电机轮毂的示例测量圆直径为 200 mm;表架下垂预检在 180° 为 −0.04 mm,90° 和 270° 为 0.00 mm;示例测量面到电机前脚和后脚的距离分别为 300 mm 和 700 mm):
| 盘车角度位置 | 径向原始读数(示例,mm) | 修正下垂后径向读数(示例,mm) | 端面读数(示例,mm) |
|---|---|---|---|
| 0°(正上方) | 0.00 | 0.00 | 0.00 |
| 90°(右侧) | -0.02 | -0.02 | 0.00 |
| 180°(正下方) | -0.24 | -0.20 | -0.06 |
| 270°(左侧) | -0.18 | -0.18 | -0.06 |
从这组示例数字可以看出,上下两处读数之和等于左右两处读数之和(修正后径向读数均为 −0.20 mm,端面读数均为 −0.06 mm),说明测量过程没有出现表架滑动。按以下步骤即可将这组示例数字换算为机脚调整量:
- 垂直中心偏移:从 180° 径向原始读数 −0.24 mm 中减去表架下垂 −0.04 mm,得到修正读数 −0.20 mm,再除以 2 得到 −0.10 mm(表示电机轴中心在联轴器处比水泵轴低 0.10 mm)。
- 垂直角向斜率:示例端面读数在 200 mm 测量圆直径上,180° 处为 −0.06 mm、0° 处为 0.00 mm,说明联轴器端面下方张口比上方窄 0.06 mm,即电机尾部向下倾斜的斜率为 0.06 mm / 200 mm(0.0003 mm/mm)。
- 垂直垫片调整量:将平行偏移量与机脚处的角向抬升量叠加——按示例机脚距离计算,电机前脚需加垫片 0.10 + (0.0003 × 300) = 0.19 mm,后脚需加垫片 0.10 + (0.0003 × 700) = 0.31 mm。
- 水平方向调整量:用 90° 读数减去 270° 读数再除以 2 得到水平中心偏移:(−0.02 − (−0.18)) / 2 = +0.08 mm;结合水平端面差值(0.00 − (−0.06) = +0.06 mm,对应 200 mm 直径)按 300 mm 和 700 mm 机脚距离推算前后脚所需的顶丝水平顶推量。
如果现场采用双表反向法,两组修正后的径向偏移量直接确定了两跨距位置上的轴心线斜率,同样利用相似三角形比例即可换算出前后机脚的垂直垫片增减量和水平顶推量。以上所有尺寸与读数均为示例数字,现场施工必须以实测跨距为准,最终对中精度以设备和联轴器的说明书为准。
热态补偿怎么考虑
冷态下调至完全同心的机组,在投入满负荷运行后,随着工艺介质、蒸汽或齿轮油升温,壳体受热膨胀往往会再次出现偏差。当水泵、压缩机或减速机的工作温度高于驱动电机时,其轴心线在热态下会相对电机抬高,部分机组还会伴随轻微横向位移。
为抵消运行温升影响,需要在冷态对中时按相反方向预留冷态目标偏差,使设备达到正常工作温度后两轴恰好趋于同心。具体冷态预留偏置值和许用偏差限值,必须以设备和联轴器的说明书为准,并将设定的冷态目标完整记录在对中报告中;在首次带负荷运行并达到热稳定后,建议停机快速复测一次热态对中状态。关于不同结构联轴器对偏差的适应特性,可参阅工业传动常用弹性联轴器类型对比以及联轴器不同心的症状与预防方法。
常见现场错误及排查
即便操作仔细,只要忽略基础机械细节,依然会算出失真的调整量。现场最常见的四类错误如下:
- 表架下垂未修正:长跨距表杆在重力作用下发生微弯,若不提前在刚性心轴上标定下垂量,会导致垂直方向误判并多加垫片。
- 读数正负号弄反:混淆测杆压入(+)与伸出(−)的符号方向,或把固定端与移动端的参考基准搞反,会使机脚朝错误方向移动两倍偏差。
- 未排除轴向窜动:在径向—端面法中,若未限制滑动轴承转子的轴向游动,盘车时的轴向窜动会直接混入端面读数。
- 地脚螺栓拧紧顺序不对:单侧一次性死拧或对角拧紧力矩不均,会拉偏机壳水平位置或重新压出软脚。
所有螺栓按规定力矩紧固完毕后,务必再完整盘车复测一圈 360° 读数,确认合格后再装回防护罩准备试车。
百分表法与激光对中仪对比
百分表法和激光对中仪在规范操作下都能满足工业设备对中要求,但两者在适用场景与操作特性上各有侧重:
| 对比维度 | 百分表对中法 | 激光对中仪 |
|---|---|---|
| 购置与维护成本 | 购置成本低,日常机械保养简单 | 初期投入较高,需定期送检校准光学传感器 |
| 表架下垂与机械间隙影响 | 需使用刚性表架并提前测量修正下垂量 | 无机械表架重力下垂问题,适合长跨距 |
| 计算与正负号出错风险 | 依赖人工记录与三角换算,容易弄反符号 | 内置软件自动解算前后机脚调整量 |
| 长接管及多轴系适应性 | 跨距过长时表架刚性受限 | 非常适合长中间接管及多机串联轴系 |
| 恶劣现场环境耐受度 | 不受强光、蒸汽、油雾或热气流干扰 | 强阳光、蒸汽或热浪可能干扰激光束接收 |
FAQ
百分表对中的精度取决于什么?
百分表对中的实际精度取决于表架刚性与下垂修正是否准确、百分表本身的分度与测杆顺滑度、软脚是否彻底消除、轮毂测量面是否清洁无明显跳动,以及盘车时两轴是否保持同向同步旋转。现场不必盲目追求绝对零读数,最终验收标准应以设备和联轴器的说明书为准。
什么时候该换用激光对中仪?
当遇到中间接管较长、机械表架下垂难以控制的联轴器,或者需要连续对中多台串联机组、大修停机窗口极短时,换用激光对中仪能显著减少装夹和计算时间;而在蒸汽弥漫、油雾重或户外强阳光直射等光学传感器易受干扰的工况下,百分表依然是可靠稳定的首选工具。
为什么拧紧地脚螺栓后读数会变?
最终紧固螺栓后读数发生变化,通常是因为残留的软脚在螺栓夹紧力作用下使机座发生弹性变形、螺栓拧紧顺序不均将机壳拉向一侧,或者垫片表面有毛刺污物及叠片过多在压紧后产生压缩。每次按最终扭矩拧紧地脚螺栓后,都必须重新盘车复测一圈,确认读数仍在说明书允许范围内。
如需采购标准 LX 系列弹性柱销联轴器,或根据现有轴径、键槽和两轴端距离定制非标替换联轴器,沧州安恒联轴器制造有限公司拥有通过 ISO 9001:2015 质量管理体系认证的厂内滚齿、插齿、数控车削、加工中心及高频淬火生产能力,可随货提供材质证明书、尺寸检验报告、动平衡报告和热处理报告——欢迎发图纸或对中数据询价,我们将在工作日 24 小时内回复。
需要选型或旧件替换技术确认?
请提供功率、转速、轴径、键槽、安装尺寸、图纸或旧件照片。我们会先复核工况,再确认型号与报价。