
技術記事
ダイヤルゲージによるカップリング芯出し:現場チェックリスト
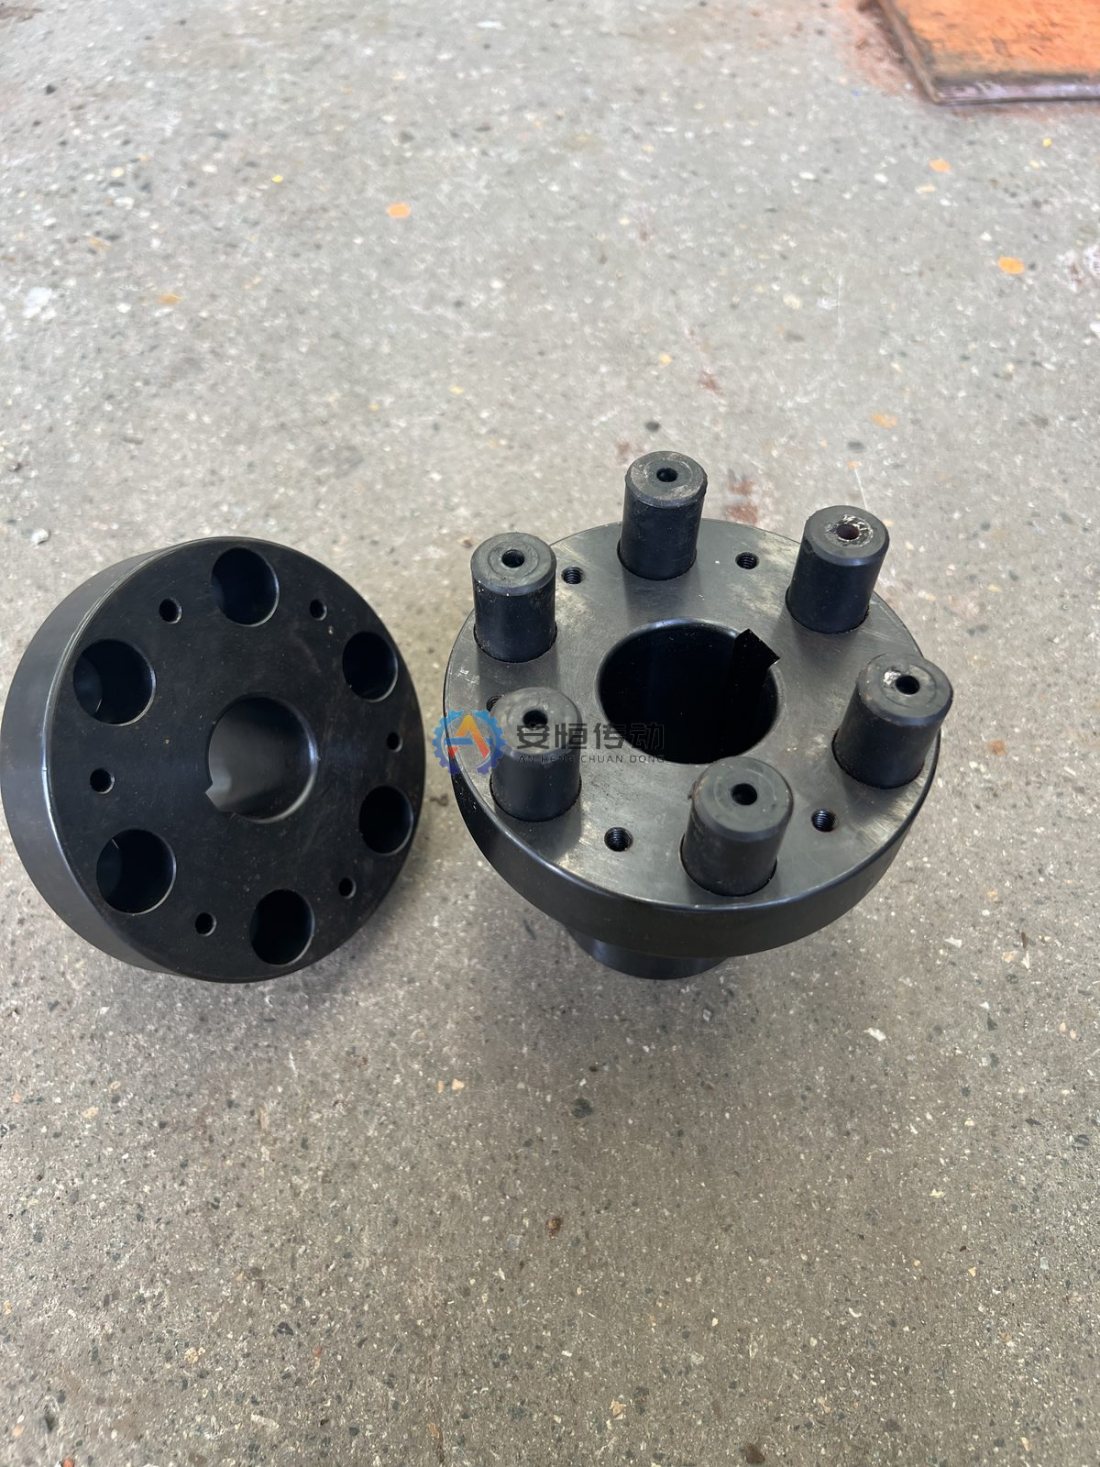
弾性カップリングは運転中のわずかな軸ズレを吸収できますが、据付時の芯出し精度を犠牲にして弾性要素に頼り切ると、軸受の早期摩耗、シール漏れ、ピンや弾性体の疲労破損を招きます。ポンプ、ファン、コンベヤ駆動に許容性の高い弾性ピンカップリングを取り付ける場合でも、ダイヤルゲージで再現性の高い測定を行うには、剛性の高いブラケット、軸方向変位の管理、そしてシム調整前のソフトフット解消が欠かせません。本チェックリストに沿って作業を進めることで、測定値を上下・左右の正確な据付修正量へ確実に落とし込めます。
準備:工具リスト、清掃、ソフトフットおよびバーサグの確認
ハブにダイヤルゲージを取り付ける前に、駆動機のロックアウト・タグアウトを実施し、カップリングガードを取り外して両軸が手でスムーズに回転することを確認します。測定途中で作業が止まらないよう、以下の工具を事前に揃えてください。
- 測定子の動きが滑らかで回転計数針が見やすいダイヤルゲージ 2個
- 剛性の高いクランプ式またはチェーン式芯出しブラケット(長スパンでは細いマグネットベースを避ける)
- バリや折れのない各種厚みのステンレス製プレカットシム
- すきまゲージ、外側マイクロメータ、スチール巻尺、校正済みトルクレンチ
- リントフリーウエス、洗浄剤、細目平やすりまたはオイルストーン、0°・90°・180°・270°マーキング用ペン
機械の据付脚、ベースプレート座面、シム、およびハブ外周・端面を徹底的に清掃します。モーター脚の下に錆や塗膜片、異物が残っていると、アンカーボルトを締め付けた瞬間にケーシングが傾きます。ハブ外周や端面に打痕や振れがないかも点検し、偏心や軸損傷が疑われる場合は作業前にカップリングの軸方向変位と角度ミスアライメント点検ガイドを確認してください。
芯出し測定に入る前にソフトフットを必ず点検・解消します。可動側機械(通常はモーター)のアンカーボルトをすべて緩め、1か所の脚上面にダイヤルゲージを垂直に当ててそのボルトだけを締め付け、針の動きを読み取ります。4脚すべてで同様に確認し、緩めた際の浮き上がりや締付時の沈み込みがあれば、平行ソフトフット、角度ソフトフット、またはシムの汚れ・変形が原因であるため、全面接触シムや段付きシムで全脚が均一に接地するまで修正します。
次に、実際のカップリング測定と同じスパンの剛性パイプまたはマンドレル上でブラケットのバーサグ(自重たわみ)を測定します。組み立てたブラケットとダイヤルゲージを剛性マンドレルに固定し、頂点(0°)でラジアルゲージをゼロ合わせしてから180°回転させて下端の読み値を記録します。下端では重力によりゲージが下向きにたわむため、この負のバーサグ値を記録しておき、後の実測180°値から差し引いて補正します。
リム・フェイス法によるステップ別手順
リム・フェイス法は、1個のダイヤルゲージでハブ外周(リム)を、もう1個でハブ端面(フェイス)を測定する手法です。軸端間距離(DBSE)が短い場合や、ハブ外径が大きく端面の開き具合を読み取りやすい場合、あるいは片軸のみ回転させる現場(事前にハブ単体の振れ確認が必要)に適しています。
- 固定側機械(ポンプや減速機など)のハブにブラケットを強固に固定し、ラジアル測定子を可動側ハブ外周に直角に、アキシャル測定子を可動側ハブ端面に直角に当てます。
- 回転中に測定子が底付きしたり離れたりしないよう、両方のダイヤルゲージに全ストロークの約半分まで予圧を与えます。
- 0°(頂点)、90°(モーター側からポンプ側を見て右)、180°(下端)、270°(左)をハブにマーキングし、両軸が常に同じ角度で回るようにします。
- 0°で両方のゲージをゼロに合わせ、通常の運転回転方向へ両軸を一緒に回しながら90°、180°、270°の各位置でリムとフェイスの値を記録します。
- 360°回して0°に戻り、両方のゲージがゼロに復帰することを確認します。ゼロに戻らない場合はブラケットの締付けを増して再測定します。
端面測定では、すべり軸受モーターやポンプのローターが回転中に前後へ動く軸方向変位(アキシャルフロート)が端面読み値にそのまま誤差として混入します。これを防ぐには、各測定位置で軸を常にスラスト軸受側へ一定方向に押し当てて読むか、ハブ端面の180°対向位置に2個のアキシャルゲージを配置して両者の差を取る方法を採用します。
リバースダイヤル法によるステップ別手順
リバースダイヤル法は、固定側ハブに取り付けたラジアルゲージで可動側ハブ外周を読み、同時に可動側ハブの180°反対側に取り付けたもう1個のラジアルゲージで固定側ハブ外周を逆向きに読む手法です。両方とも外周(ラジアル)のみを測定するため軸方向変位の影響を受けず、スペーサー付きカップリングや標準的なポンプ・ファン駆動系で広く推奨されます。
- 両側のハブにブラケットをそれぞれ固定し、2個のラジアル測定子が頂点(0°)で180°反対向きになるよう対向ハブの機械加工外周面に当てます。
- スチール巻尺で3つの軸方向寸法を正確に測ります。すなわち、2つの測定子接点間のスパン距離、可動側測定子からモーター前脚ボルト中心までの距離、および同測定子からモーター後脚ボルト中心までの距離です。
- 0°で両方のゲージをゼロに合わせ、運転回転方向へ両軸を同時に回して90°、180°、270°で2系統のラジアル読み値を記録します。
- 0°まで1回転させて両ゲージのゼロ復帰を確認してから、アンカーボルトを緩めて修正作業に移ります。
リバースダイヤル法では双方のブラケットに自重によるバーサグが発生するため、両方のブラケット組立体について事前に剛性マンドレルでバーサグ量を測定し、それぞれの180°読み値を補正したうえで脚部修正量を算出します。
測定値を上下・左右の据付修正量へ換算する方法と計算例
ダイヤルゲージの読み値は全振れ量であり、実際の軸心オフセット量の2倍を示します。したがって、180°の垂直読み値からバーサグを差し引いた後、180°と0°の差を2で割れば垂直方向の軸心オフセット量、270°と90°の差を2で割れば水平方向の軸心オフセット量が求まります。
換算手順を分かりやすく示すため、以下の表と計算では例の数値を用います(固定側ポンプハブにブラケットを取り付け、可動側モーターハブの測定円直径を例の数値として200 mmとしたリム・フェイス法のケースです。事前点検のバーサグは180°で−0.04 mm、90°および270°で0.00 mm、測定面からモーター前脚・後脚までの例の距離はそれぞれ300 mmと700 mmとします)。
| 回転角度位置 | リム生読み値(例、mm) | バーサグ補正後リム値(例、mm) | フェイス読み値(例、mm) |
|---|---|---|---|
| 0°(頂点) | 0.00 | 0.00 | 0.00 |
| 90°(右) | -0.02 | -0.02 | 0.00 |
| 180°(下端) | -0.24 | -0.20 | -0.06 |
| 270°(左) | -0.18 | -0.18 | -0.06 |
この例の数値では、上下の合計と左右の合計が一致しており(補正後リム値はともに−0.20 mm、フェイス値はともに−0.06 mm)、ブラケットの滑りなく一貫した測定ができたことが確認できます。これらの例の数値から以下の手順で修正量を求めます。
- 垂直方向の軸心オフセット:180°のリム生読み値−0.24 mmからバーサグ−0.04 mmを差し引くと補正値−0.20 mmとなり、これを2で割ることで−0.10 mm(カップリング位置でモーター軸心がポンプ軸心より0.10 mm低い状態)が求まります。
- 垂直方向の角度勾配:例のフェイス読み値は測定円直径200 mmに対して0°が0.00 mm、180°が−0.06 mmであるため、下側が0.06 mm狭く、モーター後部へ向かって0.06 mm / 200 mm(0.0003 mm/mm)の割合で下がる傾きがあります。
- 垂直シム追加量の算出:平行オフセット量に各脚位置での角度上昇分を加えます。例の脚間距離では、前脚に0.10 + (0.0003 × 300) = 0.19 mm、後脚に0.10 + (0.0003 × 700) = 0.31 mmのシムを追加します。
- 水平方向の修正量:90°読み値から270°読み値を引いて2で割ると水平軸心オフセットは(−0.02 − (−0.18)) / 2 = +0.08 mmとなり、水平フェイス差(0.00 − (−0.06) = +0.06 mm、直径200 mm基準)と300 mm・700 mmの脚間距離を組み合わせて、ジャッキボルトによる前脚・後脚の横移動量を算出します。
リバースダイヤル法を用いる場合は、補正済みの2つのラジアルオフセット値からブラケットスパン上の軸心線傾きが直接決まるため、同様に相似三角形の比率で前脚・後脚のシム増減量と水平移動量を算出できます。上記の寸法と数値はすべて計算手順を示すための例の数値であり、実際の現場では実測スパンを使用し、最終的な許容ミスアライメント基準は機械本体およびカップリングの取扱説明書に従ってください。
熱膨張による熱態補正の考え方
常温の据付時にゼロ芯出しを行った機械でも、運転開始後にプロセス流体、蒸気、潤滑油の温度が上がるとケーシングの熱膨張によって再びミスアライメントが生じます。ポンプ、圧縮機、減速機などが駆動モーターより高温で運転される場合、運転時の軸心高さはモーター側より上昇し、機種によっては横方向にも変位します。
これを相殺するため、冷態芯出しの段階で運転時の熱変位と逆方向に意図的な目標オフセットを与えておき、定常運転温度に達したときに両軸が一直線になるよう設定します。冷態時の目標オフセット量および許容ミスアライメント限度は、必ず機械本体とカップリングの取扱説明書の規定値に従ってください。設定した冷態目標値を記録表に残し、初回負荷運転で温度が安定した直後にホットチェックを行うことで精度を裏付けられます。運転中のミスアライメントが各種カップリングに与える影響については、産業用カップリングのタイプ別比較およびカップリングのミスアライメント症状と予防策もご参照ください。
測定誤差を招く現場のよくある失敗
丁寧にダイヤルゲージを読んでいるつもりでも、基本的な機械確認を省くと誤った修正量を計算してしまいます。現場で特に多い4つの失敗は以下の通りです。
- バーサグ未補正:長スパンのブラケットが自重でたわんでいるにもかかわらず事前測定を省くと、見かけ上の垂直オフセットが生じてシムを入れ過ぎる原因になります。
- 読み値の正負符号の取り違え:測定子の押し込み(+)と伸び出し(−)の符号、あるいは固定側と可動側の基準方向を取り違えると、修正量を逆方向へ倍増させてしまいます。
- 軸方向変位の未管理:すべり軸受ローターの軸方向遊びを拘束せずにリム・フェイス法で測定すると、回転中の軸移動が端面読み値に混入します。
- アンカーボルトの締付順序不良:片側のボルトを一気に本締めしたり対角順序を守らなかったりすると、ケーシングが横ズレを起こしたり新たなソフトフットが発生したりします。
アンカーボルトを規定トルクで本締めした後は、必ずもう一度360°回転させて最終確認測定を行い、安全カバーを復旧してから試運転に入ってください。
ダイヤルゲージ法とレーザー芯出し器の比較
ダイヤルゲージ法とレーザー芯出し器はいずれも正しい手順で使えば高精度な芯出しが可能ですが、現場条件によって向き不向きがあります。
| 比較項目 | ダイヤルゲージ法 | レーザー芯出し器 |
|---|---|---|
| 初期導入・維持コスト | 導入コストが低く、機械的な保守が容易 | 初期費用が高く、光学センサーの定期校正が必要 |
| バーサグと機械ガタの影響 | 剛性ブラケットと事前のバーサグ補正が必須 | 長スパンでも機械的なブラケットたわみがない |
| 計算・符号ミスのリスク | 手計算や符号判定による人為的ミスの余地がある | 専用ソフトが脚部修正量を自動計算する |
| 長スペーサー軸への適合性 | スパンが長くなるとブラケット剛性の確保が難しい | 長尺スペーサーや多軸直列トレインに適している |
| 過酷な現場環境への耐性 | 直射日光、蒸気、油霧、陽炎の影響を受けない | 強い太陽光や蒸気・熱ゆらぎで受光が不安定になる場合がある |
FAQ
ダイヤルゲージによるカップリング芯出しの精度は何で決まりますか?
芯出し精度は、剛性の高いブラケットと正確なバーサグ補正、ダイヤルゲージの分解能と測定子の滑らかな作動、ソフトフットの完全解消、打痕や過大な振れのない清浄なハブ測定面、そして両軸を同一方向へ同期回転させる手順によって決まります。現場で無理にゼロ追及を行うのではなく、最終的なラジアルミスアライメントと角度ミスアライメントが機械本体およびカップリングの取扱説明書に定められた許容範囲内に収まっているかで判断してください。
どのような場合にレーザー芯出し器へ切り替えるべきですか?
中間スペーサーが長くダイヤルゲージ用ブラケットのたわみ管理が難しい場合や、複数のカップリングが直列に並ぶ機械トレイン、あるいは短い定期修理時間内に多数の機器を連続して芯出しする必要がある現場では、レーザー芯出し器への切り替えが有効です。一方で、蒸気や油霧が多い環境や屋外の強い直射日光下など光学式センサーが干渉を受けやすい場所では、ダイヤルゲージが確実な手段となります。
アンカーボルトを締め付けた後にダイヤルゲージの読み値が変わるのはなぜですか?
本締め後に読み値が変化する主な原因は、取り切れていなかったソフトフットによりボルト締付力でフレームが弾性変形すること、締付順序やトルクの偏りでケーシングが横方向へ引かれること、あるいは汚れやバリのあるシムや薄シムの多層重ねが締付荷重で圧縮されることです。規定トルクで本締めした後は必ず最終の360°回転チェックを実施し、取扱説明書の許容範囲内にあることを確認してください。
標準LXシリーズの弾性ピンカップリングや、既存の軸径・キー溝・軸端間距離(DBSE)に合わせて製作する特注交換用カップリングをご検討の際は、滄州安恒聯軸器製造有限公司までご相談ください。当社はISO 9001:2015 品質マネジメントシステム認証を取得し、ホブ切り・歯車形削り・CNC旋盤・マシニングセンタ・高周波焼入れを社内で一貫対応しており、ご要望に応じてミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録を添付可能です。まずは図面または芯出しデータをお送りください(お見積もり依頼には営業日 24 時間以内に返信します)。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。