
Technikartikel
Kupplung ausrichten mit der Messuhr: Checkliste für die Wellenausrichtung
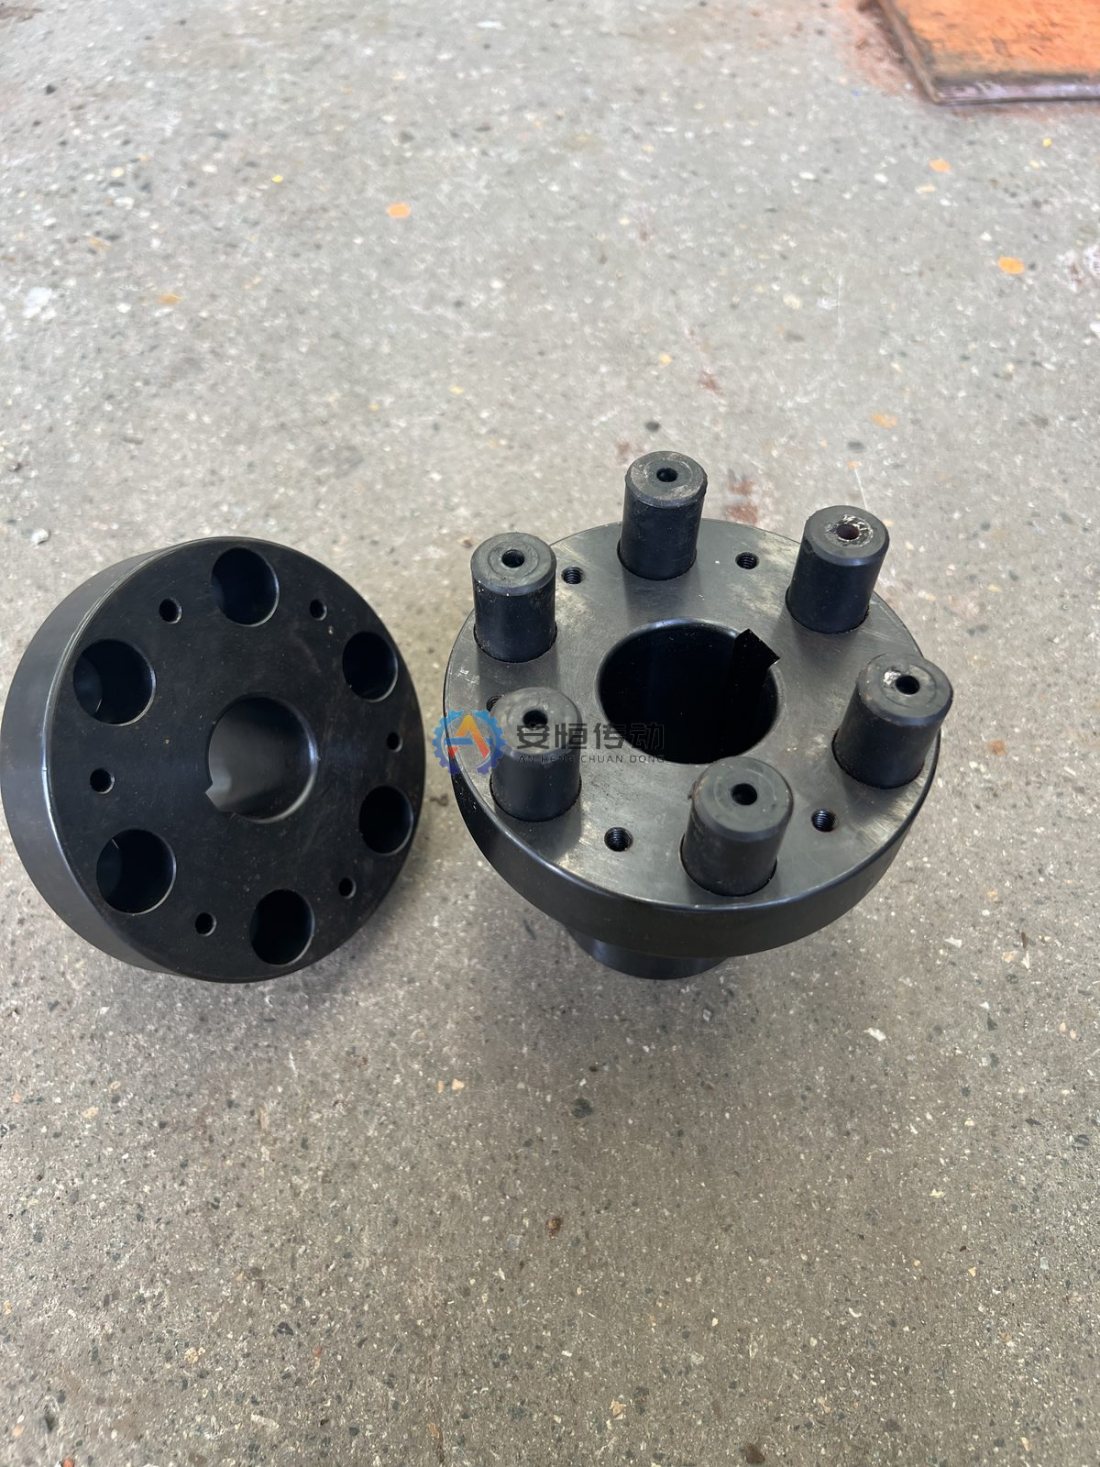
Eine elastische Kupplung gleicht im laufenden Betrieb geringfügige Verlagerungen aus; verlässt man sich jedoch darauf, dass das Elastomerelement eine ungenaue Montage korrigiert, beschleunigt dies Lagerverschleiß, Dichtungsleckagen sowie die Ermüdung von Bolzen oder Elastomeren. Selbst wenn Sie auf einer Pumpen-, Lüfter- oder Förderanlage eine nachgiebige Nylonbolzenkupplung montieren, erfordert das zuverlässige Kupplung ausrichten mit der Messuhr steife Halterungen, kontrolliertes Axialspiel und eine beseitigte Kippfuß-Situation vor dem Unterlegen von Blechen. Mit dieser Checkliste erfassen Sie reproduzierbare Messwerte und rechnen diese sicher in vertikale und horizontale Maschinenkorrekturen um.
Vorbereitung: Werkzeugliste, Reinigung, Kippfuß und Durchhang prüfen
Bevor Sie eine Messuhr an der Nabe befestigen, sichern Sie den Antrieb gegen Wiedereinschalten, demontieren Sie den Kupplungsschutz und prüfen Sie, ob sich beide Wellen frei von Hand drehen lassen. Legen Sie vor Beginn folgende Werkzeuge bereit, um den Messablauf nicht zu unterbrechen:
- Zwei Messuhren mit leichtgängigem Tastbolzen und gut ablesbarem Umdrehungszähler
- Verwindungssteife Klemm- oder Kettenhalterungen für die Wellenausrichtung (bei größeren Spannweiten keine schlanken Magnetstative verwenden)
- Vorgeschnittene Ausgleichsbleche (Shims) aus nichtrostendem Stahl in abgestuften Dicken ohne Grat oder Knicke
- Fühlerlehre, Bügelmessschraube, Stahlmaßband und kalibrierter Drehmomentschlüssel
- Fusselfreie Tücher, Reiniger, feine Flachfeile oder Abziehstein sowie Markierungsstift für die Positionen 0°, 90°, 180° und 270°
Reinigen Sie Maschinenfüße, Grundplattenauflagen, Ausgleichsbleche sowie Außen- und Planflächen der Naben gründlich. Rostzunder, Farbreste oder Schmutz unter einem Motorfuß verziehen das Gehäuse, sobald die Ankerschrauben angezogen werden. Prüfen Sie Nabenaußendurchmesser und Planfläche auf Kerben oder Rundlaufabweichungen; bei auffälliger Exzentrizität helfen unsere Hinweise zur Prüfung von Axialversatz und Winkelversatz an Kupplungen.
Prüfen und beseitigen Sie jeden Kippfuß, bevor Sie Ausrichtmessungen aufnehmen. Lösen Sie alle Ankerschrauben der beweglichen Maschine (meist des Motors), setzen Sie eine Messuhr senkrecht auf einen Fuß und ziehen Sie nur diese eine Schraube an, während Sie den Zeigerausschlag beobachten; wiederholen Sie dies an allen vier Füßen. Federt ein Fuß beim Lösen hoch oder sinkt beim Anziehen ab, liegt ein paralleler Kippfuß, ein winkliger Kippfuß oder verschmutztes beziehungsweise verbogenes Unterlegmaterial vor, das mit vollflächigen oder gestuften Ausgleichsblechen korrigiert werden muss.
Bestimmen Sie anschließend den Durchhang der Messuhrhalterung an einem starren Rohr oder Prüfdorn mit exakt derselben Spannweite wie an der Kupplung. Klemmen Sie die montierte Halterung samt Messuhr auf den Prüfdorn, stellen Sie die Radialmessuhr oben (0°) auf null und drehen Sie die Anordnung um 180° nach unten. Da die Schwerkraft die Halterung unten nach unten zieht, notieren Sie diesen negativen Durchhangwert und verrechnen ihn später mit Ihren 180°-Messwerten.
Schritt-für-Schritt-Anleitung: Radial-Axial-Verfahren
Beim Radial-Axial-Verfahren erfasst eine Messuhr radial den Außendurchmesser der Nabe und eine zweite Messuhr axial die Nabenplanfläche. Diese Methode eignet sich gut bei kurzem Wellenendabstand (DBSE), bei großen Nabendurchmessern mit gut ablesbarer Planflächenneigung oder wenn nur eine Welle gedreht werden kann (vorausgesetzt, der Eigenrundlauf der Nabe wurde zuvor geprüft).
- Befestigen Sie die Halterung fest auf der Nabe der stationären Maschine (z. B. Pumpe oder Getriebe) und richten Sie den Radialtaster rechtwinklig auf den Nabenaußendurchmesser sowie den Axialtaster rechtwinklig auf die Planfläche der beweglichen Nabe aus.
- Spannen Sie beide Messuhren etwa auf die Mitte ihres Messwegs vor, damit sowohl positive (Tastbolzen wird eingedrückt) als auch negative Ausschläge (Tastbolzen fährt aus) ohne Anschlag erfasst werden.
- Markieren Sie 0° (oben), 90° (rechts, vom Motor zur Pumpe gesehen), 180° (unten) und 270° (links) auf der Nabe, damit beide Wellen synchron gedreht werden.
- Nullen Sie beide Messuhren bei 0°, drehen Sie beide Wellen gemeinsam in Betriebsdrehrichtung über 90°, 180° und 270° und notieren Sie jeweils Radial- und Axialwert.
- Drehen Sie weiter bis 0° und prüfen Sie die Nullpunktwiederholung; weichen die Zeiger ab, ziehen Sie die Klemmung nach und wiederholen Sie den Durchgang.
Bei der Planflächenmessung kann Axialversatz (axiales Lagerspiel) von Gleitlagermotoren oder Pumpen den gesamten Läufer während des Drehens vor- und zurückschieben und den Axialwert verfälschen. Drücken Sie die Welle daher vor jeder Ablesung gleichmäßig gegen ihr Axiallager oder montieren Sie zwei Axialmessuhren um 180° versetzt auf der Planfläche und bilden Sie die Differenz.
Schritt-für-Schritt-Anleitung: Doppelmessuhr-Verfahren
Beim Doppelmessuhr-Verfahren (Reverse-Dial-Methode) sitzt eine Radialmessuhr auf der stationären Nabe und tastet den Außendurchmesser der beweglichen Nabe ab, während eine zweite Radialmessuhr um 180° versetzt auf der beweglichen Nabe sitzt und zurück auf den Außendurchmesser der stationären Nabe tastet. Da beide Uhren rein radial messen, verfälscht axiales Wellenspiel das Ergebnis nicht – ideal für längere Zwischenwellen und klassische Pumpen- oder Lüfterantriebe.
- Klemmen Sie beide Halterungen auf die gegenüberliegenden Naben und positionieren Sie die Radialtaster bei 0° (oben) um 180° versetzt sauber auf den bearbeiteten Nabenzylindern.
- Messen Sie drei axiale Abstände mit dem Stahlmaßband: die Spannweite zwischen beiden Tastpunkten, den Abstand vom motorseitigen Tastpunkt zu den vorderen Motorfüßen sowie den Abstand von diesem Tastpunkt zu den hinteren Motorfüßen.
- Stellen Sie beide Messuhren bei 0° auf null, drehen Sie beide Wellen gemeinsam in Laufrichtung auf 90°, 180° und 270° und protokollieren Sie beide Messreihen.
- Vollenden Sie die 360°-Drehung zurück auf 0°, um die Wiederholgenauigkeit vor dem Lösen der Fußschrauben zu bestätigen.
Beim Doppelmessuhr-Verfahren unterliegen beide Halterungen dem Schwerkraftdurchhang; ermitteln Sie daher den Durchhang beider Halterungen auf dem starren Prüfdorn und korrigieren Sie beide 180°-Werte vor der Berechnung der Fußkorrekturen.
Messwerte in vertikale und horizontale Korrekturen umrechnen
Die Gesamtanzeige der Messuhr entspricht dem doppelten tatsächlichen Mittenversatz zwischen beiden Wellen. Nach Abzug des Halterungsdurchhangs vom 180°-Wert ergibt die Hälfte der Differenz zwischen 180° und 0° den vertikalen Mittenversatz, während die Hälfte der Differenz zwischen 270° und 90° den horizontalen Mittenversatz liefert.
Zur Veranschaulichung des Rechenwegs verwenden Tabelle und Rechenschritte unten Beispielwerte für eine Messung nach dem Radial-Axial-Verfahren (Halterung auf der stationären Pumpennabe, Abtastkreisdurchmesser auf der beweglichen Motornabe als Beispielwert 200 mm; vorher gemessener Durchhang −0,04 mm bei 180° und 0,00 mm bei 90° und 270°; Beispielabstände von der Messebene zu den vorderen und hinteren Motorfüßen 300 mm und 700 mm).
| Wellenposition | Rohwert Radial (Beispiel, mm) | Durchhangkorrigierter Radialwert (Beispiel, mm) | Axialwert Planfläche (Beispiel, mm) |
|---|---|---|---|
| 0° (Oben) | 0,00 | 0,00 | 0,00 |
| 90° (Rechts) | -0,02 | -0,02 | 0,00 |
| 180° (Unten) | -0,24 | -0,20 | -0,06 |
| 270° (Links) | -0,18 | -0,18 | -0,06 |
In diesen Beispielwerten stimmt die Summe aus oben und unten mit der Summe aus links und rechts überein (−0,20 mm beim korrigierten Radialwert und −0,06 mm beim Axialwert), was eine rutschfreie Messung belegt. So rechnen Sie diese Beispielwerte in Maschinenkorrekturen um:
- Vertikaler Mittenversatz: Ziehen Sie den Durchhang von −0,04 mm vom 180°-Rohwert −0,24 mm ab, um den korrigierten Wert −0,20 mm zu erhalten, und teilen Sie durch 2; dies ergibt −0,10 mm (die Motorwellenmitte liegt an der Kupplung 0,10 mm tiefer als die Pumpenwellenmitte).
- Vertikale Winkelneigung: Der Beispiel-Axialwert beträgt bei 180° −0,06 mm gegenüber 0,00 mm bei 0° über den Abtastdurchmesser von 200 mm, was einem engeren Spalt unten und einer Neigung nach hinten von 0,06 mm pro 200 mm (0,0003 mm/mm) entspricht.
- Vertikale Unterlegbleche (Shims): Addieren Sie Parallelversatz und Winkelanstieg an den jeweiligen Füßen – für die Beispielabstände ergeben sich 0,10 + (0,0003 × 300) = 0,19 mm unter den vorderen Füßen und 0,10 + (0,0003 × 700) = 0,31 mm unter den hinteren Füßen.
- Horizontale Korrektur: Bilden Sie aus 90°- und 270°-Wert die Hälfte der Differenz für den horizontalen Mittenversatz: (−0,02 − (−0,18)) / 2 = +0,08 mm; kombinieren Sie diesen Wert mit der horizontalen Axialdifferenz (0,00 − (−0,06) = +0,06 mm auf 200 mm Durchmesser) über die Fußabstände von 300 mm und 700 mm für die seitliche Verschiebung per Abdrückschrauben.
Beim Doppelmessuhr-Verfahren legen die beiden korrigierten Radialversätze direkt die Neigung der Wellenmittellinie über die Spannweite fest, sodass sich die nötigen Shim-Änderungen und Seitenverschiebungen an Vorder- und Hinterfüßen ebenfalls per Strahlensatz berechnen lassen. Alle oben genannten Maße und Werte sind reine Beispielwerte; verwenden Sie vor Ort Ihre real gemessenen Abstände und prüfen Sie die Endwerte gegen die zulässigen Grenzen für Radialversatz und Winkelversatz in den Betriebsanleitungen von Maschine und Kupplung.
Wärmedehnung beim Ausrichten berücksichtigen
Maschinen, die bei Umgebungstemperatur exakt fluchtend ausgerichtet wurden, geraten im Betrieb häufig wieder aus der Flucht, sobald Fördermedien, Dampf oder Getriebeöl die Gehäuse erwärmen. Läuft eine Pumpe, ein Verdichter oder ein Getriebe wärmer als der Antriebsmotor, steigt seine Wellenmittellinie gegenüber dem Motor an und verschiebt sich je nach Bauart zusätzlich leicht seitlich.
Um diese thermische Verlagerung auszugleichen, wird die bewegliche Maschine im kalten Zustand gezielt um den entgegengesetzten Betrag vorgespannt, sodass beide Wellen bei Betriebstemperatur fluchten. Maßgeblich für Kalt-Sollwerte und zulässige Versatzgrenzen sind stets die Angaben in den Handbüchern von Maschine und Kupplung. Dokumentieren Sie die Kaltvorgabe im Protokoll und führen Sie unmittelbar nach dem ersten Lastlauf bei stabilisierter Betriebstemperatur eine Warmkontrolle durch. Weiterführende Hinweise zum Ausrichten elastischer Kupplungen bieten unser Vergleich gängiger elastischer Industriekupplungen sowie der Leitfaden zu Symptomen und Vermeidung von Kupplungsversatz.
Häufige Fehler in der Praxis
Selbst sorgfältige Monteure erhalten fehlerhafte Korrekturwerte, wenn mechanische Grundregeln übergangen werden. Achten Sie besonders auf diese vier typischen Fehlerquellen:
- Nicht kompensierter Halterungsdurchhang: Biegt sich eine lange Messuhrbrücke unter ihrem Eigengewicht durch, entsteht ein scheinbarer Höhenversatz, der zu übermäßigem Unterlegen führt.
- Vertauschte Vorzeichen (+ / −): Wer das Eindrücken (+) und Ausfahren (−) des Tastbolzens verwechselt oder die Bezugsrichtung zwischen Fest- und Losmaschine vertauscht, verschiebt die Maschine doppelt so weit in die falsche Richtung.
- Unkontrolliertes Axialspiel: Kann sich ein Gleitlagerläufer zwischen 0° und 180° axial verschieben, verfälscht dies die Planflächenwerte beim Radial-Axial-Verfahren.
- Falsche Anzugsreihenfolge der Fußschrauben: Einseitiges Festziehen oder ungleichmäßiges Drehmoment zieht das Gehäuse seitlich weg oder erzeugt erneut einen Kippfuß.
Führen Sie nach dem endgültigen Anziehen aller Fußschrauben auf Solldrehmoment stets einen vollständigen 360°-Kontrolldurchgang durch, bevor Sie den Kupplungsschutz wieder montieren.
Vergleich: Messuhr und Laser-Wellenausrichtsystem
Sowohl klassische Messuhren als auch Laser-Ausrichtsysteme ermöglichen bei fachgerechter Anwendung eine präzise Wellenausrichtung, decken jedoch unterschiedliche Einsatzbedingungen ab:
| Vergleichskriterium | Ausrichten mit der Messuhr | Laser-Wellenausrichtsystem |
|---|---|---|
| Anschaffungs- und Wartungskosten | Geringe Anschaffungskosten, einfache mechanische Pflege | Höhere Investition und regelmäßige Sensorkalibrierung |
| Durchhang und mechanisches Spiel | Steife Halterung und vorherige Durchhangmessung erforderlich | Kein mechanischer Brückendurchhang bei großen Spannweiten |
| Risiko von Rechen- und Vorzeichenfehlern | Höheres Risiko bei manueller Vorzeichen- und Dreiecksrechnung | Integrierte Software berechnet Fußkorrekturen automatisch |
| Eignung für lange Zwischenwellen | Durch Brückensteifigkeit bei großem DBSE begrenzt | Sehr gut geeignet für lange Zwischenstücke und Maschinenzüge |
| Unempfindlichkeit gegen Umgebungseinflüsse | Unempfindlich gegenüber Sonnenlicht, Dampf oder Ölnebel | Wärmeflimmern, Dampf oder direkte Sonne können den Strahl stören |
FAQ
Wovon hängt die Genauigkeit beim Kupplung ausrichten mit der Messuhr ab?
Die Messgenauigkeit hängt in erster Linie von der Steifigkeit der Halterung einschließlich ermittelter Durchhangkorrektur, der Auflösung und Leichtgängigkeit der Messuhr, der vollständigen Beseitigung jedes Kippfußes, sauberen und schlagfreien Nabenflächen sowie dem synchronen Drehen beider Wellen in derselben Richtung ab. Statt willkürlich auf null zu optimieren, prüfen Sie, ob der gemessene Radialversatz und Winkelversatz innerhalb der Vorgaben der Maschinen- und Kupplungsanleitung liegen.
Wann lohnt sich der Wechsel auf ein Laser-Ausrichtsystem?
Der Einsatz eines Laser-Wellenausrichtsystems lohnt sich vor allem bei langen Zwischenwellen, bei denen der Durchhang mechanischer Messuhrbrücken schwer beherrschbar wird, bei mehrteiligen Maschinenzügen mit mehreren Kupplungen hintereinander oder bei engen Stillstandszeitfenstern mit vielen Ausrichtaufgaben. In Umgebungen mit Dampf, Ölnebel oder starker Sonneneinstrahlung bleibt die Messuhr dagegen ein verlässliches Arbeitsmittel.
Warum ändern sich die Messuhrwerte nach dem Anziehen der Ankerschrauben?
Verändern sich die Werte nach dem Endanzug, verformt meist ein verbliebener Kippfuß den Maschinenrahmen unter der Schraubenkraft, eine ungleichmäßige Anzugsreihenfolge zieht das Gehäuse seitlich weg oder verschmutzte, gratige beziehungsweise zu viele dünne Einzelbleche setzen sich unter Last. Führen Sie nach dem Endanzug immer eine abschließende 360°-Kontrollmessung durch, um sicherzustellen, dass die Werte im Toleranzfenster der Anleitung bleiben.
Benötigen Sie serienmäßige Nylonbolzenkupplungen der Baureihe LX oder eine nach vorhandenen Wellendurchmessern, Passfedernuten und Wellenendabständen (DBSE) gefertigte Kundenspezifische Ersatzkupplung? Cangzhou Anheng Coupling Manufacturing Co., Ltd. arbeitet mit einem nach ISO 9001:2015 zertifizierten Qualitätsmanagementsystem sowie eigener Fertigung für Wälzfräsen, Wälzstoßen, CNC-Drehen, Bearbeitungszentren und Induktionshärten und liefert auf Wunsch Werkstoffzeugnis, Maßprüfbericht, Wuchtprotokoll und Wärmebehandlungsprotokoll mit – senden Sie uns Ihre Zeichnung oder Ausrichtdaten für eine Anfrage; wir antworten auf Anfragen werktags innerhalb von 24 Stunden.
Benötigen Sie eine technische Auswahl- oder Ersatzprüfung?
Senden Sie Leistung, Drehzahl, Wellendurchmesser, Passfedernut, Einbaumaße, Zeichnungen oder Altteilfotos. Wir prüfen zuerst den Einsatzfall und bestätigen danach Ausführung und Angebot.