
Articles techniques
Alignement d’accouplement au comparateur : liste de contrôle terrain
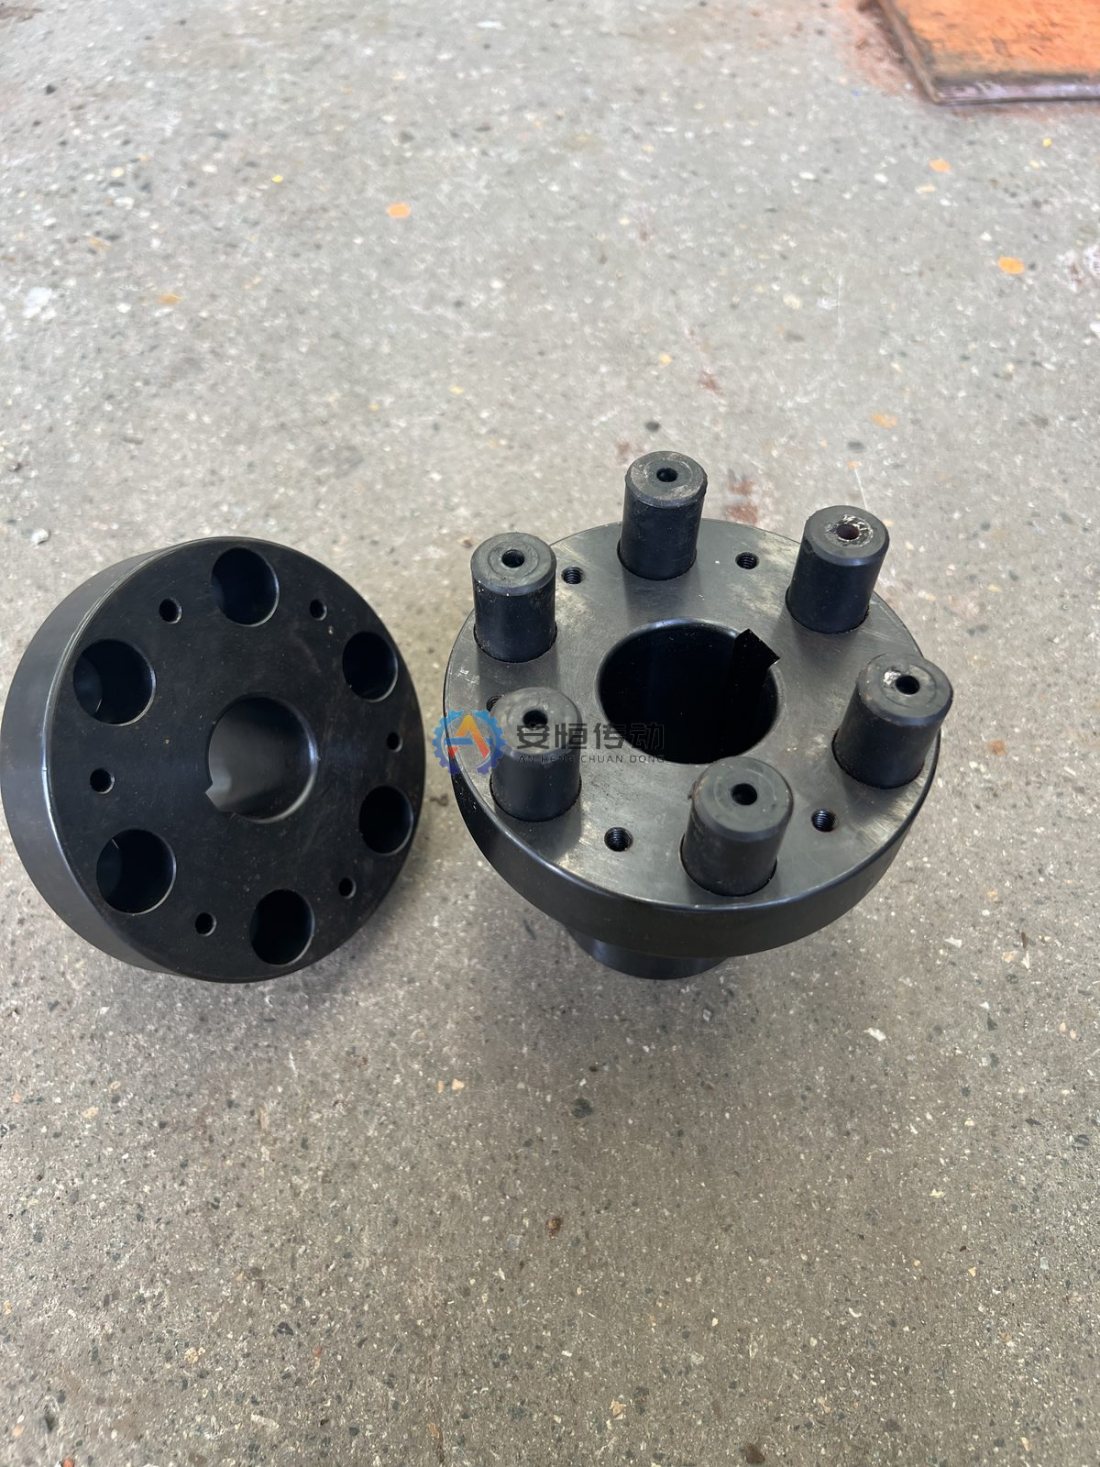
Un accouplement flexible absorbe de faibles défauts de positionnement en service, mais compter sur l’élément élastique pour compenser un mauvais lignage au montage accélère l’usure des roulements, les fuites de garnitures et la fatigue des broches ou élastomères. Même lors de l’installation d’un accouplement à broches en nylon sur une pompe, un ventilateur ou un convoyeur, un alignement répétable au comparateur exige des supports rigides, un jeu axial maîtrisé et l’élimination complète du pied boiteux avant toute pose de cales. Suivez cette liste de contrôle terrain pour relever des valeurs fiables et les convertir en déplacements verticaux et horizontaux précis.
Préparation : liste d’outillage, nettoyage, pied boiteux et flèche du support
Avant de brider un comparateur sur un moyeu, consignez la machine, déposez le carter d’accouplement et vérifiez que les deux arbres tournent librement à la main. Rassemblez les outils suivants afin de ne pas interrompre la séquence de mesure :
- Deux comparateurs à cadran avec déplacement fluide du palpeur et compteur de tours lisible
- Supports d’alignement rigides à brides ou à chaîne (évitez les embases magnétiques élancées sur de grandes portées)
- Cales pelables ou prédécoupées en acier inoxydable de différentes épaisseurs, sans bavures ni plis
- Jeu de cales d’épaisseur, micromètre extérieur, mètre ruban métallique et clé dynamométrique étalonnée
- Chiffons non pelucheux, solvant, lime plate fine ou pierre à huile et marqueur pour repérer 0°, 90°, 180° et 270°
Nettoyez soigneusement les pattes de fixation, les portées du châssis, les paquets de cales ainsi que la jante et la face des moyeux. Des écailles de rouille, éclats de peinture ou impuretés sous une patte moteur déforment le carter dès le serrage des boulons d’ancrage. Contrôlez également l’absence de chocs ou de faux-rond sur le moyeu ; en cas d’excentricité marquée, consultez notre guide sur le contrôle du déplacement axial et du désalignement angulaire.
Contrôlez et corrigez tout pied boiteux avant d’enregistrer des lectures d’alignement. Desserrez tous les boulons de la machine mobile (généralement le moteur), placez un comparateur verticalement sur une patte et serrez ce seul boulon en observant l’aiguille, puis répétez l’opération sur les quatre pattes. Tout soulèvement au desserrage ou affaissement au serrage révèle un pied boiteux parallèle, un pied boiteux angulaire ou des cales sales ou déformées qu’il faut corriger avec des cales pleines ou étagées jusqu’à obtenir un appui uniforme.
Mesurez ensuite la flèche du support de comparateur sur un tube rigide ou un mandrin plein reproduisant exactement la portée entre vos deux moyeux. Fixez l’ensemble support et comparateur sur le mandrin rigide, mettez le comparateur radial à zéro au sommet (0°), puis faites tourner l’ensemble de 180° vers le bas. Sous l’effet de la gravité, le support fléchit vers le bas à 180° : notez cette valeur négative de flèche afin de la retrancher de vos relevés terrain à 180°.
Méthode radial-axial étape par étape
La méthode radial-axial utilise un comparateur radial sur le diamètre extérieur du moyeu et un comparateur axial sur la face plane du moyeu. Elle convient bien lorsque la distance entre bouts d’arbre (DBSE) est courte, lorsque le diamètre du moyeu offre une bonne lisibilité angulaire ou lorsqu’un seul arbre peut être tourné facilement (sous réserve d’avoir vérifié le faux-rond propre du moyeu).
- Bridage ferme du support sur le moyeu de la machine fixe (pompe ou réducteur) en plaçant le palpeur radial perpendiculairement à la jante du moyeu mobile et le palpeur axial perpendiculairement à sa face.
- Préchargez les deux palpeurs à mi-course environ afin de lire aussi bien les courses positives (tige enfoncée) que négatives (tige sortie) sans butée ni perte de contact.
- Marquez 0° (haut), 90° (droite, en regardant du moteur vers la pompe), 180° (bas) et 270° (gauche) sur le moyeu afin de conserver les deux arbres synchronisés.
- Mettez les deux comparateurs à zéro à 0°, faites tourner les deux arbres ensemble dans le sens normal de marche à 90°, 180° et 270°, et relevez les valeurs radiales et axiales à chaque arrêt.
- Revenez à 0° pour vérifier le retour à zéro des deux cadrans ; en cas d’écart, resserrez les brides du support et recommencez le relevé.
Lors du relevé axial, un déplacement axial (jeu longitudinal) sur un moteur à paliers lisses ou une pompe peut faire coulisser tout le rotor pendant la rotation et fausser la mesure de face. Pour éliminer cette erreur, poussez systématiquement l’arbre contre sa butée axiale avant chaque lecture ou montez deux comparateurs axiaux opposés à 180° sur la face pour soustraire leurs indications.
Méthode au double comparateur inversé étape par étape
La méthode au double comparateur inversé place un comparateur radial sur le moyeu fixe pour lire la jante du moyeu mobile, et un second comparateur radial opposé à 180° sur le moyeu mobile pour lire la jante du moyeu fixe. Comme les deux appareils mesurent uniquement dans le plan radial, le jeu axial d’arbre n’affecte pas les résultats, ce qui en fait la méthode privilégiée pour les entretoises longues et les groupes motopompes ou ventilateurs standards.
- Bridez les deux supports sur chaque moyeu opposé et positionnez les palpeurs radiaux à 180° l’un de l’autre au sommet (0°), en appui franc sur la jante usinée de chaque moyeu.
- Mesurez précisément trois cotes axiales au mètre ruban : l’entraxe entre les deux points de contact des palpeurs, la distance entre le palpeur côté mobile et les pattes avant du moteur, et la distance entre ce même palpeur et les pattes arrière du moteur.
- Mettez les deux comparateurs à zéro à 0°, tournez les deux arbres ensemble dans le sens de marche à 90°, 180° et 270°, et notez les deux séries de lectures.
- Achevez le tour complet de 360° jusqu’à 0° pour confirmer la répétabilité avant de desserrer les boulons d’ancrage.
En montage double comparateur inversé, les deux supports subissent une flèche due à la gravité : mesurez donc la flèche de chaque ensemble sur le mandrin rigide et corrigez chacune des deux lectures à 180° avant de calculer les déplacements aux pattes.
Conversion des lectures en corrections verticales et horizontales
La lecture totale au comparateur correspond au double du décalage réel entre les axes des deux arbres. Une fois la flèche du support retranchée de la lecture verticale à 180°, divisez l’écart entre 180° et 0° par 2 pour obtenir le décalage vertical des centres, et divisez l’écart entre 270° et 90° par 2 pour obtenir le décalage horizontal des centres.
Pour illustrer clairement le calcul, le tableau et les étapes ci-dessous s’appuient sur des valeurs d’exemple pour un contrôle radial-axial (support bridé sur le moyeu fixe de la pompe, diamètre d’exemple du cercle de lecture sur le moyeu moteur mobile égal à 200 mm ; flèche préalable du support de −0,04 mm à 180° et 0,00 mm à 90° et 270° ; distances d’exemple entre le plan de lecture et les pattes avant et arrière du moteur égales à 300 mm et 700 mm).
| Position angulaire | Lecture radiale brute (exemple, mm) | Lecture radiale corrigée de la flèche (exemple, mm) | Lecture axiale de face (exemple, mm) |
|---|---|---|---|
| 0° (Haut) | 0,00 | 0,00 | 0,00 |
| 90° (Droite) | -0,02 | -0,02 | 0,00 |
| 180° (Bas) | -0,24 | -0,20 | -0,06 |
| 270° (Gauche) | -0,18 | -0,18 | -0,06 |
Dans ces valeurs d’exemple, la somme haut plus bas égale la somme gauche plus droite (−0,20 mm pour le radial corrigé et −0,06 mm pour la face), ce qui confirme l’absence de glissement du support. Suivez ces étapes pour convertir ces valeurs d’exemple en déplacements machine :
- Décalage vertical des centres : retranchez la flèche de −0,04 mm de la lecture radiale brute à 180° (−0,24 mm) pour obtenir −0,20 mm, puis divisez par 2 soit −0,10 mm (l’axe du moteur est 0,10 mm plus bas que celui de la pompe au niveau de l’accouplement).
- Pente angulaire verticale : la lecture d’exemple sur la face indique −0,06 mm à 180° contre 0,00 mm à 0° sur le diamètre de lecture de 200 mm, soit un pincement inférieur de 0,06 mm et une inclinaison vers l’arrière du moteur de 0,06 mm par 200 mm (0,0003 mm/mm).
- Calcul des cales verticales : additionnez le décalage parallèle et le rattrapage angulaire à chaque paire de pattes — pour les distances d’exemple, ajoutez 0,10 + (0,0003 × 300) = 0,19 mm de cales sous les pattes avant et 0,10 + (0,0003 × 700) = 0,31 mm sous les pattes arrière.
- Correction horizontale : soustrayez la lecture à 270° de celle à 90° et divisez par 2 pour le décalage horizontal des centres : (−0,02 − (−0,18)) / 2 = +0,08 mm ; combinez cette valeur avec l’écart horizontal de face (0,00 − (−0,06) = +0,06 mm sur 200 mm) sur les portées de 300 mm et 700 mm pour déplacer latéralement les pattes avant et arrière à l’aide des vis vérins.
Avec la méthode au double comparateur inversé, les deux décalages radiaux corrigés définissent directement la pente de l’axe sur la portée entre palpeurs, ce qui permet de projeter par triangles semblables les épaisseurs de cales et les déplacements latéraux aux pattes avant et arrière. Toutes les cotes et lectures ci-dessus sont strictement des valeurs d’exemple : utilisez vos dimensions relevées sur site et vérifiez les résultats finaux par rapport aux limites admissibles de désalignement radial et de désalignement angulaire indiquées dans les manuels de l’équipement et de l’accouplement.
Prise en compte de la dilatation thermique
Des machines alignées à zéro à température ambiante se désalignent fréquemment en service dès que les fluides de procédé, la vapeur ou l’huile de réducteur chauffent les carters. Lorsqu’une pompe, un compresseur ou un réducteur fonctionne plus chaud que son moteur d’entraînement, son axe s’élève par rapport au moteur et peut également dériver légèrement latéralement.
Pour compenser ce phénomène, décalez volontairement la machine mobile dans le sens opposé lors du lignage à froid afin que les arbres s’alignent une fois la température de service atteinte. Reportez-vous impérativement aux manuels de l’équipement et de l’accouplement pour connaître les valeurs cibles à froid et les tolérances admissibles, consignez la cible à froid sur votre fiche de contrôle et réalisez une vérification à chaud dès que les températures des paliers et carters se stabilisent après le premier essai en charge. Pour approfondir le comportement des accouplements face aux défauts d’alignement, consultez notre comparatif des types d’accouplements flexibles pour transmissions industrielles ainsi que notre guide sur les symptômes et la prévention du désalignement.
Erreurs courantes sur le terrain qui faussent les mesures
Même un technicien attentif peut calculer de fausses corrections si certains contrôles mécaniques de base sont omis. Surveillez particulièrement ces quatre erreurs fréquentes :
- Flèche du support non corrigée : la flexion gravitaire d’une tige longue crée un faux décalage vertical qui conduit à sur-caler les pattes du moteur.
- Inversion des signes positifs et négatifs : confondre l’enfoncement (+) et la sortie (−) du palpeur ou inverser la convention entre machine fixe et machine mobile double l’erreur dans le mauvais sens.
- Jeu axial non maîtrisé : laisser un rotor à paliers lisses coulisser axialement entre 0° et 180° fausse les lectures de face en méthode radial-axial.
- Mauvais ordre de serrage des boulons d’ancrage : serrer un côté à bloc avant l’autre ou appliquer un couple irrégulier tire le carter latéralement ou recrée un pied boiteux.
Effectuez toujours un dernier tour complet de contrôle à 360° après le serrage final au couple et remontez le carter de protection avant la mise en service.
Comparatif entre comparateur à cadran et alignement laser
Les comparateurs à cadran comme les systèmes d’alignement laser permettent d’obtenir un lignage précis lorsqu’ils sont correctement mis en œuvre, mais chaque solution répond à des contraintes terrain distinctes :
| Critère de comparaison | Méthode au comparateur | Système d’alignement laser |
|---|---|---|
| Coût d’achat et d’entretien | Investissement faible, entretien mécanique simple | Coût initial plus élevé et étalonnage périodique des capteurs |
| Flèche du support et jeu mécanique | Exige des supports rigides et une correction manuelle de flèche | Aucune flèche mécanique de support sur longues portées |
| Risque d’erreur de calcul ou de signe | Risque accru lors des calculs manuels et conversions de signes | Calcul automatique des déplacements aux pattes par logiciel |
| Adaptation aux arbres à longue entretoise | Limitée par la flexion des supports sur grande DBSE | Très bien adapté aux longues entretoises et lignes d’arbres multiples |
| Tolérance aux environnements sévères | Insensible au soleil, à la vapeur ou aux brouillards d’huile | Perturbations possibles par vapeur, mirages thermiques ou soleil direct |
FAQ
Qu’est-ce qui détermine la précision d’un alignement d’accouplement au comparateur ?
La précision dépend avant tout de la rigidité des supports avec correction vérifiée de la flèche, de la résolution et de la fluidité du comparateur, de l’élimination complète du pied boiteux, de la propreté des moyeux sans chocs ni faux-rond excessif, ainsi que de la rotation simultanée des deux arbres dans le même sens. Plutôt que de viser arbitrairement le zéro absolu, vérifiez que le désalignement radial et le désalignement angulaire mesurés restent dans les limites fixées par les manuels de l’équipement et de l’accouplement.
Quand faut-il passer du comparateur à un système d’alignement laser ?
Le passage à un système d’alignement laser se justifie lorsqu’il faut aligner des accouplements à longue entretoise où la flèche mécanique devient difficile à maîtriser, des lignes d’arbres comportant plusieurs machines en série ou un grand nombre d’équipements lors d’arrêts courts. À l’inverse, dans des ambiances chargées en vapeur, brouillard d’huile ou en plein soleil où les capteurs optiques sont gênés, le comparateur reste une valeur sûre.
Pourquoi les lectures du comparateur changent-elles après le serrage des boulons d’ancrage ?
Une variation après serrage final provient généralement d’un pied boiteux résiduel qui déforme le bâti sous l’effort de serrage, d’un ordre ou couple de serrage inégal qui tire le carter latéralement, ou de cales sales, ébarbées ou empilées en trop grand nombre qui se tassent sous la charge. Réalisez systématiquement un dernier relevé sur 360° après le serrage définitif afin de confirmer que les valeurs demeurent dans la plage admissible du manuel.
Vous recherchez des accouplements à broches en nylon standards de la série LX ou un accouplement de remplacement sur mesure usiné selon vos diamètres d’arbre, rainures de clavette et distances entre bouts d’arbre (DBSE) ? Cangzhou Anheng Coupling Manufacturing Co., Ltd. dispose d’un système de management de la qualité certifié ISO 9001:2015 ainsi que d’ateliers intégrés de taillage par fraise-mère, taillage par outil-pignon, tournage CNC, centres d’usinage et trempe par induction, et peut fournir sur demande certificat matière, rapport de contrôle dimensionnel, rapport d’équilibrage dynamique et rapport de traitement thermique — envoyez-nous votre plan ou vos relevés d’alignement pour recevoir une réponse sous 24 heures les jours ouvrés.
Besoin d’une validation technique pour le choix ou le remplacement ?
Envoyez la puissance, la vitesse, les diamètres d’arbre, la rainure de clavette, les dimensions de montage, les plans ou des photos de l’ancienne pièce. Nous vérifions d’abord les conditions de service avant de confirmer le modèle et le devis.