
技術記事
カップリングの軸方向変位と角度ミスアライメント:測定方法・症状と修正手順
軸のミスアライメントを単一の総合値として扱うと、カップリングが軸線方向に押し引きされているのか、角度方向に曲げられているのかを見誤ります。ラジアル方向の芯出し値が目標内に収まっていても、軸方向変位や角度ミスアライメントがカップリング構造の吸収限界を超えていれば、軸受や弾性エレメントは早期に損傷します。測定や基礎ボルトの緩め作業に入る前に、3種類の変位を分けて評価することが再発防止の基本です。
3種類のミスアライメントの発生原因とカップリングへの影響
実際の産業用回転機械では、単一平面のみの純粋な芯ずれはまれです。多くの設備では水平・垂直の両平面で軸方向変位、角度ミスアライメント、ラジアルミスアライメントが複合して発生し、それぞれ異なる形でカップリングに負荷をかけます。
| 種類 | 発生原因 | カップリングへの影響 |
|---|---|---|
| 軸方向変位 | 軸の熱膨張伸び、ポンプの水力スラスト荷重、ロール位置調整、ハブの軸方向取付位置誤差、または基礎の軸方向沈下 | 弾性エレメントを過度に圧縮・引張し、内歯の軸方向スライド代を使い切ることで、モーターや減速機のスラスト軸受へ継続的な軸方向推力を伝える |
| 角度ミスアライメント | ベースプレートのシム不均一、ソフトフット、ポンプやコンプレッサー配管のノズル応力、または減速機ケーシングの傾きによる軸中心線の交差 | 金属ディスクに1回転ごとの交番曲げ応力を生じさせ、歯面に片当たりのエッジ荷重を与え、弾性ピンやスパイダに不均一な周期的圧縮を引き起こす |
| ラジアルミスアライメント | 原動機側と被動機側の据付高さ差、ボルト締付時の横ずれ、または前後で異なる熱膨張により軸中心線が平行のままずれる状態 | カップリング中間部に二重ヒンジ状の屈曲を強制し、隣接軸受に半径方向の反力を発生させるとともに弾性エレメントのせん断摩耗を早める |
大きな角度変位を許容できるカップリングであっても、運転温度の上昇によって軸方向の移動代が底付きすれば短期間で破損に至ります。合否だけの簡易判定に頼らず、必ず3方向を個別に記録してください。
軸方向変位・角度ミスアライメント・ラジアルミスアライメントの測定方法
軸方向変位を測定する前に、まず両軸を軸線方向に押し引きして軸受内部の機械的な軸方向遊び(エンドプレイ)とモーターの磁気センター移動量を切り分けます。この自由移動量を先に記録しておくことで、正常なローター遊びを軸端間距離(DBSE)の恒久的な変化と取り違えるのを防げます。
- シックネスゲージと内側マイクロメーター:ハブ端面の上下左右4か所で隙間差を測定して角度ミスアライメントを算出し、組立図面の軸端間距離(DBSE)と実測間隔を照合して軸方向変位を確認します。
- ダイヤルゲージ:両ハブ間に剛性の高い治具を取り付け、ハブ自体の振れ誤差を相殺するため両軸を同時に回転させながら外周面でラジアルミスアライメント、端面で角度ミスアライメントを測定します。具体的な手順はダイヤルゲージによるカップリング芯出し現場チェックリストをご参照ください。
- レーザー芯出し器:両軸にレーザー測定ユニットを装着し、水平・垂直両平面の角度ミスアライメントとラジアルミスアライメントを同時演算するとともに、固定基準面や変位計を併用して軸方向位置を記録します。
すべての測定値には測定時の機械温度、回転方向、測定基準位置を併記し、後の温間測定で同一条件を比較できるように残しておきます。
冷間芯出しと熱膨張の関係
工場や現場の常温で行う冷間芯出しは、あくまで停止状態の初期幾何位置を決める作業にすぎません。ポンプ、コンプレッサー、減速機、モーターが定常負荷運転に入ると、ケーシング温度が上昇して垂直方向と軸方向の両方に熱膨張が生じます。
ケーシングが垂直方向に膨張するとラジアルミスアライメントが変化し、駆動側と反駆動側の温度差は角度ミスアライメントを誘発し、主軸の熱伸びはカップリング内部の軸方向余裕代を消費します。冷間で完全に芯が出ていた設備でも、運転温度に達すると許容範囲を大きく外れることがあります。
機器仕様書や過去の温間実測から熱膨張量が把握できている場合は、運転温度で両軸中心線が一致するよう冷間調整時に逆方向へ意図的なコールドオフセットを与えます。冷間起動と温間連続運転を頻繁に繰り返す設備では、冷間オフセット位置と温間運転位置の双方で拘束が生じないカップリングを選定する必要があります。
カップリング形式別のミスアライメント許容能力の相対比較
カップリングは歯面の摺動、金属ディスクの弾性たわみ、あるいは高分子エラストマーの変形といった異なる機構で変位を吸収するため、軸方向・角度・ラジアルの各方向に対する許容特性が異なります。具体的な許容値はサイズ、回転数、伝達トルクによって変わるため、以下の比較は相対的な傾向を示すものであり、許容値は該当型式のカタログ仕様書を基準とします。
- ギヤカップリング:直歯構造は内外歯の軸方向スライドにより大きな軸方向変位を吸収できますが、直歯歯形の角度ミスアライメント許容能力は比較的小さく、単列構造ではラジアルミスアライメントをほとんど吸収できないため、ラジアル変位にはスペーサー付きのダブル構造が必要になります。
- クラウンドギヤカップリング:外歯のクラウニング加工により、直歯ギヤカップリングに比べて負荷時の角度ミスアライメント許容能力と軸方向スライドの滑らかさが大きく向上していますが、単列噛み合いだけではラジアルミスアライメントの許容量は小さく、中間フローティングシャフトを用いた複列構成が必要になります。
- グリッドカップリング:テーパー状のばねグリッドがハブ溝内でたわみながら摺動し、衝撃荷重を緩和しつつ中程度の軸方向変位、角度ミスアライメント、ラジアルミスアライメントをバランスよく吸収します。
- ダイヤフラムカップリング:金属ディスクパックの弾性たわみによりバックラッシなしで中程度の角度ミスアライメントと軸方向変位を吸収しますが、シングルフレックス仕様ではラジアルミスアライメントをほとんど許容できず、ダブルフレックスのスペーサー構造が必要になります。
- ジョーカップリング:噛み合う爪の間に挟んだエラストマースパイダの圧縮変形によって中程度の角度ミスアライメントとラジアルミスアライメントを吸収しますが、軸方向変位の許容範囲は限られており、過大な軸方向圧縮は軸受への推力増加を招きます。
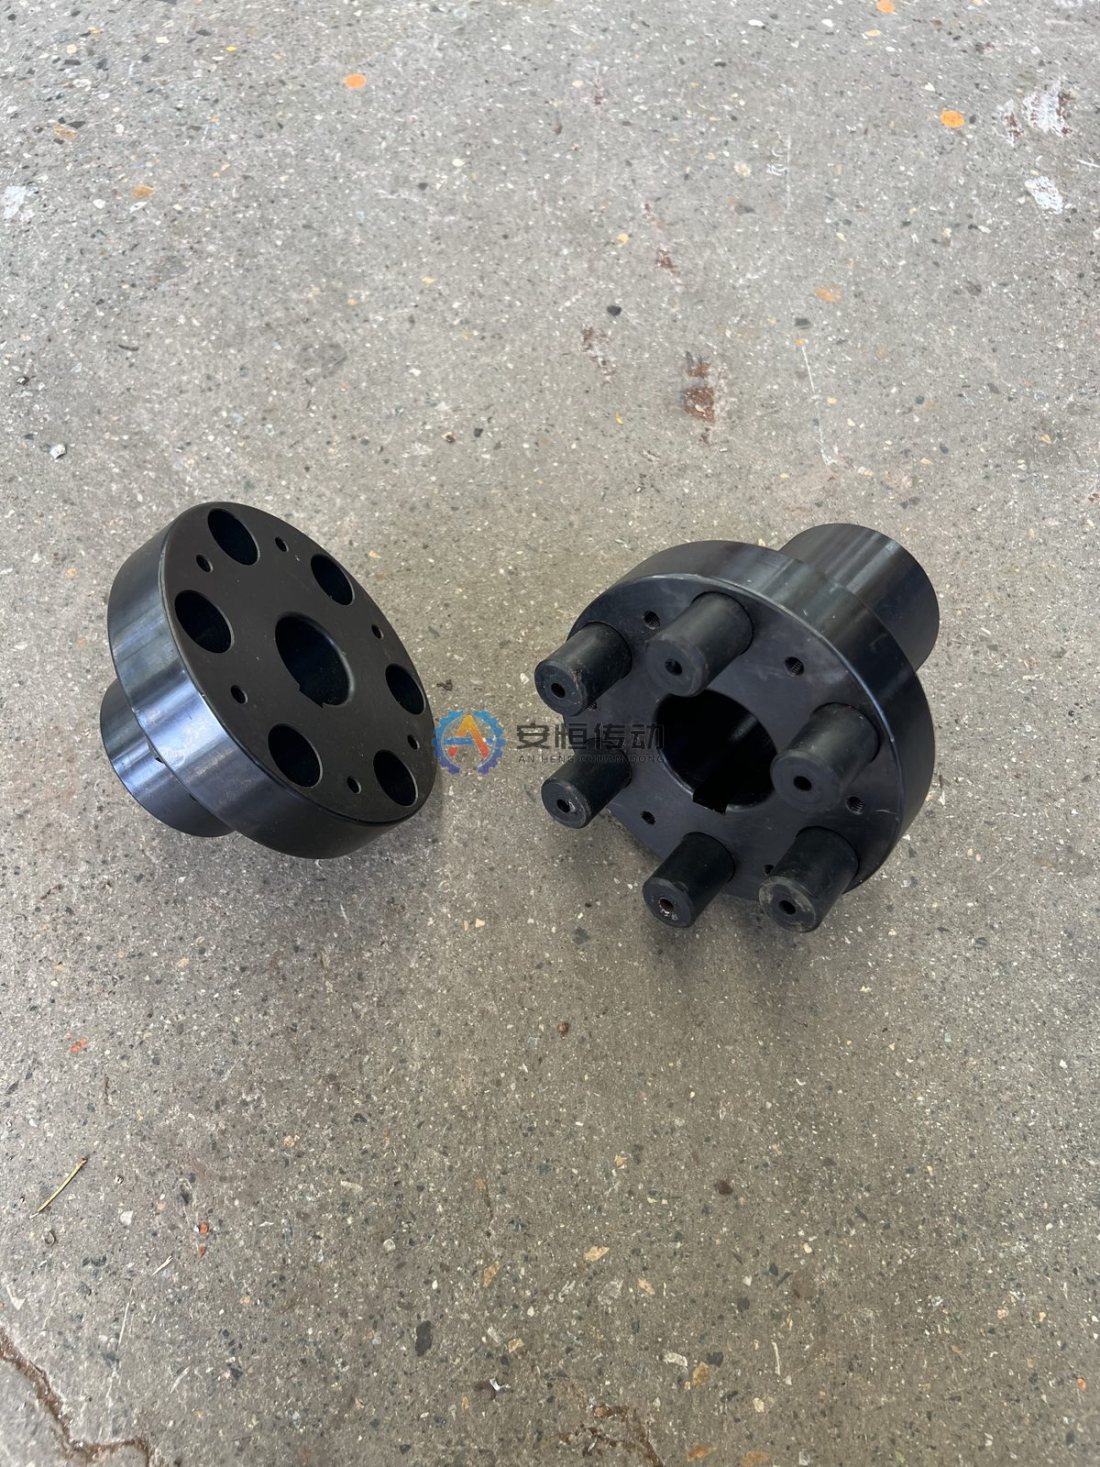
- ピンブッシュカップリング:鋼製ピンに装着した弾性ブッシュにより中小程度の角度ミスアライメントとラジアルミスアライメントを吸収し、わずかな軸方向移動にも対応します。頻繁な起動停止や正逆転運転を伴う用途では、ナイロンピンを用いたLXシリーズの弾性ピンカップリングが同様のコンパクトな構造で有効であり、旧型設備で標準ハブ寸法が合わない場合は、実測の軸端間距離(DBSE)や軸穴に合わせて特注交換用カップリングで製作できます。
金属製フレキシブル構造とエラストマー構造におけるねじり剛性と変位許容度のバランスについては、産業用ドライブ向けフレキシブルカップリング形式比較もあわせてご確認ください。最終選定では必ず該当型式のデータシートで許容値を確認してください。
軸方向変位と角度ミスアライメントの主な症状
現場で観測される振動、温度上昇、部品の摩耗状態はカップリング負荷を直接示す数値ではなく診断の手がかりであるため、運転回転数、負荷条件、芯出し記録と組み合わせて判断する必要があります。
- 振動特性:軸回転速度の2倍周波数成分(2X)の振動上昇は角度ミスアライメントやラジアルミスアライメントの代表的な兆候であり、角度誤差や軸方向の拘束が強い場合には軸方向振動も同時に高くなります。
- 温度上昇:カップリング本体、潤滑油室、または隣接する軸受ハウジングの異常発熱は、内部の過度な滑り摩擦や周期的な曲げ変形によるエネルギー損失を示しています。
- 歯面または弾性エレメントの摩耗形態:歯面の片側偏摩耗やテーパー状の摩耗痕は継続的な角度ミスアライメントを示唆し、弾性ピンやブッシュのはみ出し、せん断割れ、片側潰れは持続的な角度・ラジアル過負荷を表します。
- ダイヤフラム割れ:ボルト穴周辺やディスク外周部から進展する疲労亀裂は、角度ミスアライメントによる交番曲げ応力や過大な軸方向引張が金属ディスクの疲労限度を超えた際に発生します。
- ボルトの緩み:フランジボルト、ハブ止めねじ、または基礎アンカーボルトの繰り返しの緩みは、カップリングを介して交番曲げモーメントや軸方向反力が伝達されているサインです。
取り外した損傷部品の状態をカップリング芯ずれの症状と予防方法の早期兆候と照合することで、据付芯出し不良と潤滑不良・過負荷トラブルを切り分けやすくなります。
現場での修正手順:ソフトフット確認・垂直調整・水平調整・締付後再測定
現場で機械位置を誤った順序で動かすと、後の調整が前の修正を狂わせてしまい、シム調整のやり直しやフレームの残留ひずみを招きます。
- 最初にソフトフットを確認して修正する:ダイヤルゲージやレーザーセンサーで脚部の浮き上がりを監視しながら据付ボルトを1本ずつ緩め、軸芯出しを触る前に均一なシムで脚部の隙間や配管応力を完全に解消します。
- 水平調整より先に垂直調整を行う:横ずれを防ぐ程度に据付ボルトを軽く締めた状態で、可動側機械の脚下に規定厚さのシムを追加・除去し、垂直方向の角度ミスアライメントとラジアルミスアライメントを修正します。
- 次に水平調整を行う:垂直シム構成を乱さないよう注意しながら、横押しジャッキボルトや制御された微調整機構を用いて水平方向の角度ミスアライメントとラジアルミスアライメントを修正します。
- 最終締付後に再測定する:すべての基礎ボルトを対角順に規定トルクで本締めしたうえで最終の冷間芯出しデータを記録し、さらに機械が通常の運転温度に達した後にもう一度測定して結果を確認します。
FAQ
軸方向変位と軸方向遊び(エンドプレイ)の違いは何ですか?
軸方向変位とは、軸の熱膨張伸び、基礎沈下、または組立時の軸端間距離(DBSE)の誤差などによって軸中心線方向に生じる持続的な位置変化であり、ハブ間の作動間隔そのものを変えてしまいます。一方、軸方向遊び(エンドプレイ)は、軸受内部の隙間やモーターの磁気センター範囲内で無負荷時に軸を手で前後に動かせる機械的な自由移動量です。最初に軸方向遊びを測定しておくことで、正常なローター浮動と真の軸方向変位を明確に区別できます。
角度ミスアライメントで最初に破損しやすいカップリングはどの形式ですか?
リジッドカップリングや、角度許容範囲が狭いシングルフレックス金属カップリング(許容角度を超えて運転された直歯ギヤカップリングや単列ダイヤフラムカップリングなど)は、歯端部への集中接触や高い交番曲げ応力が即座に生じて早期破損します。また、ジョーカップリングやピンブッシュカップリングなどのエラストマー形式では、過大な角度ミスアライメントによって樹脂部品に片寄った圧縮と急激な発熱劣化が起こり、金属ハブが傷む前に弾性エレメントが先に摩耗します。
冷間で正確に芯出ししたのに、運転後に再び芯がずれるのはなぜですか?
常温で正確に芯出しした機械でも、運転開始後にプロセス熱、軸受の摩擦熱、減速機油温の上昇によってハウジングが膨張し軸が伸びることで熱膨張が生じ、軸中心線が移動します。さらに、据付時に残っていた配管応力、グラウトの沈下、あるいは運転振動によって緩んだ未処理のソフトフットも、連続運転中に冷間芯出し済みの機械を再びずらす原因になります。
軸方向変位や角度偏摩耗が繰り返し発生する場合は、冷間・温間の測定データ、軸径、キー溝寸法、軸端間距離(DBSE)、運転回転数、運転トルクをまとめたうえで、図面・測定データを送って見積依頼よりご相談ください。滄州安恒聯軸器製造有限公司は ISO 9001:2015 品質マネジメントシステム認証を取得しており、歯切り・歯車形削り・NC旋削・マシニングセンタ・高周波焼入れの社内一貫加工により標準品から特注交換用カップリングまで製作しています。ご要望に応じてミルシート(材料証明書)、寸法検査成績書、熱処理記録、超音波探傷検査成績書、動バランス検査成績書を添付でき、お見積もり依頼には営業日 24 時間以内に返信します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。