
技術記事
重負荷設備用カップリングガード現場点検チェックリスト
カップリングガードは回転する軸部品と現場作業者を隔てる最初の物理的防護壁ですが、重負荷設備の保守現場では、整備のたびに外して急いで締め直す単なる板金カバーとして扱われがちです。固定ボルトの緩みや点検窓カバーの欠落、あるいは交換したカップリングのフランジ外径拡大により、ガード自体が接触・巻き込みの危険源になります。同時に、ガード内部の堆積物はミスアライメントや摩耗、潤滑漏れを早期に示す手がかりにもなります。本チェックリストを印刷して携行し、ガード本体の健全性とガード越しに確認できるカップリングの異常兆候を同時に点検してください。
ロックアウト手順とガード本体の点検項目
ガードの締結部品や点検扉に触れる前に、必ず設備を停止して動力源を遮断し、現地の安全規範に従ってロックアウト・タグアウトを実施してください。軸の回転中や惰性回転中は、絶対にガード内部へ手を入れたり、メッシュ越しに工具を差し込んだり、開口部の堆積物を除去したりしないでください。
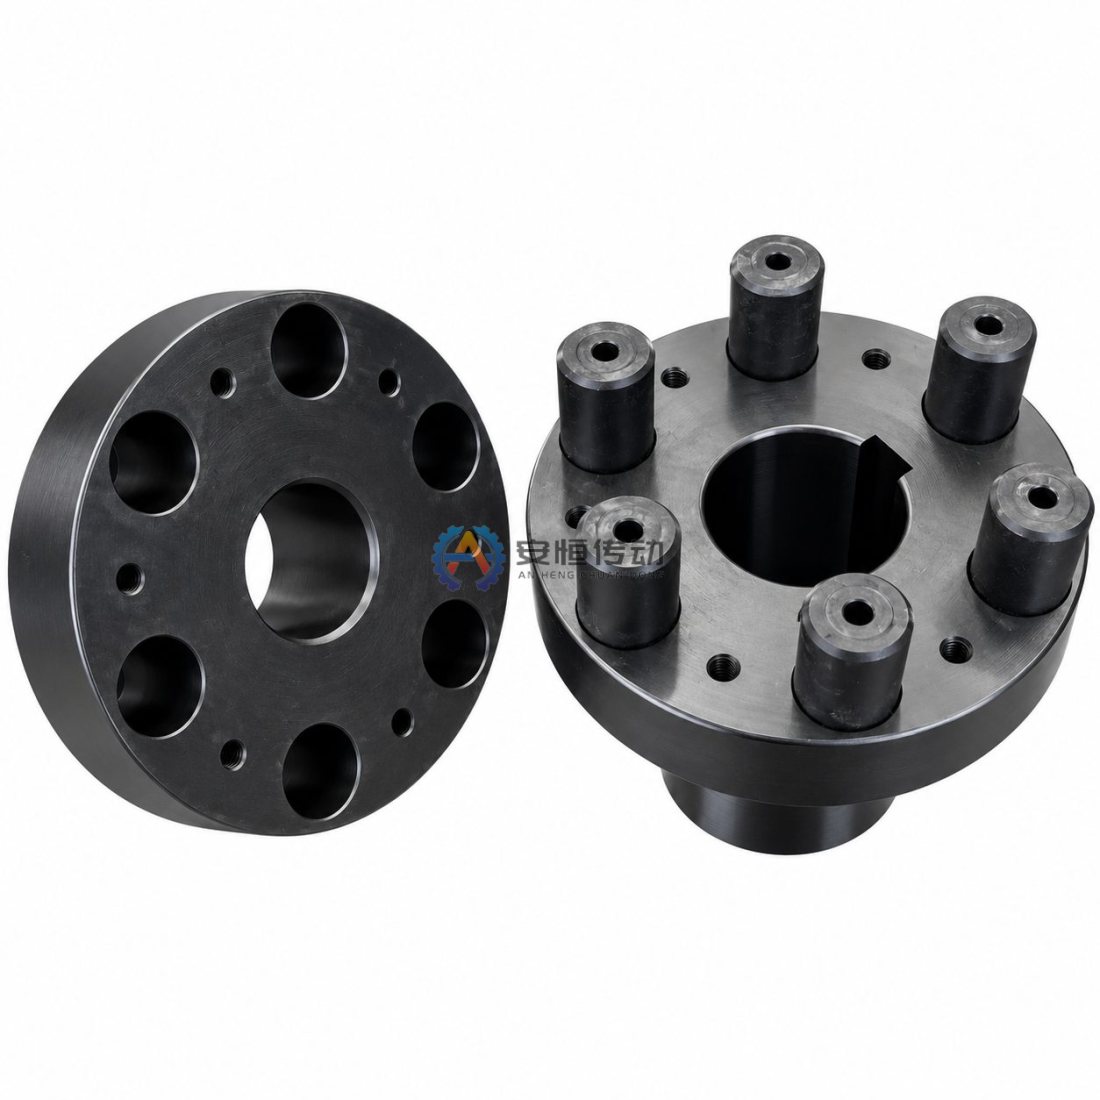
重負荷運転に伴う振動と熱サイクルはベースボルトの緩みや薄板パネルの変形を引き起こすため、まずガード本体の構造から確認します。弾性ピンカップリングや特注交換用カップリングへ交換した際は、ハブ外径、フランジ長さ、ボルト頭部の突出高さがガード内の安全空間に収まっているかを必ず確認してください。
- 固定ボルトとブラケット:ベースボルト、分割フランジねじ、緩み止めワッシャー、支持ブラケットに緩み、欠品、溶接割れがないか確認します。
- 変形・破損と腐食:鋼板パネル、エキスパンドメタル、補強リブに落下物による凹み、錆による板厚減少、疲労亀裂、端部の反りがないか点検します。
- 回転部との隙間:ハブ、締結ボルト、ブレーキドラムの全周および軸方向移動範囲にわたり、径方向・軸方向の隙間が確保され、内面に光沢のある擦過痕がないか確認します。
- 点検窓とアクセス扉:覗き窓、給脂口カバー、ヒンジ式点検扉が隙間なく閉まり確実に施錠でき、網目や開口部から手指や工具が回転領域へ届かないことを確認します。
- 確実なロックと外部荷重の遮断:着脱式カバーが専用工具や南京錠で確実にロックでき、配管・電線管・ケーブル類がガードの上に載っていないか確認します。
ガード越しに見抜くカップリングの異常兆候
メッシュパネルや点検窓を備えたガードでは、カバーを取り外さなくても駆動系の異常の芽を捉えられます。内部の付着粉塵や油跡、異音、温度上昇は単独で原因を断定せず、振動傾向、軸受温度、実運転負荷と合わせて総合的に判断してください。
ガード越しに見つかる多くの兆候は、軸のミスアライメントや許容値を超える軸方向変位と角度ミスアライメントによってカップリングが設計範囲外で運転されているサインです。早期に把握できれば計画停止中に処置でき、突発的なピン破損やハブ焼付きを防げます。
- グリースの飛散と油筋:メッシュ内面の放射状の飛散跡やドレン溝下の油滴は、給脂過多、カップリングシールの劣化、または隣接軸受箱からの油漏れを示唆します。
- 弾性要素の摩耗粉:ガード底面に溜まる微細な樹脂粉やナイロン削り屑は、ミスアライメントや高温運転によるPA6ナイロンピンや弾性体の早期摩耗を示します。
- 運転中の異音:ガード付近から聞こえる打音、カチカチ音、周期的な擦過音は、締結ボルトの緩み、ピンの摩耗、弾性体の劣化、または変形したガード壁との断続接触を示します。
- 局所的な温度上昇:放射温度計で測定したカップリング位置付近のガード表面温度が基準値より高い場合、内部摩擦の増加、弾性要素の過負荷、または通風阻害が疑われます。
- ガード内部の粉塵・異物堆積:鉱石粉、石炭粉、セメント、油泥などがガード下部に溜まると放熱を妨げてドレン孔を塞ぎ、堆積物が固まると回転ハブと直接接触します。
現場印刷用カップリングガード点検チェックリスト
本表を印刷して作業指示書に添付し、交代勤務間でも統一された合否基準で点検を行ってください。進行性の擦過痕、点検カバーの欠落、回転部の露出が一つでも見つかった場合は、直ちに設備を停止して是正するまで再起動しないでください。
| 点検項目 | 点検方法 | 合格状態 | 異常発見時の処置 |
|---|---|---|---|
| 固定ボルトとブラケット | ロックアウト下でベースボルト、枠体締結部、溶接部を目視および工具で確認 | すべてのボルトが規定通り締まり、溶接割れやボルト穴の伸びがない | 規定トルクで増し締めし、欠品ボルトの補充やブラケット補修後に起動する |
| パネル・メッシュ・枠体の変形と腐食 | 鋼板、パンチング板、メッシュの凹み、錆、破れを目視確認 | パネルに凹み、鋭利なバリ、過大な開口部がない | 曲がったパネルを修正し、腐食減肉や破れのある部材を交換する |
| 回転部との径方向・軸方向隙間 | ロックアウト下で手動回転させ、ハブ・ボルト・ブレーキ輪周囲の隙間を確認 | 全周および軸方向移動範囲で隙間が均一で、内面に擦過痕が一切ない | ブラケット位置を再調整して芯出しするか、包絡寸法に合わせてガードを修正する |
| 点検窓とアクセス扉 | 覗き窓、給脂口カバー、ヒンジ扉を開閉し、ラッチと丁番の作動を確認 | カバーが面一に閉じて確実に施錠でき、手指や工具が回転部へ届かない | 破損した丁番やラッチを修理し、欠落したカバーを取り付けてから通電する |
| 確実なロックと外部荷重の有無 | 南京錠掛け具や工具ロック機構を点検し、周辺配管・ケーブルとの接触を確認 | ガードが確実にロックされ、配管・電線管・ケーブルの荷重が一切かかっていない | 外部配管や配線を独立ブラケットへ移設し、確実なロック機能を復旧する |
| グリース飛散と油漏れ | メッシュ内壁、点検窓、ドレン受け皿に新しい放射状の油筋がないか確認 | 内面が清潔で、新しいグリース飛散や油溜まり・滴下がない | ガード内部を清掃し、カップリングと軸受のシール状態および給脂量を点検する |
| 弾性要素の摩耗粉 | ガード底盤に樹脂微粉、ナイロン削り屑、ゴム片が溜まっていないか確認 | ごくわずかな浮遊塵のみで、新しいピンや弾性体の摩耗粉堆積がない | ロックアウト下の点検を計画し、弾性要素の摩耗確認と軸芯出しを再点検する |
| 運転中の異音 | 安全柵の外側から起動時・定常負荷時・惰性停止時の運転音を聴取 | 打音、緩み音、金属擦過音がなく滑らかな運転音である | ロックアウトして停止し、ガード隙間、締結部、カップリング消耗品を点検する |
| ガード表面の温度傾向 | 放射温度計でガード外面および隣接軸受箱の表面温度を測定・比較 | 過去の基準温度と一致し、局所的な急上昇がない | 詰まった通風孔を清掃し、弾性要素の状態と軸アライメントを確認する |
| 内部堆積物とドレン経路 | 下部開口部、通風孔、ドレン溝に粉塵やスラッジが詰まっていないか確認 | ドレン溝が貫通し、回転部付近に堆積物の滞留がない | ロックアウト後に下部カバーを外して内部を清掃し、排液・通風経路を確保する |
重負荷設備の種類別・重点点検ポイント
駆動方式や設置環境によってガードに加わる負荷は異なるため、設備固有の危険要因に合わせて点検の重点を置きます。LXシリーズの弾性ピンカップリングやブレーキ輪付きのLXZ型を使用している場合は、ハブフランジだけでなくブレーキドラムや軸方向遊びを含めた空間確保を確認してください。
- ベルトコンベヤ:落鉱やリターン側付着粉塵による上部カバーの凹み、ドレン孔の閉塞、ガード下部での粉塵固着によるハブ擦過を重点的に確認します。
- ポンプおよびファン:高回転によるパネル共振やブラケット疲労に加え、高温ポンプの熱膨張変位、ファン気流による扉ラッチの緩み、据付調整後のダイヤルゲージ芯出しを確認します。
- 減速機の低速出力側:大きな運転トルクとピークトルクの衝撃により基礎ボルトや分割合わせ面ボルトが緩みやすく、低速軸オイルシールのにじみと粉塵が混ざってメッシュを塞がないか点検します。
- クレーンの巻上・走行機構:頻繁な正逆転起動停止とブレーキ輪の発熱にさらされるため、脱落防止ファスナーの締付け、ヒンジピンの健全性、LXZ型ガード内のブレーキドラム隙間を確認します。
保全周期別の点検スケジュール
点検作業を4つの周期に分けることで、日常巡回での見落としを防ぎつつ、計画停止時に踏み込んだ内部確認を実施できます。すべての点検結果は保全台帳に記録し、温度・振動・摩耗の経時変化を追跡してください。
- 交代時巡回点検:運転中に安全境界の外から目視と聴音を行い、カバー欠落、パネル変形、ラッチ緩み、新しいグリース飛散、異音、ガードへの落鉱堆積を確認します。
- 週間点検:点検窓の汚れを拭き取り、外部通風孔の埃を除去し、放射温度計でガード外面を測定するとともに、固定ボルトと扉ロックの緩みを目視確認します。
- 月間点検:計画短時間停止時に完全なロックアウト・タグアウトを実施し、固定ボルトの締付け確認、ブラケット溶接部と丁番の亀裂点検、点検口からの内部堆積物と隙間確認を行います。
- 定期修理・オーバーホール時:ガードを完全に取り外して内部の粉塵とグリースを清掃し、PA6ナイロンピンとハブの摩耗を点検、軸アライメントを再確認したうえで、再取付後に手動回転で接触がないことを確認してから起動します。
FAQ
カップリングガードはどのくらいの頻度で点検すべきですか?
交代時巡回ごとに安全柵の外から目視と聴音による確認を行い、週1回は外観締結部と放射温度計による温度チェック、月1回は短時間停止とロックアウト下でボルト締付けと隙間の確認を実施します。計画停機時や、異音・振動増加・グリース漏れが発生した際はガードを取り外して内部を徹底点検してください。
カップリングとガードの間にはどの程度の隙間が必要ですか?
基本原則として、ハブ外径、突出ボルト頭部、想定される軸方向変位、角度ミスアライメントによる振れ幅、および運転温度での軸方向熱膨張をすべて包含する径方向・軸方向隙間を確保します。同時に、メッシュ目開きや点検口隙間は回転危険領域へ手指や工具が届かない大きさとし、設備メーカー図面と現地の安全規範に従って設定してください。
保守のためにカップリングガードを取り外した後は何を確認すべきですか?
ガードを再装着する前に、軸アライメントが許容範囲内であること、カップリング締結ボルトが規定通り締め付けられていること、PA6ナイロンピンや潤滑剤が正しく組み込まれていることを確認します。ガード固定後はロックアウト下で手動回転させて擦過がゼロであることを確かめ、すべての点検扉を施錠してから短時間の低速試運転を行ってください。
滄州安恒聯軸器製造有限公司は中国河北省滄州市にてISO 9001:2015 品質マネジメントシステム認証を取得し、自社内のホブ盤、歯車形削り盤、NC旋盤、マシニングセンタおよび高周波焼入れ設備により、図面・旧品写真・実測軸穴寸法に基づく標準カップリングおよび特注交換用カップリングを製造しています。ご要望に応じてミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録、超音波探傷検査成績書を添付可能で、お見積もり依頼には営業日 24 時間以内に返信しますので、図面を送って見積もりを依頼するよりお問い合わせください。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。