技术文章
港口设备梅花形弹性联轴器轮毂在盐雾中锈死:怎样安全拆卸,装新件时怎样做才方便下次拆
在港口装船机、带式输送机和夹轨器液压泵站上,盐雾能把联轴器轮毂锈死在轴上,锈得连普通拉马都被拉弯。硬来正是电机轴被拉伤、电机轴承被损坏的原因,而用同样方式装回去的轮毂,下次还会锈得一样死。下面讲怎样安全拆卸锈死的联轴器轮毂、什么时候应该切割掉,以及怎样安装新轮毂,让它下次能顺利拆下来。
港口设备上的轮毂为什么会锈死
盐雾会渗进轴孔和轴之间的缝隙,生成的铁锈体积比原来的钢大,所以配合一年比一年紧。如果原来配合偏松,负载下的微小相对运动会产生微动腐蚀,把红褐色氧化粉末塞满配合面和键槽。
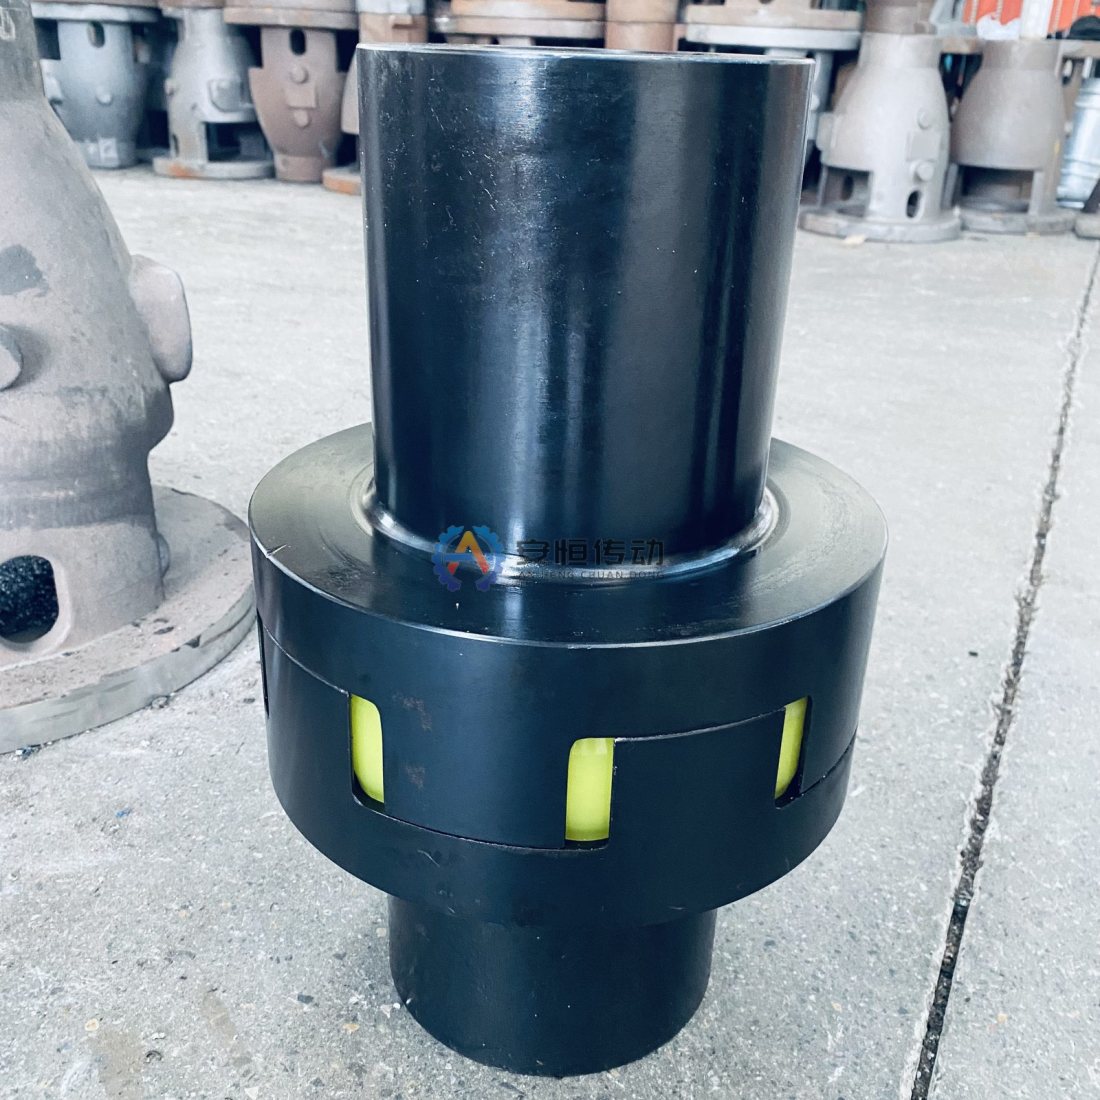
紧定螺钉锈死在螺纹里,键锈死在键槽里,而原本就偏紧的配合则完全没有余地。对梅花形弹性联轴器来说,爪部不能作为拉拔的受力点,因为在锈死的轮毂移动之前,爪就可能先断掉。
拆卸前的准备
先挂牌上锁,拆下防护罩和梅花垫,并记录轮毂在轴上的位置和两轴端距离,以便新轮毂装回原位。然后处理除了锈以外所有把轮毂固定住的东西:
- 拆下紧定螺钉;如果已经锈死,就小心钻掉,不要钻到轴上。
- 清理露出的轴端和轮毂端面,去掉配合缝处的油漆和氧化皮。
- 往配合缝和键槽里浇渗透剂,时间允许的话隔几个小时重复一次,或者浸泡一夜。
如果紧定螺钉在轴上顶出了毛刺,轮毂一开始移动就可能卡住。要保持稳定的拉力并不断补充渗透剂,而不是改用锤子。
拉拔和加热时怎样不伤电机
受力点要在轮毂本体上,绝不能拉爪。拉马的爪钩扣在轮毂端面后方,或者在轮毂后面夹一块对开卡盘,都能分散载荷;液压拉马的力更可控,在轴中心孔上垫一块垫片可以防止顶杆损伤轴端。
这样布置拉马,力只在轮毂和轴端之间形成闭环,电机轴承承受的很少。真正会传到轴承上的是锤击轮毂或轴,以及撬着电机机座用力,这些都可能在轴承滚道上压出压痕,所以两样都不要做。
如果稳定拉力还不够,就在拉马保持拉紧的同时,沿轮毂外圆快速均匀地加热,让轮毂在热量传进轴之前先膨胀。热量要分散,不要用火焰集中烤一点,那样可能把铸造轮毂烤裂;热量要远离电机轴承和密封,并用测温计或测温笔检查轮毂温度;轮毂膨胀时通常会突然一下松脱。
什么时候应该切割,以及拆下后检查什么
当拉马达到额定拉力、爪或轮毂开始出现裂纹,或者轴端开始变形时,就要停止拉拔。这时轮毂反正已经报废,把它切掉比换一根新电机轴便宜:沿轴向锯开或磨出一道槽,穿过轮毂壁直到接近轴孔,再用錾子劈开剩下的部分,始终与轴保持足够距离。
轮毂拆下后,清理轴并检查有无点蚀、拉伤、键槽变宽和毛刺,并在多个位置测量直径,看是否仍然圆整。轻微的痕迹可以用细砂纸或油石修整;损伤较深就要修复轴,键则无论如何都要换新。
典型工况示例:某装船机带式输送机驱动上,轮毂在飞溅的海水中在电机轴上装了多年,紧定螺钉一拧就断,第一把拉马被拉弯。把轮毂切掉、修整轴,再按实测轴径订购新轮毂,通常比换一把更大的拉马再试更快、更安全。
安装新轮毂,让它下次能拆下来
新轮毂要按实测轴径加工,配合按图纸要求,不要更紧。我们的轮毂可按 GB/T 3852 加工 Y、J 或 Z(1:10 锥度)型轴孔,键槽按您的图纸加工,还可以在轮毂端面加工拉马螺纹孔,下次拉马可以直接用螺栓连接。
然后保护好配合面和周围的零件。以下几个习惯作用最大:
- 在轴孔和键上薄涂一层防咬合剂,同时保持原设计的配合和紧定螺钉。
- 用不固化密封胶封住轮毂两端的配合缝,不让飞溅的海水流进配合面。
- 紧定螺钉螺纹涂防咬合剂,或者改用不锈钢紧定螺钉。
- 防护罩要挡住飞溅水,但要留排水孔,防止联轴器周围积水。
我们出厂时的发黑处理和防锈油是运输途中的保护,扛不住多年的盐雾,所以要在现场另做涂层,或者订货时要求适合该位置的表面处理。腐蚀最严重的位置,可以按订单用 304 或 316 不锈钢制作轮毂。
盐雾环境没有一个统一正确的检查周期。重新安装后先用较短的周期,检查轮毂两端有无锈水渗出、紧定螺钉是否锈死、防护罩是否损坏,风暴和冲洗之后也要检查,结果一直良好时再延长周期。
FAQ
能用锤子把轮毂敲下来吗?
不能。锤击会通过轴传到电机轴承,在滚道上压出压痕,还可能把铸造轮毂敲裂或把爪敲断;要用拉马加热,或者把轮毂切掉。
硬拆之后要检查电机轴承吗?
如果敲过轮毂、撬过电机,或者热量传到了轴承座,就要安排检查轴承。重新启动后出现异常噪声或振动,是值得结合轴承状况进一步跟踪的线索,但单凭它本身不能证明轴承已损坏。
把配合放松一些就能避免锈死吗?
单靠这一点不行。配合过松会让轮毂在负载下移动,产生微动腐蚀,以另一种方式把配合锈死;应该保持设计配合,并做好防盐水保护。
旧轮毂拆下后,请把轴的实测尺寸、键槽尺寸、轴和旧轮毂的照片以及电机铭牌发给我们。我们生产符合 GB/T 5272-2017 的 LM50 至 LM400 型梅花形弹性联轴器,轴孔 10 mm 至 160 mm,按您实测的轴径加工,拉马孔和表面处理按您的图纸制作;标准尺寸最快 10 天发货,按旧件仿制最快 20 天,紧急订单可优先排产,可随货提供尺寸检验报告。发图纸询价,或发来实测数据,我们会为每个位置确认轴孔、配合和表面处理。
需要选型或旧件替换技术确认?
请提供功率、转速、轴径、键槽、安装尺寸、图纸或旧件照片。我们会先复核工况,再确认型号与报价。