
技术文章
回转窑主传动联轴器没有原图纸怎么换:停窑前测绘旧件、修正磨损并按时拿到新件
回转窑主传动联轴器通常在年度停窑检修时更换,而老窑的联轴器原图纸往往早就找不到了。测错一个尺寸,新件就装不上,窑在等,停窑窗口却在一点点关闭。下面讲清楚哪些工作可以在停窑前测,哪些必须等旧件拆下来再测,以及怎样安排时间才能让新件按时到场。
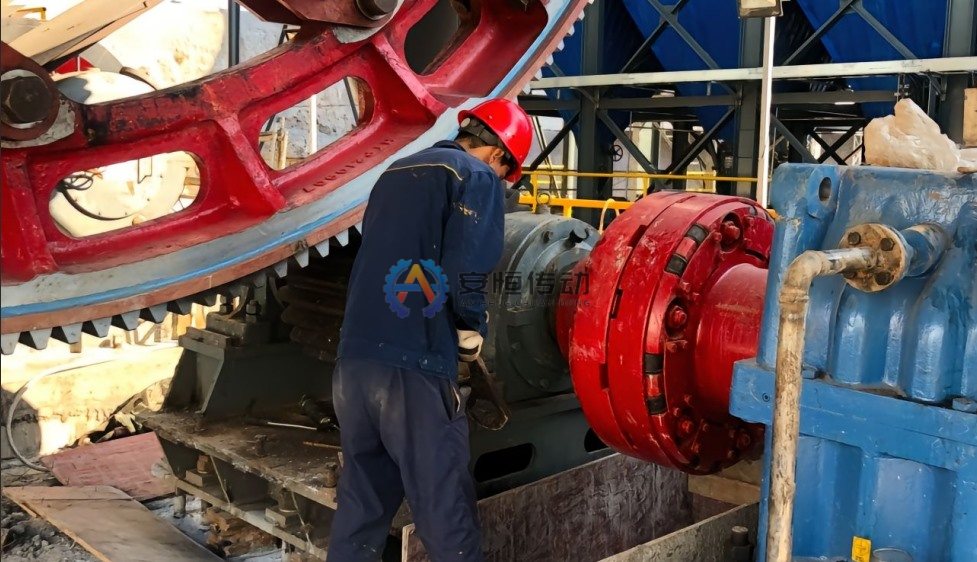
两个联轴器位置,两套不同的数据
典型的回转窑主传动有两个联轴器:一个在主电机和主减速机之间,另一个在主减速机和小齿轮轴之间。电机侧联轴器按电机转速运转,承受电机额定扭矩,所以电机轴的轴孔和键槽、轴套长度、轴端距和动平衡最关键;还要确认它是否带制动轮。
减速机到小齿轮的联轴器转得慢,却要承受减速机输出扭矩,以及带料窑体启动时很高的起动突破扭矩,还要补偿小齿轮相对大齿圈调整时产生的角向偏差。所以这个位置通常选用鼓形齿式联轴器,齿部数据、轴孔配合和法兰孔位就是关键尺寸。如果辅助传动经减速机输入轴或联轴器接入,这个接口也要一并记录。
按停窑日期倒排时间
从联轴器必须恢复运行的那一天往回推,列出在此之前必须完成的工作。您能掌控的是数据收集和图纸确认;制造时间取决于设计,在我们审核图纸后确认,运输时间则取决于您的货代和路线。
- 收集停窑前可得的数据、设备资料和照片,发出询价。
- 确认图纸并由双方签字。
- 制造:标准尺寸最快 10 天发货,按旧件仿制最快 20 天;非标定制或大规格产品按图纸评估后确认交期,由于滚齿、插齿、车削、加工中心和高频淬火均在厂内完成,紧急订单可以优先排产。
- 检验、整理文件和出口包装,然后送到您指定货代在中国的仓库。
- 由您的货代安排运输,走海运或经霍尔果斯口岸的铁路运输,再加上清关和运到现场的时间。
包括运输在内的所有环节,都必须在停窑开始前完成。如果某个关键尺寸只能在拆下旧件后才能测,就在年度停窑之前很早安排一次短暂停机去测,因为等到停窑时再测,就没有时间完成图纸、制造和运输了。
不停窑也能测的数据
很多数据并不需要拆下联轴器。可以从电机数据表、减速机图纸等设备资料里查,这些资料往往在联轴器图纸丢失后仍然保留着;也可以在传动上锁挂牌的短暂停机中测量:
- 电机、减速机和小齿轮的轴伸:可见部分的直径、长度,以及资料上有的键槽信息。
- 两轴端之间和两轴套端面之间的间隙。
- 安装空间:外径与防护罩和基础之间的间隙,以及滑开内齿套所需的轴向空间。
- 法兰和螺栓孔:外径、螺栓分布圆、孔数和孔径。
- 辅助传动接口:连接形式、轴伸,以及是否有超越离合器。
所有部位拍照时都要在画面里放刻度尺或卷尺,并记下电机和减速机的铭牌数据。我们的旧联轴器测量清单列出了让替换图纸可靠所需的尺寸和照片。
拆下旧件后的测绘与磨损修正
旧联轴器拆下后,先测轴,再测孔。已经微动磨损或被磨大的轴孔不能作为基准;新轴孔应按实测轴径加工,并按工况取合适的配合,键槽宽度和深度要以轴上的键槽和键为准。需要确认哪些内容,可以参考我们的轴孔配合与键槽公差。
鼓形齿式联轴器要数外齿轴套和内齿套的齿数,两者必须一致,并测量外齿的齿顶圆和内齿套的内齿。要在磨损最小的地方测,比如齿端或非工作齿面,因为照抄磨损后的齿厚,就等于把磨损做进了新件。还要记下齿宽、鼓度,以及润滑孔和密封。
如果没有热处理记录,旧轴套和内齿套的硬度读数有助于选择材料和热处理。常见做法是用 45 钢或 42CrMo 调质,设计有要求时对齿部做高频淬火。
发货前确认:图纸签字、试装和检验文件
替换图纸在开始加工前要由双方签字,轴孔、键槽、配合、齿部数据、法兰孔位和总长都要标明已确认。如果轴是在图纸完成后才测的,要修改图纸并重新签字,而不是靠消息传达改动。
试装和检验要求要在下单前约定,例如在工厂检查外齿轴套与内齿套的啮合和侧隙,并按签字图纸检验轴孔和键槽。可随货提供材质证明书、尺寸检验报告、热处理报告、超声波探伤报告,电机侧联轴器还可提供动平衡报告。常规出口包装是表面发黑处理后涂防锈油,用塑料薄膜包裹,装入出口木箱。
FAQ
应该照原样复制旧联轴器,还是选标准规格?
如果轴径和扭矩落在标准系列范围内,比如整个系列覆盖 16–1040 mm 轴孔的 GIICL 系列(GIICL1–GIICL25),选标准规格再按要求加工轴孔通常更快,以后补货也更方便。如果安装空间、法兰孔位或辅助传动接口比较特殊,按实测旧件制作的非标替换联轴器更稳妥。
能不能等测完轴再到现场精加工轴孔?
用粗加工孔的轴套加上当地有能力的机加工车间是可以做到的,但这等于在停窑期间多了一道有风险的工序。在更早的短暂停机中测好轴径、直接订购精加工好的轴孔,几乎总是更好的选择。
如果旧联轴器是进口品牌怎么办?
方法一样:决定替换件的是轴、安装空间、法兰孔位和齿部数据,而不是品牌。如果还有铭牌数据就一并发来,再加上照片和实测尺寸,我们会核对用标准规格还是非标设计更合适。
替换工作要在停窑排上日程之前就启动:现在能测的先测,从复产日期倒排时间,尽早把图纸签下来。发图纸询价,或发来旧联轴器的照片和实测尺寸,以及电机、减速机和小齿轮数据,我们会确认设计方案、交期和随货文件。
需要选型或旧件替换技术确认?
请提供功率、转速、轴径、键槽、安装尺寸、图纸或旧件照片。我们会先复核工况,再确认型号与报价。