
技術記事
図面のないロータリーキルン主駆動カップリングの交換:年次停止前に旧品を測定する方法
ロータリーキルンの主駆動カップリングはたいてい年次停止の際に交換しますが、古いキルンでは元のカップリング図面がすでに失われていることがよくあります。寸法を一つ測り間違えれば新品は取り付けられず、キルンは止まったまま、停止期間は終わりに近づいていきます。ここでは、停止前に測れる作業と旧品を外してからでないと測れない作業の分け方、そして新品を間に合わせるための工程の組み方を説明します。
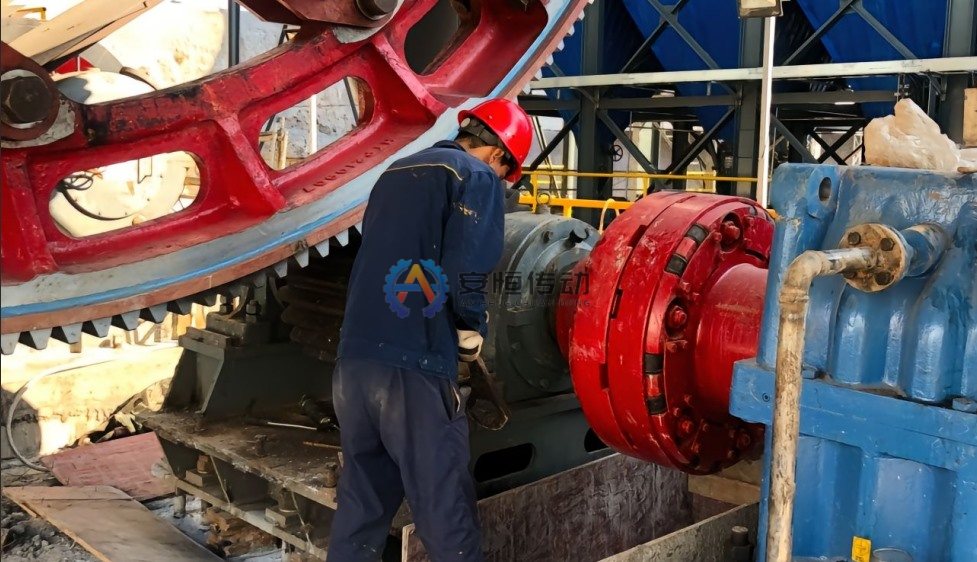
二つのカップリング位置と、それぞれ必要なデータ
一般的なキルン主駆動には、主モータと主減速機の間、主減速機とピニオン軸の間にそれぞれカップリングがあります。モータ側のカップリングはモータ回転速度で回り、モータの定格トルクを受けるので、モータ軸の軸穴とキー溝、ハブ長さ、軸端間距離、動バランスが最も重要です。ブレーキホイールが一体になっているかどうかも確認してください。
減速機とピニオンの間のカップリングは低速ですが、減速機の出力トルクに加えて、装入物のあるキルンを起動するときの大きな起動トルク(ブレークアウェイトルク)を受け、ピニオンをガースギヤに合わせて調整する際に生じる角度ずれも吸収しなければなりません。そのためこの位置には通常クラウンドギヤカップリングが使われ、歯部データ、軸穴のはめあい、フランジの穴配置が重要寸法になります。補助駆動装置が減速機の入力軸やカップリングを介してつながっている場合は、その接続部も記録してください。
停止日から逆算して計画する
カップリングを運転に戻さなければならない日から逆算し、それまでに必要な作業を書き出してください。自分で管理できるのはデータ収集と図面承認です。製作期間は設計によって異なり当社が図面を確認したうえで確定し、輸送期間はフォワーダーとルートによって決まります。
- 停止前に得られるデータ、設備資料、写真を集めて引き合いを出す。
- 図面を合意し、双方で署名する。
- 製作:標準サイズは最短10日で出荷でき、旧品の複製は最短20日、非標準品や大型品は図面評価後に確定します。ホブ盤による歯切り、歯車形削り、旋削、マシニングセンタ加工、高周波焼入れをすべて社内で行うため、緊急注文は優先して生産できます。
- 検査、書類作成、輸出梱包の後、中国国内の指定フォワーダー倉庫まで納品。
- フォワーダーによる輸送(海上輸送、またはホルゴス経由の鉄道輸送(中国・カザフスタン国境))と、通関・現場までの配送。
輸送を含めたすべての工程を停止開始前に終えておく必要があります。重要な寸法が旧品を外さないと測れない場合は、年次停止よりかなり前に短時間の停止を設けて測ってください。停止まで待つと、図面、製作、輸送の時間がなくなるからです。
キルンを止める前に測れるデータ
多くのデータはカップリングを外さなくても得られます。モータのデータシートや減速機の図面などの設備資料は、カップリング図面がなくなっても残っていることが多いので、そこから拾い、あとは駆動をロックアウトした短時間の停止中に測定します。
- モータ、減速機、ピニオンの軸端:見える部分の直径と長さ、資料にあるキー溝情報。
- 軸端間のすき間とハブ端面間のすき間。
- 取付スペース:ガードや基礎との外径のすき間、スリーブをずらすための軸方向スペース。
- フランジとボルト穴:外径、ボルトピッチ円、穴数と穴径。
- 補助駆動装置の接続部:接続方式、軸端、ワンウェイクラッチの有無。
すべての部位をスケールやメジャーを写し込んで撮影し、モータと減速機の銘板データも控えてください。当社の旧カップリング測定チェックリストに、交換図面の信頼性を高めるための寸法と写真をまとめています。
旧品の測定と摩耗の補正
旧カップリングを外したら、穴より先に軸を測ってください。フレッティングを起こしたり摩耗で大きくなったりしたハブの軸穴は基準になりません。新しい軸穴は実測した軸径に、使用条件に合ったはめあいで加工し、キー溝の幅と深さは軸のキー溝とキーから取ります。確認すべき点は当社の軸穴のはめあいとキー溝公差をご覧ください。
クラウンドギヤカップリングでは、ハブとスリーブの歯数を数え(両者は一致している必要があります)、外歯の歯先円とスリーブの内歯を測定します。摩耗した歯厚をそのまま写すと摩耗を新品に作り込むことになるので、測定は歯端や非負荷側の歯面など摩耗の最も少ない場所で行ってください。歯幅、クラウニング、給脂穴とシールも記録します。
熱処理の記録が残っていない場合は、旧ハブとスリーブの硬さ測定値が材質と熱処理の選定に役立ちます。一般的にはS45C相当またはSCM440相当を調質(焼入れ焼戻し)し、設計上必要であれば歯部に高周波焼入れを行います。
出荷前の確認:図面署名、試し組み、検査書類
交換図面は加工に入る前に双方で署名し、軸穴、キー溝、はめあい、歯部データ、フランジの穴配置、全長をすべて確認済みとして明記してください。図面作成後に軸を測った場合は、メッセージで変更を伝えるのではなく、図面を改訂して署名し直します。
試し組みと検査の内容は発注前に取り決めてください。たとえば工場でハブとスリーブのかみ合いとバックラッシを確認し、署名済み図面に対して軸穴とキー溝をゲージで検査する、といった内容です。製品と一緒にミルシート(材料証明書)、寸法検査成績書、熱処理記録、超音波探傷検査成績書、モータ側カップリングには動バランス検査成績書をお付けでき、標準の輸出梱包は黒染めの後に防錆油を塗布し、ビニールフィルムで包装して輸出用木箱に入れます。
FAQ
旧カップリングをそのまま複製すべきですか、標準サイズを選ぶべきですか?
軸径とトルクが標準シリーズに収まる場合、たとえばシリーズ全体で軸穴径16–1040 mmをカバーするGIICLシリーズ(GIICL1–GIICL25)であれば、標準サイズに特注の軸穴を加工するほうが通常は早く、再発注も簡単です。取付スペース、フランジの穴配置、補助駆動装置の接続部が特殊なら、実測した旧品に合わせて製作する特注交換用カップリングのほうが確実です。
軸を測ってから現場で軸穴を仕上げることはできますか?
下穴加工したハブと腕のよい地元の機械工場があれば可能ですが、停止期間中にリスクの高い工程が一つ増えます。それより前の短時間停止で軸を測り、仕上げ済みの軸穴で発注するほうが、ほぼ常に有利です。
旧カップリングが輸入ブランド品だった場合は?
方法は同じです。交換品を決めるのはブランドではなく、軸、取付スペース、フランジの穴配置、歯部データです。銘板データが残っていれば、写真と実測寸法と一緒にお送りいただければ、標準サイズと特注設計のどちらが合うかを確認します。
停止が日程に入る前に交換準備を始めてください。今測れるものを測り、運転再開日から逆算し、早めに図面に署名することです。図面を送って見積もりを依頼するか、旧カップリングの写真と実測寸法をモータ、減速機、ピニオンのデータと一緒にお送りいただければ、設計、納期、添付書類を確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。