
技術記事
カップリング破損証拠パック:根本原因調査のための写真・寸法測定・運転履歴ガイド
コンベヤ、ポンプ、ファン、あるいは圧延設備の駆動系でカップリングが破損すると、現場の保全チームはラインを早期に復旧させるため、すぐに予備品へ交換しようとします。しかし、破損直後の現場状況を記録せずに分解・交換してしまうと、根本原因を特定するための物理的な手がかりが失われ、一度のトラブルが繰り返す停止サイクルへとつながります。
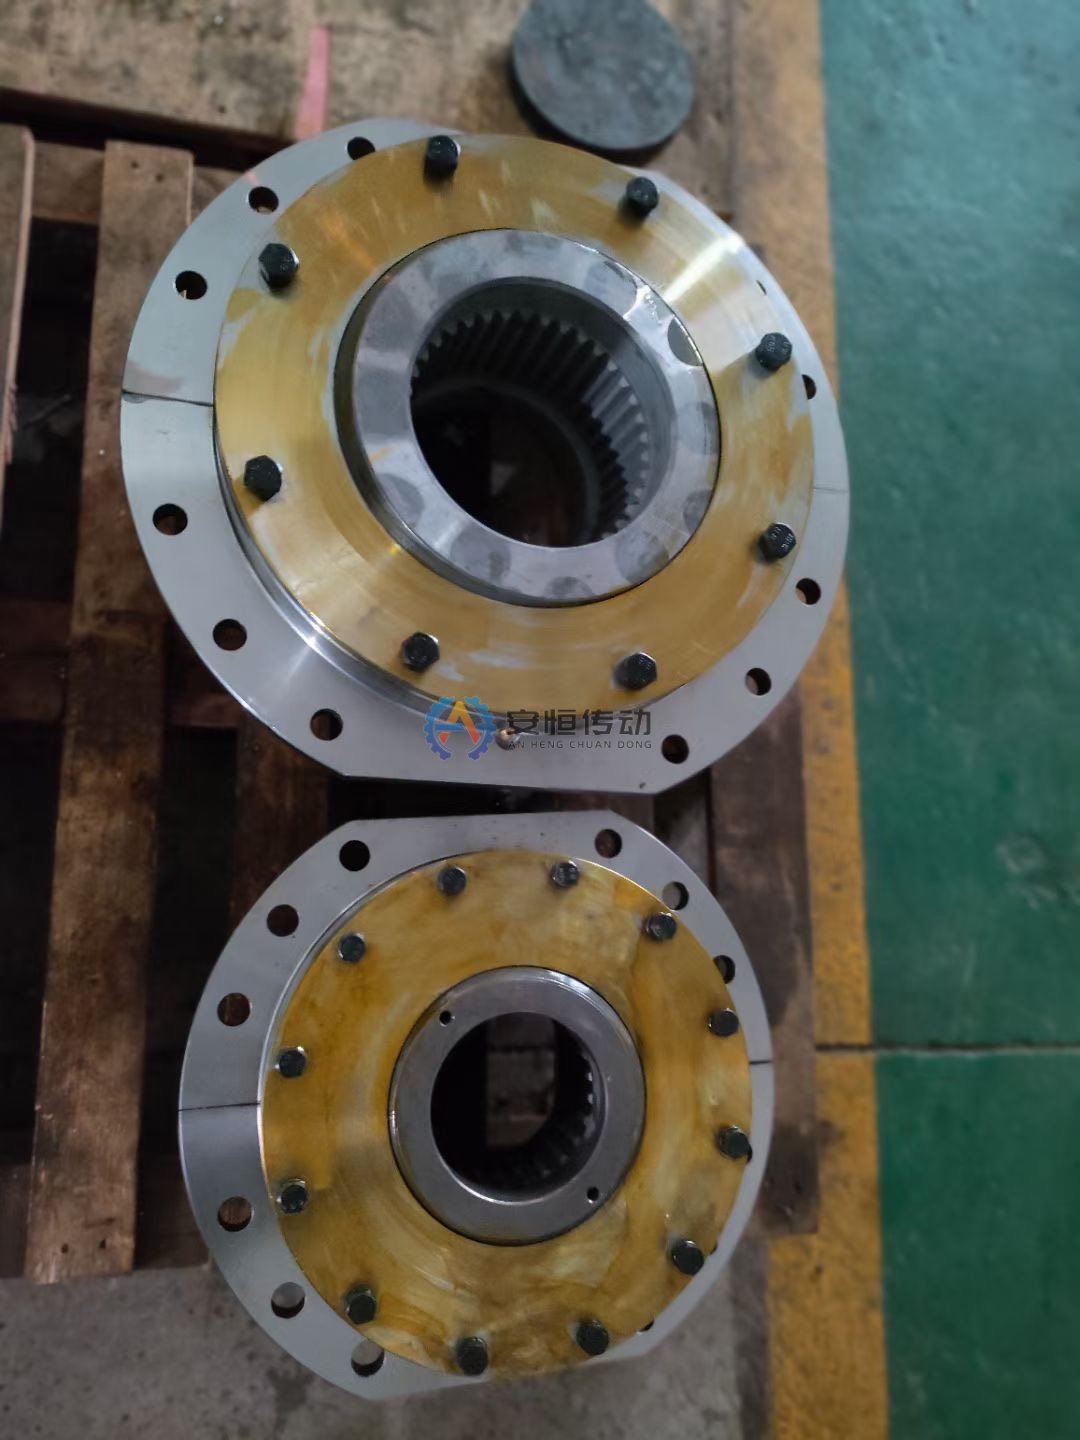
なぜ「破損証拠パック」が再発防止に不可欠なのか
カップリングの破損は、単なる部品自体の不具合であるケースはまれです。多くの場合、軸系のミスアライメント、過大な衝撃トルク、潤滑不足、あるいは軸穴嵌合の緩みといった設備側の異常に対して、機械的なヒューズとして反応した結果です。部品を洗浄し、破片を廃棄して同じ予備品をそのまま組み付けるだけでは、元の異常条件が残ったままとなり、同じ周期で再破損が起こりやすくなります。
分解前および分解中に体系的な証拠パックを作成することで、断片的な現場の観察結果を検証可能な破損原因調査へとつなげることができます。ピンのせん断、弾性体の亀裂、歯面の摩耗が過負荷によるものか据付誤差によるものかを推測するのではなく、現物の摩耗痕と設備の運転履歴を照合して判断できるようになります。
また、純正図面が残っていない場合や特注交換用カップリングの製作が必要な場合にも、この証拠パックは現場とメーカーをつなぐ重要な技術資料となります。鮮明な写真と実測データがあれば、標準品のまま交換して安全か、あるいは軸穴公差、材質、熱処理を見直すべきかを設計側で正確に判断できます。
分解前に撮影すべき項目と撮り方
駆動機の電源遮断・ロックアウトおよび回転防止措置を完了したら、カバーのボルトを緩めたりグリースを拭き取ったりする前に必ず写真を撮影してください。すべての写真には、スチールスケールやノギスなどの寸法基準(スケール)と、駆動側・従動側を明記した識別札を一緒に写し込みます。
- 駆動装置全体の配置:駆動列の両側から広角で撮影し、モーター、減速機、カップリングカバー、ベースプレートの据付状態全体を収めます。これにより機器の向きが明確になり、ベースのずれや基礎ボルトの緩みも確認できます。
- カップリングカバー内部の状態:カバーを開けた直後に内壁を撮影します。グリースの飛散パターン、ゴム粉の堆積、金属切粉の付着状況から、長期的な摩耗の進行か、衝撃荷重による突発的な破断かを判別できます。
- アライメントおよび合いマーク:ボルトを緩める前に、ハブやスペーサに刻まれた既存のけがき線、タイミングマーク、位相位置を撮影します。ハブが軸上で軸方向にずれている場合は、軸肩に対して垂直に接写することで滑りの痕跡を正確に記録できます。
- 潤滑状態の確認:ギヤカップリングやグリッドカップリングなどの潤滑式では、グリースをかき出す前にスリーブやカバー内部のグリースの色調、ちょう度、充填量を撮影します。グリースの黒変、硬化、油分分離は、熱過負荷やシール不良を示唆します。
- 破片の落下位置:せん断したボルト、折損したピン、ちぎれた弾性ブロックなどを、カバー内やベース上に落下したままの状態で撮影します。飛散位置と破断角度は、ねじりせん断と曲げ疲労を見分ける手がかりになります。
分解時に測定すべき主要寸法と摩耗状態
手つかずの状態を写真に収めた後、部品を取り外しながら実測寸法を記録します。技術レビュー時に実際の摩耗量を正確に把握できるよう、現場での実測値とカタログの呼び寸法は必ず分けて記載してください。
まず軸とハブの嵌合部から測定します。駆動側・従動側の双方について、軸方向の前・中・後の複数位置で軸径、軸穴内径、キー溝の幅と深さを測定します。フレッティング腐食、キー溝側壁の塑性変形、軸穴端部のラッパ状広がりがないか確認してください。公差確認の詳細はカップリングの軸穴嵌合とキー溝公差の確認ポイントを、銘板や図面がない場合はハブ長さやボルトピッチ円直径の測り漏れを防ぐため旧カップリング交換用測定チェックリストをご参照ください。
次にトルク伝達部の摩耗を測定します。ギヤカップリングやクラウンドギヤカップリングでは、歯厚の減少量、ピッチング、歯面の段付き摩耗を測定し、ギヤカップリングの摩耗・潤滑・ミスアライメント診断ガイドと照らし合わせて原因を切り分けます。ジョーカップリング、スターカップリング、ピンブッシュカップリング、弾性ピンカップリングなどの弾性体タイプでは、永久圧縮ひずみ、硬度変化、片側だけの偏摩耗を記録します。
最後に据付幾何関係と締結部品を確認します。分解前にアライメント測定器を取り付けていた場合はラジアルミスアライメント、角度ミスアライメント、軸方向変位の測定値を記録し、裸の軸端面同士の実際の軸端間距離(DBSE)を測定します。さらにフランジボルト、ロックナット、止め輪について、ねじ山の焼き付き、くびれ、座金の片当たり痕がないか点検し、締付け不良の有無を確認します。
収集すべき運転履歴と保全記録
現物の測定結果が「どこが壊れたか」を示すのに対し、運転記録は「いつ・なぜ設計限界を超えたか」を説明します。運転員や保全担当者と連携し、機械点検とあわせて直近の運転履歴を収集してください。
- 負荷サイクルと運転条件:通常時の運転トルクまたはモーター電流値、運転回転数、正逆転の頻度、さらに起動時の大きな起動トルク(ブレークアウェイトルク)や噛み込み負荷の有無を記録します。
- 起動・停止およびトリップ頻度:1時間あたりまたは直あたりの起動回数を集計します。特に大慣性のファン、破砕機、コンベヤでは、頻繁な起動が熱蓄積と疲労損傷を加速させます。
- 直近の整備・アライメント履歴:破損前に実施されたモーター交換、減速機オーバーホール、基礎グラウト補修、ベルト・チェーンの張り調整の有無と、最後のアライメント測定記録を整理します。
- 振動および温度の推移:状態監視センサーや巡回点検で記録された破損前のトレンドデータを出力します。軸方向振動の上昇や軸受ハウジングの局所的な温度上昇は、カップリングのミスアライメントや軸方向拘束と密接に関係しています。
- 破損直前の現場異常:停止の数分〜数時間前に、異音、惰性停止時の打音、ゴムや油の焦げ臭、あるいはプロセス側の詰まりが発生していなかったか運転員に聞き取ります。
破断部品とグリースサンプルの保管方法
点検前にきれいに見せようとして、破断面をワイヤーブラシで磨いたり、溶剤洗浄機でハブを洗ったりするケースが少なくありません。しかし、カップリング破損解析において強い洗浄を行うと、亀裂がゆっくり進展したのか瞬時に破断したのかを示す微細なビーチマーク、熱変色、摩耗痕が消えてしまいます。
破断面は一切触れず、乾燥した状態のまま保ってください。金属製ハブや破断片は保管中の赤錆を防ぐため、接触面を強く擦らないよう防錆紙またはビニールフィルムで軽く包みます。グリースやオイルを使用している場合は、カバー底面に溜まった汚染グリースではなく、歯面やグリッドの作用部から清潔なヘラで採取し、ラベルを貼った密閉容器に保管します。
駆動側ハブ、従動側ハブ、スペーサ、締結部品、破損した弾性体やピンなど、すべての構成部品に耐油性タグを取り付け、機器タグ番号、軸の向き、分解順序を明記します。キーとボルトは左右それぞれのハブごとに袋分けして保管し、寸法照合時の取り違えを防ぎます。
印刷して使えるカップリング破損証拠パック・チェックリスト
修理作業に入る前に、写真・測定値・運転記録が漏れなく揃っているか、現場で以下のチェックリストを印刷して確認してください。
| 証拠項目 | 採取方法 | 現場での注意点 |
|---|---|---|
| 装置全体とカバー内部 | ボルトを緩める前にスケールやノギスを添えて広角・接写で撮影 | 必ず先に電源ロックアウトを実施し、油や破片を拭く前に撮影する |
| アライメントと合いマーク | けがき線、ハブの軸方向位置、分解前のアライメント測定値を接写 | 駆動側と従動側を明確に表示し、向きが逆転しないようにする |
| 軸径・軸穴・キー溝寸法 | マイクロメータとシリンダゲージで軸とハブの前・中・後を測定 | 摩耗後の実測値と図面の呼び寸法を必ず区別して記録する |
| 軸端間距離(DBSE) | 内側マイクロメータやテレスコーピングゲージで裸の軸端面間を測定 | 軸のフロート(軸方向遊び)の有無を確認し、押し引き両位置を記録する |
| 歯面・ピン・弾性体の摩耗 | 摩耗部の接写および歯厚減少量や弾性体の変形量を測定 | 破断面へのワイヤーブラシ掛け、研磨、溶剤洗浄は絶対に行わない |
| 締結部品と潤滑剤サンプル | ボルトとキーは左右別に袋詰めし、作用部のグリースを清潔な密閉容器へ採取 | 容器に機器タグ番号、破損日、使用グリース銘柄を明記する |
| 運転履歴および整備記録 | モーター電流、回転数、振動、温度推移、起動回数、直近整備記録を出力 | 通常連続運転時の負荷と、詰まりや非常停止時の異常負荷を区別する |
証拠パックをカップリングメーカーへ渡すメリット
揃えた証拠パックを設計・製造能力を持つカップリングメーカーへ共有すると、単なる型式見積もりにとどまらない技術検証が可能になります。破断写真、摩耗パターン、運転履歴を組み合わせることで、二次的な損傷と一次的な破損モードを切り分け、潤滑切れによる焼き付きか、過大な角度ミスアライメントやねじり衝撃による疲労破壊かを特定できます。
純正図面がない場合でも、検証済みの軸穴、キー溝、ハブ長さ、軸端間距離(DBSE)の測定値があれば、モーターや減速機の軸端を加工せずにそのまま組み込める特注交換用カップリングの製作図面を起こすことができます。現場データから製作図面の承認、検査書類発行までの流れは図面からの特注カップリング製作ガイドでも詳しく解説しています。
調査の結果、キー溝の面圧不足、歯面の耐摩耗性不足、軸方向クリアランスの余裕不足といった弱点が見つかった場合は、製造段階で材質グレードの変更(例えば S45C相当 から SCM440相当 への変更)、高周波焼入れや浸炭焼入れの追加、あるいは動バランス精度の見直しを行い、再発によるライン停止を防ぐことができます。
FAQ
カップリングが破損したら、先に分解すべきですか、それとも先に撮影すべきですか?
必ず分解前に写真を撮影してください。ボルトを緩めたり、カバーを完全に取り外したり、油汚れを拭き取ったりする前に、全体写真と接写を完了させます。一度動かしたり拭いたりすると、ハブの軸方向滑り痕、グリースの飛散方向、破片の初期落下位置といった重要な手がかりが永久に失われます。
取り外した破断部品は、調査前にきれいに洗浄したほうがよいですか?
いいえ、破断面を磨いたり洗浄したりしないでください。ワイヤーブラシでの研磨や化学溶剤による洗浄は、疲労進展の縞模様、熱変色、摩耗面に食い込んだ異物の痕跡を消してしまいます。破断部品は乾燥させたまま、保護フィルムで包んで保管してください。
純正図面がなくても、現場の証拠パックだけで交換用カップリングを製作できますか?
はい、製作可能です。駆動側・従動側の正確な軸径、キー溝寸法、ハブ長さ、軸端間距離(DBSE)、カバー内の許容スペースの測定値に加え、鮮明な現物写真と運転トルク・回転数データをお送りいただければ、経験豊富なメーカーが交換用図面を作成し、加工前にすべての嵌合公差をご確認いただけます。
滄州安恒カップリング製造有限公司(Cangzhou Anheng Coupling Manufacturing Co., Ltd.)は ISO 9001:2015 品質マネジメントシステム認証を取得しており、ホブ盤、ギヤシェーパ、NC旋盤、マシニングセンタ、高周波焼入れ設備を自社工場内に備え、ご要望に応じてミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録を添付可能です。繰り返す破損の根本原因調査や特注交換品のご相談は、写真・測定値・運転記録をまとめて技術見積依頼フォームよりお送りください。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。