
Technikartikel
Kupplungsschaden-Beweispaket: Fotos, Messwerte und Betriebsdaten für die Grundursachenanalyse
Fällt eine Industriekupplung an einem Förderer, einer Pumpe, einem Lüfter oder einem Walzwerksantrieb aus, steht die Instandhaltung unter hohem Zeitdruck, die Anlage sofort wieder anzufahren. Wird jedoch ein Ersatzteil eingebaut, ohne den Schadenszustand vor Ort zu dokumentieren, gehen die physischen Hinweise auf die Grundursache verloren – und aus einem Einzelausfall wird ein wiederkehrender Stillstandszyklus.
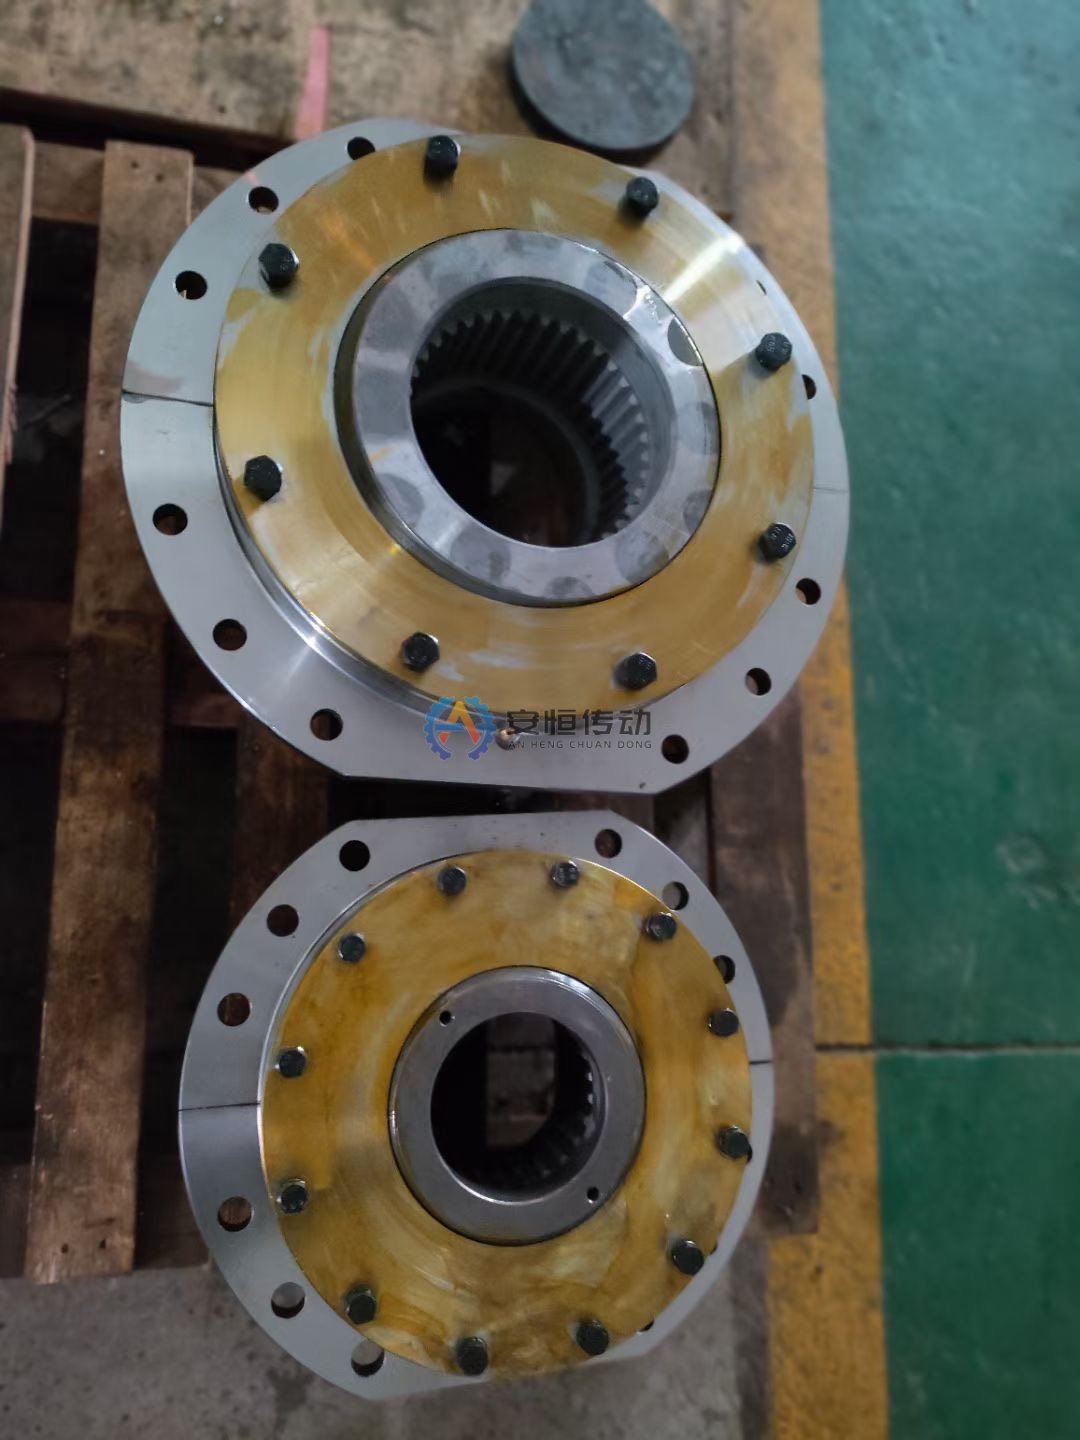
Warum ein Kupplungsschaden-Beweispaket Wiederholungsschäden verhindert
Eine beschädigte Kupplung ist selten die eigentliche Fehlerquelle; meist wirkt sie als mechanische Sicherung, die auf Versatz, Drehmomentspitzen, Schmierstoffverlust oder ausgeschlagene Wellenverbindungen reagiert. Werden Teile gereinigt, Bruchstücke entsorgt und einfach ein baugleiches Ersatzteil montiert, bleibt die zugrunde liegende Maschinenstörung unverändert bestehen.
Ein strukturiertes Beweispaket vor und während der Demontage verwandelt verstreute Beobachtungen in eine belastbare Kupplungsschadensanalyse. Statt zu raten, ob ein abgeschertes Bolzenelement, ein gerissener Elastomerring oder eingelaufene Zahnflanken auf Überlast oder Montagefehler zurückgehen, können Ingenieure das reale Verschleißbild mit den Betriebsdaten der Maschine abgleichen.
Fehlen Originalzeichnungen oder wird eine Kundenspezifische Ersatzkupplung benötigt, schlägt dieses Beweispaket zudem die Brücke zwischen Anlage und Hersteller. Aussagekräftige Fotos und geprüfte Messwerte zeigen, ob ein Standardersatz sicher eingesetzt werden kann oder ob Bohrungspassungen, Werkstoffe und Wärmebehandlung angepasst werden müssen.
Was vor der Demontage fotografiert werden muss
Sobald der Antrieb freigeschaltet, gegen Wiedereinschalten gesichert und mechanisch blockiert ist, sollten Fotos aufgenommen werden, bevor Schutzhaubenschrauben gelöst oder Schmierstoff abgewischt wird. Jedes Foto sollte einen sichtbaren Maßstab – etwa ein Stahllineal oder einen Messschieber – sowie ein Beschriftungsschild für Antriebs- und Abtriebsseite enthalten.
- Gesamtanordnung des Antriebsstrangs: Machen Sie Weitwinkelaufnahmen von beiden Seiten des Antriebsstrangs mit Motor, Getriebe, Kupplungsschutz und Grundrahmenbefestigung. Dies dokumentiert die Einbaulage und zeigt mögliche Fundamentverschiebungen oder lose Fußschrauben.
- Inneres des Kupplungsschutzes: Fotografieren Sie die Innenseite der Schutzhaube unmittelbar nach dem Öffnen. Fettspuren, Gummiabrieb oder Metallspäne an den Haubenwänden geben Aufschluss darüber, ob der Schaden schleichend durch Verschleiß oder schlagartig durch Stoßlast eintrat.
- Ausricht- und Montagemarkierungen: Fotografieren Sie vorhandene Anrisslinien, Zeitmarkierungen oder Phasenlagen an Naben und Zwischenstück vor dem Lösen der Schrauben. Ist eine Nabe axial auf der Welle gewandert, zeigt eine senkrechte Nahaufnahme an der Wellenschulter die genaue Schleifspur.
- Schmierungszustand: Bei geschmierten Bauarten wie einer Zahnkupplung oder Stahlfederkupplung sollten Farbe, Konsistenz und Füllstand des Fettes in Hülse oder Deckel vor dem Entnehmen fotografiert werden. Trockenes, dunkel verfärbtes oder ausgeblutetes Fett weist auf thermische Überlast oder Dichtungsausfall hin.
- Lage der Bruchstücke: Fotografieren Sie abgeschertes Schraubenmaterial, gebrochene Bolzen oder zerrissene Elastomerblöcke genau an ihrer Fundstelle in der Schutzhaube oder auf dem Grundrahmen. Lage und Bruchwinkel helfen, Torsionsscherung von Biegeermüdung zu unterscheiden.
Wichtige Maße und Verschleißbilder für die Vermessung
Nach der Fotodokumentation im unberührten Zustand werden während der Demontage die physischen Maße aufgenommen. Trennen Sie gemessene Istwerte strikt von Katalog-Nennmaßen, damit bei der Prüfung klar erkennbar ist, wo realer Verschleiß vorliegt.
Beginnen Sie an der Verbindung zwischen Welle und Nabe. Messen Sie Wellendurchmesser, Wellenbohrung sowie Breite und Tiefe der Passfedernut auf Antriebs- und Abtriebsseite an mehreren axialen Positionen. Prüfen Sie auf Passungsrost, verformte Nutflanken oder eine trichterförmige Aufweitung der Bohrung – Einzelheiten dazu finden Sie in unserem Leitfaden zu Bohrungspassung und Passfedernut-Toleranzen. Wenn Typenschild oder Zeichnung fehlen, hilft unsere Checkliste zum Vermessen alter Kupplungen, damit keine Nabenlänge oder Lochkreismaße übersehen werden.
Untersuchen und vermessen Sie anschließend die drehmomentübertragenden Elemente. Bei einer Zahnkupplung oder einer Balligverzahnte Kupplung werden Zahndickenabnahme, Pitting oder Stufenverschleiß an der Flanke gemessen und mit unserem Leitfaden zur Schadensanalyse an Zahnkupplungen abgeglichen. Bei elastischen Bauarten wie Klauenkupplung, Sternkupplung, Elastische Bolzenkupplung oder Nylonbolzenkupplung sind bleibende Druckverformung, Härteänderungen oder einseitiger Verschleiß zu erfassen.
Prüfen Sie abschließend Einbaugeometrie und Verbindungselemente. Notieren Sie Radialversatz, Winkelversatz und Axialversatz, falls vor dem Ausbau Messgeräte montiert waren, und messen Sie den tatsächlichen Wellenendabstand (DBSE) zwischen den blanken Wellenenden. Kontrollieren Sie Flanschschrauben, Sicherungsmuttern und Sicherungsringe auf Gewindefressen, Einschnürungen oder ungleichmäßige Unterlegscheibenabdrücke.
Welche Betriebs- und Instandhaltungsdaten erfasst werden sollten
Physische Messwerte zeigen, was versagt hat, während Betriebsaufzeichnungen erklären, wann und warum die Belastungsgrenze überschritten wurde. Stellen Sie gemeinsam mit Anlagenfahrern und Zuverlässigkeitsingenieuren die jüngste Betriebshistorie zusammen.
- Lastkollektiv und Betriebsart: Dokumentieren Sie das normale Betriebsmoment bzw. den Motorstrom, die Betriebsdrehzahl, Reversierhäufigkeit sowie hohe Losbrechmomente beim Anfahren oder Blockierereignisse im Prozess.
- Start-Stopp- und Auslösehäufigkeit: Erfassen Sie die Anzahl der Anfahrvorgänge pro Stunde oder Schicht, insbesondere bei Lüftern, Brechern oder Förderern mit hoher Massenträgheit, bei denen häufiges Anfahren Wärme- und Ermüdungsschäden beschleunigt.
- Kürzliche Wartungs- oder Ausrichtarbeiten: Vermerken Sie vorangegangene Motortausche, Getriebeüberholungen, Fundamentvergüsse oder Riemen- und Kettenspannarbeiten sowie das Datum der letzten Ausrichtprüfung.
- Schwingungs- und Temperaturtrends: Exportieren Sie Trendverläufe aus Zustandsüberwachungssystemen oder Handmessungen vor dem Ausfall. Steigende Axialschwingungen oder lokale Erwärmung an Lagergehäusen hängen oft direkt mit Versatz oder axialer Verspannung zusammen.
- Auffälligkeiten unmittelbar vor dem Ausfall: Befragen Sie das Bedienpersonal nach ungewöhnlichen Geräuschen, Schlagen beim Auslaufen, verbranntem Gummi- oder Ölgeruch sowie Prozessverstopfungen in den Minuten oder Stunden vor der Abschaltung.
Bruchstücke und Schmierstoffproben richtig sichern
Gut gemeinte Reinigung mit Drahtbürsten oder im Teilewascher zerstört wertvolle Spuren. Bei einer Kupplungsschadensanalyse beseitigt aggressives Reinigen feine Rastlinien, Anlassfarben und abrasive Riefen, die zeigen, ob ein Riss langsam gewachsen oder schlagartig durchgeschlagen ist.
Belassen Sie Bruchflächen unberührt und trocken. Wickeln Sie Metallnaben und Bruchstücke locker in Ölpapier oder Kunststofffolie ein, um Flugrost während der Lagerung zu verhindern, ohne die Kontaktflächen abzuwischen. Bei fett- oder ölgeschmierten Kupplungen entnehmen Sie eine saubere Probe direkt aus der aktiven Verzahnungs- oder Federzone in ein dicht verschlossenes, beschriftetes Gefäß, statt verunreinigtes Fett vom Haubenboden zu nehmen.
Versehen Sie jedes Einzelteil – Antriebsnabe, Abtriebsnabe, Zwischenstück, Schrauben und defekte Übertragungselemente – mit einem ölbeständigen Anhänger mit Anlagenkennzeichen, Wellenorientierung und Demontagereihenfolge. Passfedern und Schrauben sollten getrennt nach Seite verpackt werden, um Verwechslungen bei der Maßprüfung auszuschließen.
Druckbare Checkliste für das Kupplungsschaden-Beweispaket
Nutzen Sie die folgende Tabelle direkt an der Maschine, um vor der Freigabe zur Reparatur die Vollständigkeit von Fotos, Messwerten und Betriebsdaten zu prüfen.
| Beweispunkt | Erfassungsmethode | Wichtige Hinweise |
|---|---|---|
| Gesamtaufbau und Haubeninneres | Weitwinkel- und Nahaufnahmen mit Lineal oder Messschieber vor dem Lösen der Schrauben | Zuerst Anlage freischalten; Fettspritzer und Abrieb vor dem Abwischen fotografieren |
| Ausricht- und Montagemarkierungen | Nahaufnahmen von Anrisslinien, axialer Nabenposition und Ausrichtmesswerten vor Ausbau | Antriebs- und Abtriebsseite eindeutig kennzeichnen, damit die Lage nicht vertauscht wird |
| Wellen-, Bohrungs- und Nutmaße | Bügelmessschraube und Innenmessgerät vorn, mittig und hinten an Welle und Nabe | Gemessene Verschleißwerte getrennt von Zeichnungs-Nennmaßen dokumentieren |
| Wellenendabstand (DBSE) | Innenmikrometer oder Teleskoplehre zwischen den blanken Wellenstirnflächen | Axiales Wellenspiel prüfen und beide Endlagen im Zug- und Druckzustand notieren |
| Verschleiß an Zähnen, Bolzen oder Elastomeren | Detailfotos sowie Messung von Zahndickenabnahme oder Elastomerverformung | Bruchflächen niemals mit Drahtbürste, Schleifpapier oder Lösungsmitteln reinigen |
| Verbindungselemente und Schmierstoffprobe | Schrauben und Passfedern seitenweise eintüten; aktives Fett in sauberes Gefäß füllen | Behälter mit Anlagenkennzeichen, Ausfalldatum und Schmierstoffsorte beschriften |
| Betriebs- und Wartungsprotokoll | Motorstrom, Drehzahl, Schwingung, Temperatur, Startzahl und letzte Reparaturen exportieren | Normalen Dauerbetrieb klar von dokumentierten Blockaden oder Not-Aus-Ereignissen trennen |
Was ein Kupplungshersteller mit Ihrem Beweispaket leisten kann
Wenn Sie ein vollständiges Beweispaket an einen konstruktiv arbeitenden Kupplungshersteller übermitteln, geht die Prüfung weit über die reine Artikelnummern-Anfrage hinaus. Durch die Verknüpfung von Bruchbildern, Verschleißzonen und Betriebsdaten lassen sich Folgeschäden von der primären Ausfallursache trennen – etwa Mangelschmierung von unzulässigem Winkelversatz oder Drehschwingungsstößen.
Liegt keine Originalzeichnung mehr vor, ermöglichen geprüfte Maße von Wellenbohrung, Passfedernut, Nabenlänge und Wellenendabstand (DBSE) die Erstellung einer Fertigungszeichnung für eine Kundenspezifische Ersatzkupplung, die ohne Nacharbeit an Motor- oder Getriebewelle passt. Wie aus geprüften Felddaten Fertigungszeichnungen und Prüfdokumente entstehen, beschreibt unser Beitrag über kundenspezifische Kupplungen nach Zeichnung.
Zeigt die Untersuchung eine konstruktive Schwachstelle – wie eine zu knapp bemessene Passfedernut, unzureichende Zahnflanken-Verschleißfestigkeit oder zu geringes Axialspiel –, kann der Hersteller die Werkstoffgüte anpassen (etwa von C45 auf 42CrMo4), Induktionshärten oder Einsatzhärten vorsehen oder das dynamische Auswuchten präzisieren, um erneute Stillstände zu vermeiden.
FAQ
Sollte die Kupplung zuerst demontiert oder zuerst fotografiert werden?
Fotografieren Sie immer vor der Demontage. Machen Sie Übersichts- und Detailaufnahmen, bevor Schrauben gelöst, Schutzhauben vollständig abgenommen oder Oberflächen abgewischt werden. Sobald Teile bewegt oder gereinigt sind, gehen wichtige Spuren wie axiales Nabenwandern, Fettspritzbilder und die ursprüngliche Lage von Bruchstücken unwiederbringlich verloren.
Müssen gebrochene Kupplungsteile vor der Untersuchung gereinigt werden?
Nein. Bruchflächen dürfen weder mit der Drahtbürste bearbeitet noch geschliffen oder in Lösungsmitteln gewaschen werden, da sonst Ermüdungsrastlinien, Anlassfarben und eingebettete Verschleißpartikel zerstört werden. Bewahren Sie Bruchstücke trocken und in Schutzfolie eingeschlagen so auf, wie sie von der Welle kamen.
Kann eine Ersatzkupplung auch ohne Originalzeichnung nur anhand eines Beweispakets gefertigt werden?
Ja. Mit genauen Messwerten der Wellendurchmesser auf Antriebs- und Abtriebsseite, Passfedernutmaßen, Nabenlängen, Wellenendabstand (DBSE) und Schutzhaubenraum – ergänzt durch klare Fotos sowie Angaben zu Betriebsdrehmoment und Drehzahl – kann ein erfahrener Hersteller eine Ersatzzeichnung erstellen und vor der Fertigung alle Anschlusstoleranzen mit Ihnen abstimmen.
Cangzhou Anheng Coupling Manufacturing Co., Ltd. betreibt ein nach ISO 9001:2015 zertifiziertes Qualitätsmanagementsystem mit eigener Fertigung für Wälzfräsen, Wälzstoßen, CNC-Drehen, Bearbeitungszentren und Induktionshärten und liefert auf Anfrage Werkstoffzeugnisse, Maßprüfberichte, Wuchtprotokolle sowie Wärmebehandlungsprotokolle mit. Wenn Sie einen Kupplungsschaden auf die Grundursache prüfen lassen oder einen passgenauen Ersatz anfragen möchten, stellen Sie Fotos, Messwerte und Betriebsdaten zusammen und senden Sie uns Ihre Unterlagen über das technische Anfrageformular.
Benötigen Sie eine technische Auswahl- oder Ersatzprüfung?
Senden Sie Leistung, Drehzahl, Wellendurchmesser, Passfedernut, Einbaumaße, Zeichnungen oder Altteilfotos. Wir prüfen zuerst den Einsatzfall und bestätigen danach Ausführung und Angebot.