
Technikartikel
Ersatz der Drehrohrofen-Antriebskupplung ohne Zeichnung: Altteil vor dem Jahresstillstand vermessen
Die Hauptantriebskupplung eines Drehrohrofens wird meist im jährlichen Ofenstillstand getauscht, und bei älteren Öfen ist die ursprüngliche Kupplungszeichnung oft längst verloren. Ist ein Maß falsch gemessen, passt das Neuteil nicht, der Ofen wartet und das Stillstandsfenster schließt sich. Hier lesen Sie, wie Sie die Arbeit aufteilen zwischen dem, was sich vor dem Stillstand messen lässt, und dem, was erst nach dem Ausbau der alten Kupplung geht, und wie Sie planen, damit das Neuteil rechtzeitig da ist.
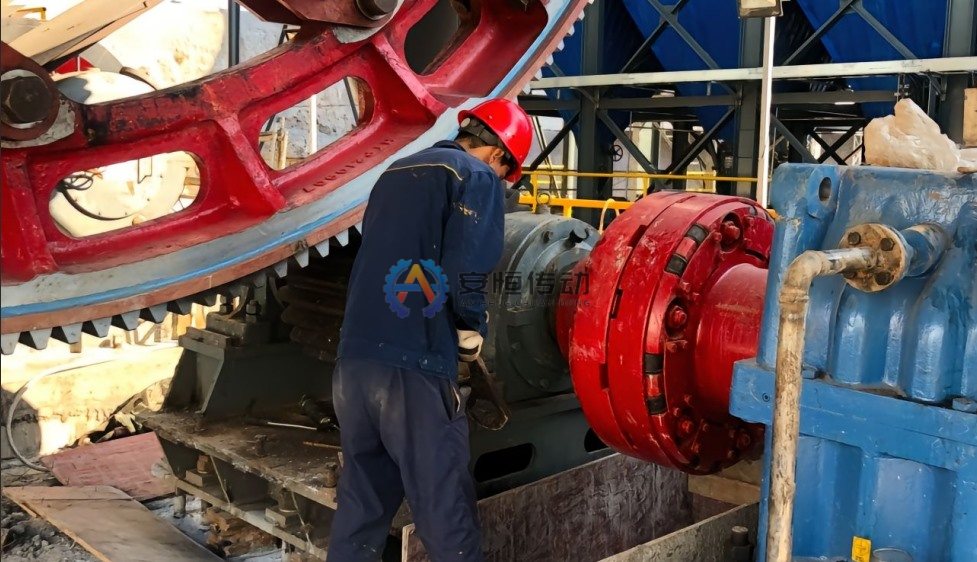
Zwei Kupplungspositionen, zwei verschiedene Datensätze
Ein typischer Ofenhauptantrieb hat eine Kupplung zwischen Hauptmotor und Hauptgetriebe und eine zweite zwischen Getriebe und Ritzelwelle. Die motorseitige Kupplung läuft mit Motordrehzahl und überträgt das Nenndrehmoment des Motors, daher sind Bohrung und Passfedernut auf der Motorwelle, Nabenlänge, Wellenendabstand und Wuchtung am wichtigsten; prüfen Sie auch, ob ein Bremsrad dazugehört.
Die Kupplung zwischen Getriebe und Ritzel dreht langsam, überträgt aber das Abtriebsmoment des Getriebes und dazu das hohe Losbrechmoment beim Anfahren des beladenen Ofens, und sie muss den Winkelversatz aufnehmen, der beim Nachstellen des Ritzels zum Zahnkranz entsteht. Deshalb ist dort meist eine Balligverzahnte Kupplung im Einsatz, und Verzahnungsdaten, Bohrungspassung und Flanschlochbild sind die kritischen Maße. Ist der Hilfsantrieb über die Getriebeeingangswelle oder die Kupplung angebunden, halten Sie auch diese Schnittstelle fest.
Vom Stillstandstermin rückwärts planen
Rechnen Sie vom Tag zurück, an dem die Kupplung wieder laufen muss, und listen Sie auf, was bis dahin geschehen muss. In Ihrer Hand liegen Datenerfassung und Zeichnungsfreigabe; die Fertigungszeit hängt von der Konstruktion ab und wird nach unserer Zeichnungsprüfung bestätigt, die Transportzeit hängt von Ihrem Spediteur und der Route ab.
- Vor dem Stillstand verfügbare Daten, Anlagenunterlagen und Fotos sammeln und anfragen.
- Zeichnung abstimmen und von beiden Seiten unterschreiben lassen.
- Fertigung: Standardgrößen sind frühestens nach 10 Tagen lieferbar, Nachbauten nach einem Altteil dauern mindestens 20 Tage; Sonder- oder Großausführungen werden nach Zeichnungsprüfung bestätigt, und Eilaufträge können vorgezogen werden, weil Wälzfräsen, Wälzstoßen, Drehen, Bearbeitungszentren und Induktionshärten im eigenen Werk erfolgen.
- Prüfung, Dokumente und Exportverpackung, dann Lieferung an das Lager Ihres Spediteurs in China.
- Transport durch Ihren Spediteur per Seefracht oder Bahnfracht über Khorgos (chinesisch-kasachische Grenze), dazu Zoll und Zustellung zur Baustelle.
Alles bis einschließlich Transport muss vor Beginn des Stillstands erledigt sein. Lässt sich ein kritisches Maß erst nach dem Ausbau der alten Kupplung messen, planen Sie lange vor dem Jahresstillstand einen kurzen Halt zum Messen ein, denn wer bis zum Stillstand wartet, hat keine Zeit mehr für Zeichnung, Fertigung und Versand.
Was sich messen lässt, bevor der Ofen steht
Viele Daten erfordern keinen Kupplungsausbau. Entnehmen Sie sie Anlagenunterlagen wie Motordatenblättern und Getriebezeichnungen, die oft noch existieren, wenn die Kupplungszeichnung fehlt, und Messungen während eines kurzen Halts bei gesichertem Antrieb:
- Wellenenden an Motor, Getriebe und Ritzel: sichtbare Durchmesser, Längen und, soweit dokumentiert, Passfedernutdaten.
- Abstand zwischen den Wellenenden und zwischen den Nabenstirnflächen.
- Einbauraum: Außendurchmesser gegenüber Schutzhauben und Fundamenten sowie axialer Platz zum Verschieben der Hülsen.
- Flansche und Schraubenlöcher: Außendurchmesser, Lochkreis, Anzahl und Größe der Löcher.
- Schnittstelle zum Hilfsantrieb: Verbindungsart, Wellenende und eine eventuelle Freilaufkupplung.
Fotografieren Sie alles mit einem Maßstab oder Maßband im Bild und notieren Sie die Typenschilddaten von Motor und Getriebe. Unsere Checkliste zum Vermessen alter Kupplungen nennt die Maße und Fotos, die eine Ersatzzeichnung zuverlässig machen.
Altteil vermessen und Verschleiß korrigieren
Ist die alte Kupplung ausgebaut, messen Sie zuerst die Wellen, dann die Bohrungen. Eine Nabenbohrung mit Passungsrost oder Verschleiß ist kein Bezug; die neue Bohrung sollte auf den gemessenen Wellendurchmesser mit der für den Einsatz nötigen Passung gefertigt werden, und Breite und Tiefe der Passfedernut sind von Wellennut und Passfeder abzunehmen. Was zu bestätigen ist, beschreibt unser Beitrag zu Bohrungspassung und Passfedernuttoleranz.
Zählen Sie bei einer balligverzahnten Kupplung die Zähne von Nabe und Hülse, die übereinstimmen müssen, und messen Sie den Kopfkreis der Außenverzahnung sowie die Innenverzahnung der Hülse. Messen Sie dort, wo der Verschleiß am geringsten ist, an den Zahnenden oder auf der unbelasteten Flanke, denn wer verschlissene Zahndicken kopiert, baut den Verschleiß ins Neuteil ein. Notieren Sie auch Zahnbreite, Balligkeit sowie Schmierbohrungen und Dichtungen.
Fehlen Unterlagen zur Wärmebehandlung, helfen Härtemessungen an alter Nabe und Hülse bei der Wahl von Werkstoff und Wärmebehandlung. Üblich sind C45 oder 42CrMo4 mit Vergüten und, wo die Konstruktion es verlangt, Induktionshärten der Verzahnung.
Vor dem Versand: Zeichnungsfreigabe, Probemontage und Dokumente
Die Ersatzzeichnung sollte vor Bearbeitungsbeginn von beiden Seiten unterschrieben sein, mit Bohrungen, Passfedernuten, Passungen, Verzahnungsdaten, Flanschlochbild und Gesamtlänge als bestätigt gekennzeichnet. Werden die Wellen erst nach Erstellung der Zeichnung gemessen, ändern Sie die Zeichnung und unterschreiben Sie neu, statt Änderungen per Nachricht weiterzugeben.
Vereinbaren Sie Probemontage und Prüfung vor der Bestellung, zum Beispiel die Kontrolle von Eingriff und Verdrehspiel zwischen Nabe und Hülse im Werk sowie die Lehrenprüfung von Bohrungen und Passfedernuten gegen die unterschriebene Zeichnung. Mit der Lieferung verfügbar sind ein Werkstoffzeugnis, ein Maßprüfbericht, ein Wärmebehandlungsprotokoll, ein Ultraschallprüfbericht und für die motorseitige Kupplung ein Wuchtprotokoll. Die Standard-Exportverpackung besteht aus Brünieren mit Korrosionsschutzöl, in Kunststofffolie eingeschlagen, in einer Exportholzkiste.
FAQ
Sollten wir die alte Kupplung exakt kopieren oder eine Standardgröße wählen?
Passen Wellenmaße und Drehmoment in eine Standardbaureihe, etwa GIICL (GIICL1–GIICL25) mit Bohrungen von 16 bis 1040 mm über die gesamte Reihe, ist eine Standardgröße mit Sonderbohrungen meist schneller und leichter nachzubestellen. Sind Einbauraum, Flanschlochbild oder Hilfsantriebsschnittstelle ungewöhnlich, ist eine nach dem vermessenen Altteil gebaute Kundenspezifische Ersatzkupplung der sicherere Weg.
Können die Bohrungen nach dem Messen der Wellen vor Ort fertig bearbeitet werden?
Mit vorgebohrten Naben und einer leistungsfähigen Werkstatt vor Ort ist das möglich, bringt aber einen riskanten Arbeitsschritt in den Stillstand. Die Wellen bei einem früheren kurzen Halt zu messen und fertig gebohrte Naben zu bestellen, ist fast immer besser.
Was, wenn die alte Kupplung von einer Importmarke stammt?
Die Methode ist dieselbe: Wellen, Einbauraum, Flanschlochbild und Verzahnungsdaten bestimmen den Ersatz, nicht die Marke. Senden Sie vorhandene Typenschilddaten zusammen mit Fotos und Messwerten, und wir prüfen, ob eine Standardgröße oder eine Sonderkonstruktion passt.
Starten Sie den Ersatz, bevor der Stillstand im Kalender steht: Messen Sie jetzt, was sich messen lässt, planen Sie vom Wiederanfahrtermin rückwärts und lassen Sie die Zeichnung früh unterschreiben. Senden Sie uns Ihre Zeichnung oder Fotos und Messwerte der alten Kupplung mit Motor-, Getriebe- und Ritzeldaten, und wir bestätigen Konstruktion, Lieferzeit und Begleitdokumente.
Benötigen Sie eine technische Auswahl- oder Ersatzprüfung?
Senden Sie Leistung, Drehzahl, Wellendurchmesser, Passfedernut, Einbaumaße, Zeichnungen oder Altteilfotos. Wir prüfen zuerst den Einsatzfall und bestätigen danach Ausführung und Angebot.