技術記事
エプロンフィーダ低速側ギヤカップリングの歯面圧壊とキー溝割れ:衝撃荷重から芯出し・はめあいまで順に点検
ダンプトラックの荷降ろし口の下にあるエプロンフィーダでは、減速機とヘッドシャフトの間の低速側カップリングがフィーダの全トルクを受け持ち、トラック一台ごとの衝撃が何らかの形でそこに届きます。歯面圧壊やキー溝割れが同じ位置で繰り返すなら、同じサイズの新しいハブを入れても、たいてい同じように壊れます。原因は荷重側か据付側のどちらかにあり、壊れた部品を見れば、どちらを先に調べるべきかがわかります。
エプロンフィーダの低速側カップリングが痛めつけられる理由
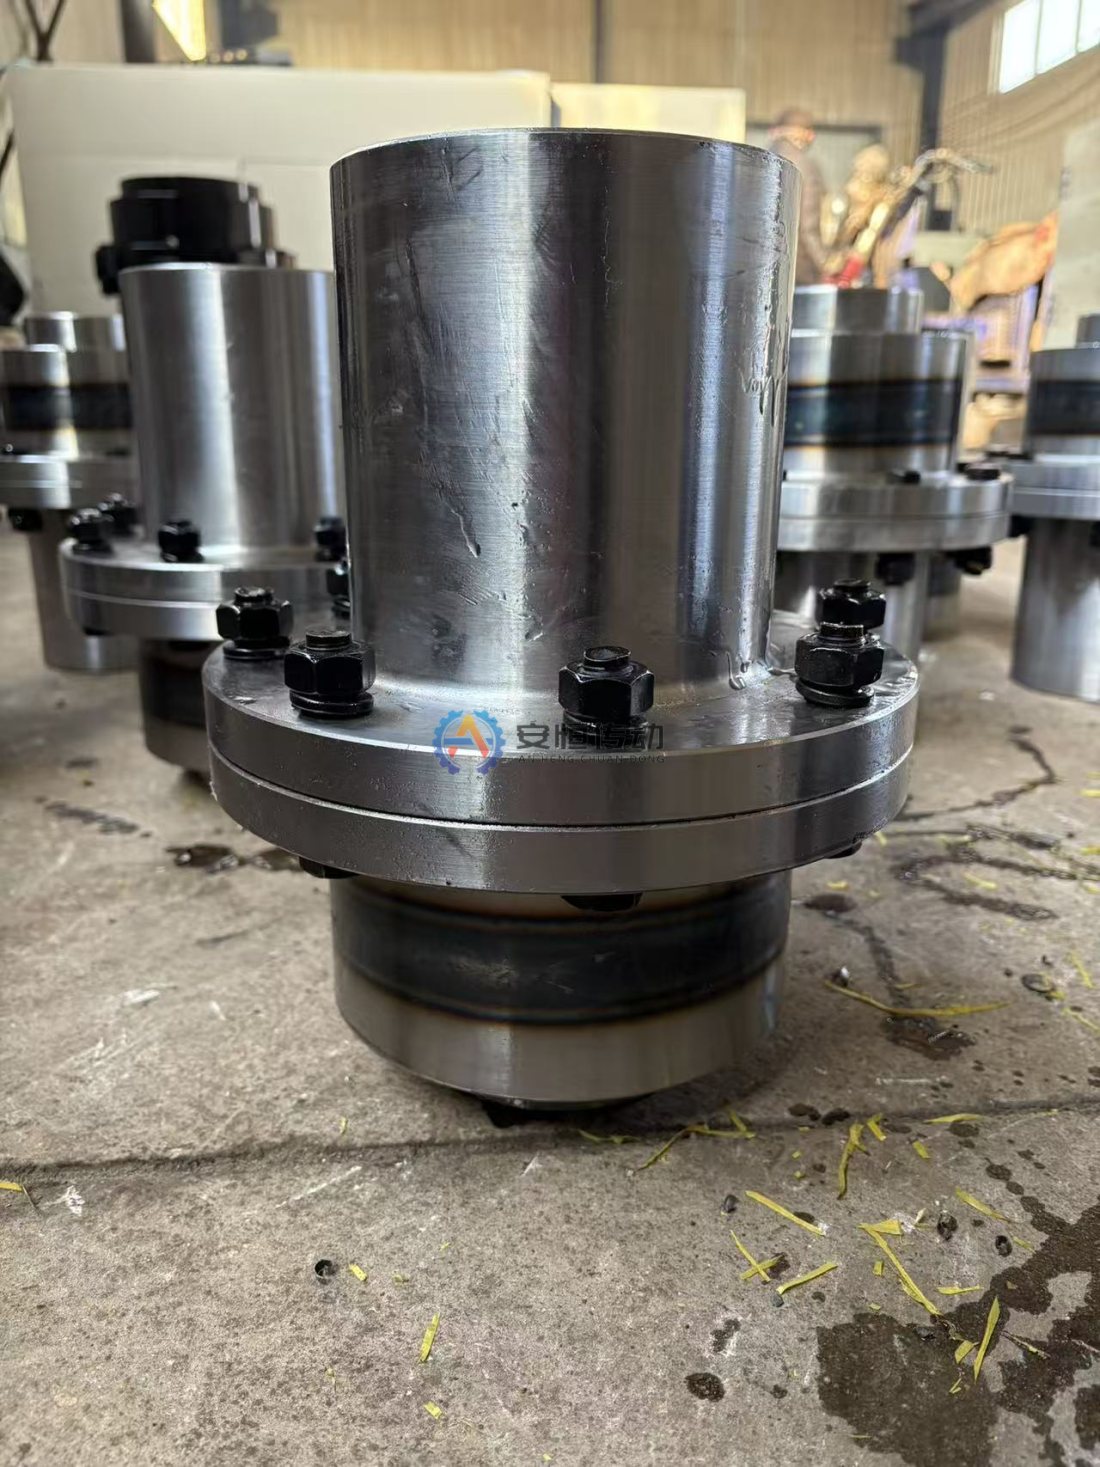
エプロンフィーダは厚い鉱石層をごく低速で運ぶため、減速機はモータのトルクをヘッドシャフトで非常に大きなトルクに変えます。その位置には通常ギヤカップリングが使われます。コンパクトなサイズで大きなトルクを伝え、減速機出力軸とヘッドシャフトの間のある程度のミスアライメントを吸収できるからです。
このカップリングには、運転トルクをはるかに超える荷重がかかる場面がいくつかあります。トラックから落ちた岩がパンを打ち、その衝撃がチェーンとヘッドスプロケットを通って伝わります。満杯のホッパの下での起動には大きな起動トルク(ブレークアウェイトルク)が必要で、スカートとパンの間に大塊がかみ込むと駆動が止められることもあります。ギヤカップリングはねじり剛性が高いので、これらのピークを吸収せず、そのまま歯、キー、ハブに伝えます。
部品を手配する前に故障形態を見る
部品を廃棄する前に、ハブとスリーブを洗浄して位置に印を付け、歯、軸穴、キー溝を点検してください。損傷が片側の歯面か両側か、歯幅全体か歯端か、減速機側のハブかヘッドシャフト側のハブか両方かを記録します。
| 見つかったもの | 主に示すこと |
|---|---|
| 歯面がつぶれる・へこむ、金属が歯先側へめくれる | 衝撃、停止、強引な起動によるピークトルク |
| 歯面全体に細かいピッチング | 繰り返しの高い接触応力、潤滑不良を伴うことが多い |
| 圧壊やピッチングが歯端に集中 | ミスアライメントで歯幅の一部だけが荷重を受けている |
| 歯元にき裂、ビーチマークが見えることもある | 曲げ過負荷、またはピークの繰り返しによる疲労 |
| キー溝の隅からハブに向かうき裂 | ピークトルクに、小さすぎる隅R、過大なしめしろ、またはキーのゆるみが重なったもの |
| 軸穴内の赤褐色の粉と光った帯状の跡 | 軸穴のはめあいのゆるみやキーのゆるみによるフレッティング |
両側の歯面に損傷があれば、駆動の反転や衝撃後のはね返りによる逆方向の荷重があることを示し、片側だけの損傷は通常の駆動方向に沿ったものです。歯面の模様について詳しくは、当社の歯面摩耗の点検ガイドをご覧ください。
荷重側の原因:ダンプ衝撃、満載起動、インバータ設定
トラックとトラックの間でホッパを空にしてはいけません。パンの上に残った鉱石層が次の荷の衝撃を和らげます。むき出しのパンにトラックが荷を落とすと、衝撃はチェーン、スプロケット、カップリングに直接入り、落差が大きければなおさらです。ホッパと衝撃防護設備が設計どおりに機能しているかも確認してください。
満杯のホッパの下での起動はエプロンフィーダの通常の使い方ですが、長時間停止後に締め固まった鉱石、湿った鉱石、付着性の高い鉱石では、起動トルク(ブレークアウェイトルク)が通常の起動よりはるかに大きくなり、スカートプレートや排出口のリップに大塊がかみ込んでも同じことが起きます。停止が繰り返すなら、カップリングだけでなく、スカートのすき間と排出部を確認してください。
モータのピークトルクのうちどれだけがカップリングに届くかは、駆動の設定で決まります。インバータの加速時間が非常に短い、トルク制限が高い、あるいはかみ込みを外すために正逆転を繰り返すと、歯とキーがたたかれます。起動時と停止時の電流トレンドを部品に見られる痕跡と合わせて判断してください。これらは手がかりであって、カップリングトルクの読み取り値ではありません。
据付側の原因:芯出し、軸穴のはめあい、ベースボルト
ギヤカップリングはある程度のミスアライメントを許容しますが、限界近くで運転すると荷重が歯端へ移り、接触面積が最も小さいそこから圧壊が始まります。可能であれば、減速機出力軸とヘッドシャフトの芯出しは無負荷時だけでなく負荷時にも確認してください。フレームとヘッドシャフトの軸受は荷重で動くことがあるからです。
トルクは軸穴とキーを通ってハブに入るので、そのはめあいは歯のサイズと同じくらい重要です。軸穴のはめあいがゆるいと衝撃をキーだけで受けることになり、キーがゆるみ、軸穴がフレッティングを起こし、キー溝からき裂が始まります。しめしろを大きくしすぎても解決にはならず、円周応力にトルクが加わって鋭いキー溝の隅に集中するのが典型的なき裂の起点なので、図面どおりのはめあいで加工し、適切な隅Rを付け、キーが全長にわたって側面で密着していることを確認してください。軸穴側の詳細は当社のフレッティングとキーのゆるみの診断ガイドをご覧ください。
衝撃は時間とともに減速機のベースボルトをゆるめ、グラウトを割ります。減速機がベース上で揺れると、トラック一台ごとの荷がミスアライメントに変わります。故障後だけでなく、カップリングを点検するたびに基礎ボルトの締付けトルクとグラウトの状態を確認してください。
対策:サービスファクタ、カップリングサイズ、過負荷保護
ダンプ衝撃、満載起動、大塊による停止、正逆転という実際の使用条件に対してサービスファクタを見直してください。当初の選定がモータの定格トルクと軽負荷向けの係数で行われていたなら、そのカップリングは図面から見えるよりも小さな余裕で運転されてきたことになります。
荷重側と据付側の原因を直しても過負荷が続く場合は、歯の接触面積とキー溝周りのハブ肉厚が増えるので、サイズアップが効きます。当社のCLシリーズ(CL1–CL19)とCLZシリーズ(CLZ1–CLZ19)はシリーズ全体で軸穴径18–560 mmをカバーし、トルクと回転速度の上限はサイズによって異なります。サイズを選ぶ前には、トルク、回転速度、軸径、キー溝、サービスファクタ、ミスアライメント、使用環境を確認します。ハブとスリーブはSCM440相当で製作して調質(焼入れ焼戻し)を行うことができ、図面に指定があれば高周波焼入れも施します。
ギヤカップリングを大きくしても衝撃は吸収されず、より多くの衝撃に耐えられるようになるだけです。ダンプ衝撃や停止をホッパ側で抑えられないなら、過負荷保護を追加してください。たとえば、スリップトルクまたは作動トルクをフィーダに必要な起動トルク(ブレークアウェイトルク)より高く、カップリングの許容ピークトルクより低く設定したトルクリミッタ、あるいは同じ範囲に設定したインバータのトルク制限です。そうしなければ、強いカップリングは次の故障をキー、ヘッドシャフト、減速機へ移すだけです。
FAQ
割れたハブは溶接補修して再使用できますか?
できません。キー溝の隅から始まったき裂は同じピークトルクで成長し続けますし、熱処理されたハブに溶接すると補修部周りの材料特性が変わります。ハブを交換し、カップリングを分解している間に相手側のハブと軸のキー溝にもき裂がないか確認してください。
なぜいつも同じハブが先に壊れるのですか?
多くの場合、そのハブはキー溝周りの肉厚が薄い、軸穴のはめあいがゆるい、あるいはミスアライメントの分担が大きいからです。両方のハブの穴径、はめあいの記録、芯出しの測定値を比べてください。
ピッチングがあればカップリングのサイズ不足ですか?
それだけでは判断できません。歯面全体のピッチングに乾いたグリースや劣化したグリースが伴っていれば、まず潤滑の問題を示すので、サイズアップの前にグリースとシールを確認してください。潤滑、芯出し、はめあいを直した後も圧壊が再発するなら、それがピークトルクがサイズを超えていることのより強いサインです。
フィーダで歯面圧壊やキー溝割れが繰り返すなら、ホッパに鉱石層を保ち、芯出しとはめあいを直したうえで、実際のピークトルクに対してサイズと保護を見直してください。当社は図面、または旧品の写真と実測寸法から交換用カップリングを製作でき、標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、ミルシート(材料証明書)と超音波探傷検査成績書を製品と一緒にお付けできます。図面を送って見積もりを依頼する際にモータ、減速機、フィーダのデータを添えていただければ、使用条件に対してサイズを確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。