Technikartikel
Zahnkupplung am Plattenbandförderer: Flankenquetschung, Nutrisse und Stoßlasten richtig diagnostizieren
Bei einem Plattenbandförderer unter einer LKW-Abkippstelle trägt die langsam laufende Kupplung zwischen Getriebe und Kopfwelle das volle Förderermoment, und jede LKW-Ladung erreicht sie in irgendeiner Form. Kehren gequetschte Zähne oder gerissene Passfedernuten immer wieder an derselben Stelle zurück, fällt eine neue Nabe gleicher Größe meist genauso aus. Die Ursache liegt entweder auf der Lastseite oder auf der Montageseite, und die Schadteile zeigen, wo Sie zuerst suchen sollten.
Warum die langsam laufende Kupplung am Plattenbandförderer so leidet
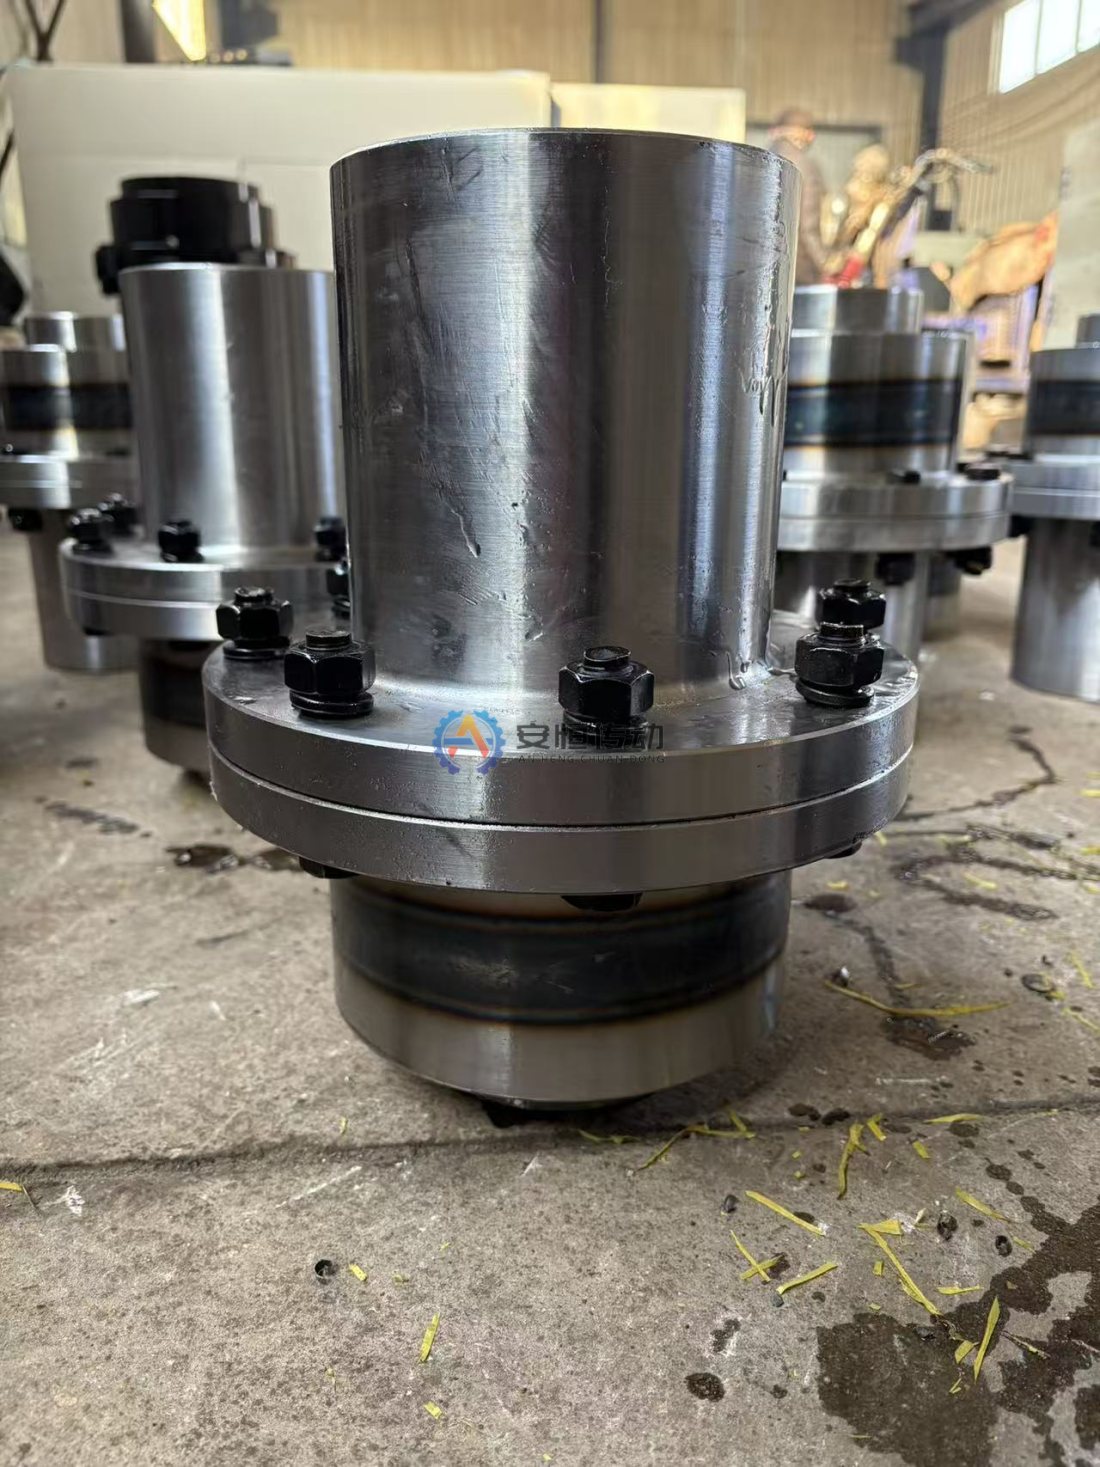
Ein Plattenbandförderer bewegt eine schwere Erzschicht mit sehr geringer Geschwindigkeit, daher wandelt das Getriebe das Motormoment in ein sehr großes Moment an der Kopfwelle um. An dieser Stelle ist eine Zahnkupplung die übliche Wahl, weil sie hohe Drehmomente auf kleinem Bauraum überträgt und gewisse Fluchtungsfehler zwischen Getriebeabtrieb und Kopfwelle ausgleicht.
Mehrere Dinge treiben diese Kupplung weit über das Betriebsmoment. Von LKWs abgekippte Brocken schlagen auf die Platten, und der Stoß läuft über Kette und Kopfkettenrad zurück; das Anfahren unter vollem Bunker erfordert ein hohes Losbrechmoment; und Übergrößen, die sich zwischen Schürzen und Platten verkeilen, können den Antrieb blockieren. Eine Zahnkupplung ist drehsteif und gibt diese Spitzen direkt an Zähne, Passfedern und Naben weiter, statt sie aufzunehmen.
Vor der Ersatzteilbestellung das Schadensbild lesen
Reinigen Sie Naben und Hülse, markieren Sie ihre Lage und prüfen Sie Zähne, Bohrungen und Passfedernuten, bevor irgendein Teil verschrottet wird. Notieren Sie, ob der Schaden auf einer oder beiden Flanken liegt, über die volle Zahnbreite oder an den Zahnenden, und an der getriebeseitigen Nabe, der kopfwellenseitigen Nabe oder an beiden.
| Befund | Deutet vor allem auf |
|---|---|
| Flanken abgeplattet oder eingedrückt, Werkstoff zum Zahnkopf hin aufgeworfen | Spitzendrehmoment durch Stoß, Blockieren oder harten Anlauf |
| Feine Grübchen über die Flanken verteilt | Wiederholt hohe Kontaktspannung, oft mit mangelhafter Schmierung |
| Quetschung oder Grübchen an den Zahnenden konzentriert | Fluchtungsfehler, nur ein Teil der Zahnbreite trägt |
| Riss im Zahnfuß, teils mit Rastlinien | Biegeüberlast oder Ermüdung durch wiederholte Spitzen |
| Riss von einer Ecke der Passfedernut in die Nabe | Spitzendrehmoment plus zu kleiner Nutgrundradius, zu großes Übermaß oder lose Passfeder |
| Rotbraunes Pulver und blanke Streifen in der Bohrung | Passungsrost durch lockeren Bohrungssitz oder lose Passfeder |
Schäden an beiden Flanken deuten auf wechselnde Lastrichtung hin, durch Reversieren des Antriebs oder Rückfedern nach Stößen; einseitige Schäden folgen der normalen Antriebsrichtung. Mehr zu Flankenbildern finden Sie in unserem Leitfaden zur Zahnverschleißprüfung.
Lastseitige Ursachen: Abkippstoß, Anfahren unter vollem Bunker, Antriebseinstellungen
Lassen Sie den Bunker zwischen zwei LKWs nie leer laufen. Eine Erzschicht auf den Platten dämpft die nächste Ladung; kippt ein LKW auf blanke Platten, geht der Stoß direkt in Kette, Kettenrad und Kupplung, und eine große Fallhöhe verschlimmert das. Prüfen Sie, ob Bunker und eventuelle Prallschutzeinrichtungen noch wie ausgelegt funktionieren.
Das Anfahren unter vollem Bunker ist normaler Betrieb, doch verdichtetes, nasses oder klebriges Erz nach einem langen Stillstand kann das Losbrechmoment weit über einen normalen Anlauf anheben, und Übergrößen, die an den Schürzen oder an der Abwurfkante klemmen, wirken genauso. Wiederholt sich das Blockieren, sehen Sie sich den Schürzenspalt und den Abwurfbereich an, nicht nur die Kupplung.
Die Antriebseinstellungen entscheiden, wie viel vom Spitzendrehmoment des Motors an der Kupplung ankommt. Ein Frequenzumrichter mit sehr kurzer Hochlauframpe oder hoch eingestellter Drehmomentgrenze, oder wiederholtes Reversieren zum Lösen einer Verklemmung, hämmert auf Zähne und Passfedern. Beurteilen Sie die Stromverläufe beim Anlauf und beim Blockieren zusammen mit dem Befund an den Teilen; sie sind Hinweise, keine Messung des Kupplungsmoments.
Montageseitige Ursachen: Ausrichtung, Bohrungspassung und Fußschrauben
Eine Zahnkupplung nimmt gewisse Fluchtungsfehler auf, aber Betrieb nahe der Grenze verlagert die Last zu den Zahnenden, wo die Kontaktfläche am kleinsten ist und die Quetschung zuerst beginnt. Prüfen Sie die Ausrichtung zwischen Getriebeabtrieb und Kopfwelle nach Möglichkeit belastet und unbelastet, denn Rahmen und Kopfwellenlager können sich unter Last verschieben.
Bohrung und Passfeder leiten das Drehmoment in die Nabe, ihre Passung ist also so wichtig wie die Zahngröße. Ein lockerer Bohrungssitz lässt die Passfeder die Stöße allein tragen; sie lockert sich, in der Bohrung entsteht Passungsrost, und an der Nut beginnen Risse. Zu viel Übermaß ist ebenfalls keine Lösung, denn Tangentialspannung plus Drehmoment an einer scharfen Nutecke ist ein klassischer Rissausgang: Halten Sie die Passung nach Zeichnung ein, sehen Sie einen ausreichenden Nutgrundradius vor und achten Sie darauf, dass die Passfeder über die ganze Länge seitlich fest sitzt. Zur Bohrungsseite siehe unseren Leitfaden zu Passungsrost und losen Passfedern.
Stöße lockern mit der Zeit die Fußschrauben des Getriebes und lassen den Vergussmörtel reißen, und ein Getriebe, das auf seinem Fundament kippelt, macht aus jeder LKW-Ladung einen Fluchtungsfehler. Prüfen Sie Anzugsmoment der Ankerschrauben und Zustand des Vergussmörtels bei jeder Kupplungsinspektion, nicht erst nach einem Schaden.
Abhilfe: Betriebsfaktor, Baugröße und Überlastschutz
Überprüfen Sie den Betriebsfaktor anhand des tatsächlichen Betriebs: Abkippstoß, Anfahren unter vollem Bunker, Blockieren durch Übergrößen und Reversieren. Wurde ursprünglich nach dem Nenndrehmoment des Motors mit einem Faktor für leichten Betrieb ausgelegt, lief die Kupplung mit weniger Reserve, als die Zeichnung vermuten lässt.
Eine größere Kupplung hilft, wenn die Überlast bestehen bleibt, nachdem last- und montageseitige Ursachen behoben sind, denn sie bringt mehr Zahnkontaktfläche und mehr Nabenwand um die Passfedernut. Unsere Baureihen CL (CL1–CL19) und CLZ (CLZ1–CLZ19) decken über die gesamte Reihe Bohrungen von 18 bis 560 mm ab, wobei Drehmoment- und Drehzahlgrenzen von der Baugröße abhängen, und vor der Größenwahl prüfen wir Drehmoment, Drehzahl, Wellendurchmesser, Passfedernut, Betriebsfaktor, Fluchtungsfehler und Einsatzumgebung. Naben und Hülsen können aus 42CrMo4 mit Vergüten gefertigt werden, dazu Induktionshärten, wo die Zeichnung es vorsieht.
Eine größere Zahnkupplung nimmt keine Stöße auf, sie hält nur mehr davon aus. Lassen sich Abkippstoß oder Blockieren am Bunker nicht beherrschen, sehen Sie einen Überlastschutz vor, etwa einen Drehmomentbegrenzer, dessen Rutschmoment bzw. Auslösemoment über dem vom Förderer benötigten Losbrechmoment, aber unter dem zulässigen Spitzendrehmoment der Kupplung liegt, oder eine Drehmomentgrenze im Umrichter im selben Bereich. Andernfalls verlagert eine stärkere Kupplung den nächsten Schaden nur auf Passfeder, Kopfwelle oder Getriebe.
FAQ
Kann man eine gerissene Nabe schweißen und weiterverwenden?
Nein. Ein Riss von einer Nutecke wächst unter denselben Drehmomentspitzen weiter, und Schweißen an einer wärmebehandelten Nabe verändert den Werkstoff rund um die Reparaturstelle. Tauschen Sie die Nabe und prüfen Sie, solange die Kupplung zerlegt ist, die Gegennabe und die Passfedernut der Welle auf Risse.
Warum fällt immer dieselbe Nabe zuerst aus?
Meist hat diese Nabe die dünnere Wand um die Passfedernut, den lockereren Bohrungssitz oder den größeren Anteil am Fluchtungsfehler. Vergleichen Sie Bohrungsmaße, Passungsprotokolle und Ausrichtwerte beider Naben.
Bedeutet Grübchenbildung, dass die Kupplung zu klein ist?
Nicht für sich allein. Grübchen über die Flanken verteilt, zusammen mit ausgetrocknetem oder zersetztem Fett, deuten zuerst auf die Schmierung; prüfen Sie Fett und Dichtungen, bevor Sie die Baugröße ändern. Kehrt die Quetschung zurück, nachdem Schmierung, Ausrichtung und Passungen korrigiert sind, ist das das stärkere Zeichen, dass das Spitzendrehmoment die Baugröße übersteigt.
Wenn an Ihrem Förderer gequetschte Zähne oder Nutrisse immer wiederkehren, halten Sie eine Erzschicht im Bunker, beheben Sie Ausrichtungs- und Passungsfehler und prüfen Sie dann Baugröße und Schutz gegen das tatsächliche Spitzendrehmoment. Wir fertigen Ersatzkupplungen nach Zeichnung oder nach Fotos und gemessenen Maßen; Standardgrößen sind frühestens nach 10 Tagen lieferbar, Nachbauten nach einem Altteil dauern mindestens 20 Tage, und ein Werkstoffzeugnis sowie ein Ultraschallprüfbericht können mit der Lieferung bereitgestellt werden. Senden Sie uns Ihre Zeichnung mit Motor-, Getriebe- und Förderdaten, und wir prüfen die Baugröße für Ihren Einsatz.
Benötigen Sie eine technische Auswahl- oder Ersatzprüfung?
Senden Sie Leistung, Drehzahl, Wellendurchmesser, Passfedernut, Einbaumaße, Zeichnungen oder Altteilfotos. Wir prüfen zuerst den Einsatzfall und bestätigen danach Ausführung und Angebot.