技術記事
連続鋳造機セグメント駆動のユニバーサルジョイント軸:オフライン点検、潤滑、年次定修の予備品計画
連続鋳造機のセグメント駆動に使うユニバーサルジョイント軸が、トルクだけが原因で壊れることはあまりありません。スプレー水、蒸気、スケールが十字軸の軸受と伸縮スプラインに入り込み、グリースが洗い流され、ロールギャップが変わってもスプラインが滑らなくなります。セグメントが整備場に入っている期間はこれを見つける一番の機会であり、年次定修が始まる前に予備品を在庫しておく必要があります。
二次冷却帯がセグメント駆動軸に厳しい理由
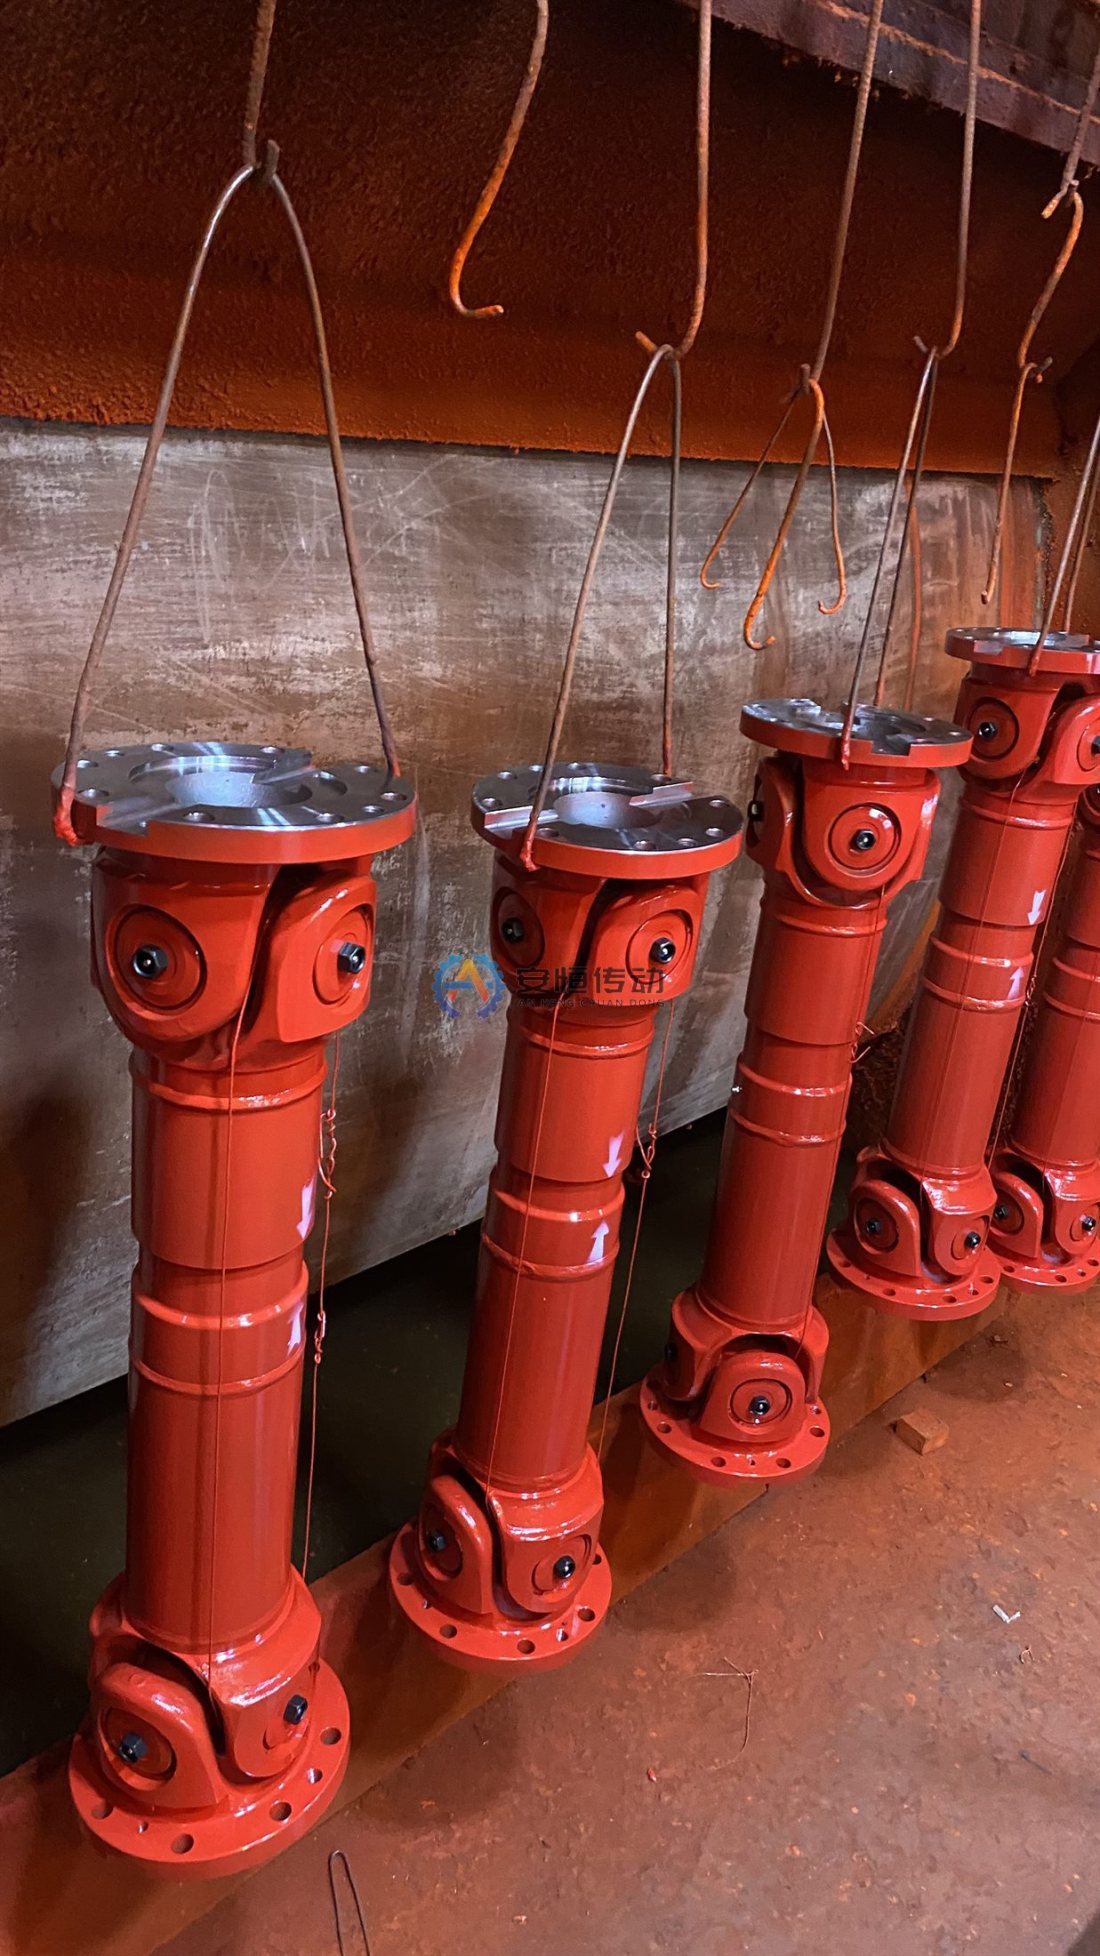
二次冷却帯の駆動軸は、スプレー水、蒸気、細かい酸化鉄スケールにさらされ、鋳片からの輻射熱も受けます。十字軸シールを越えた水はグリースを押しのけ、ニードルローラとトラニオンを腐食させます。スプラインに入ったスケールは、歯面に対して研磨剤のように作用します。
ユニバーサルジョイントのニードルローラは回転し続けるのではなく、作動角で決まる円弧の範囲を往復揺動します。セグメント駆動は通常、小さな作動角、低速、高トルクで運転されるため、ローラはほとんど動かず、グリース膜が更新されず、トラニオンにブリネリング圧痕が生じることがあります。
駆動軸がピークトルクを受けるのは、停止後に鋳片を再起動するときや、ロールが固着したときです。低速のため損傷は静かに進み、軸受カップが割れるかスプラインが固着するまで表に出ません。固着したスプラインは、駆動ロールがロールギャップの変化に合わせて動くたびに、ロール軸受と減速機に軸方向の力を押し付けます。
オフライン点検:十字軸、ニードル軸受、スプライン、フランジ
分解前に、スプラインとヨークの合マークを確認し、薄くなっていれば付け直してください。点検結果は軸の取付位置ごとに記録し、次回の定修と比較できるようにします。
- 十字軸とニードル軸受: 各ジョイントを手で回し、引っかかりや重い箇所がないか確かめます。ガタはメーカーの限度値または新品と比較します。シール部のグリースが茶色、乳白色、または水っぽい場合は、通常、水が入っていたことを示します。
- トラニオン: 軽いブリネリング圧痕は初期の警告です。さびによるピッチングやはく離があれば、その十字軸アセンブリは寿命です。
- 伸縮スプライン: 全ストロークで動かし、スティックスリップなく均一に動くか確認します。歯面の摩耗段差を確認し、ねじり方向のバックラッシを新品と比較し、ブーツまたはシールの破れと詰まったスケールを確認します。
- フランジ、インロー、ボルト: フランジ面とインローにフレッティングや打痕がないか、ボルトに伸びやねじ山の損傷がないかを確認します。過負荷を受けたボルトは再使用しないでください。
典型的な工況例:矯正帯のセグメントが整備場に入り、駆動軸はクレーンで引かないと縮まず、一つの十字軸のグリースが茶色く水っぽくなっています。この組み合わせは通常、スプラインシールと少なくとも一か所の十字軸シールが同時に損傷していることを意味します。スプラインを動くようにするだけでなく、両方を修理してください。
歯面に摩耗があっても段差のないスプラインは、シールを新しくすれば通常そのまま使用に戻せます。トラニオンにピッチングがある十字軸は、アセンブリごと交換します。
潤滑とシール:耐水性を確保しつつシールを壊さない
給脂間隔は、軸の図面だけでなく自社の点検記録から決めてください。スプレーが強い位置や鋳片に近い位置は通常、間隔を短くする必要があり、オフラインになったセグメントはすべて給脂し直すべきです。
耐水洗性と付着性に優れたグリース、たとえば極圧(EP)添加剤入りのリチウムコンプレックス系やカルシウムスルホネート系を選び、ジョイント内に既にあるグリースとの混和性を確認してください。相性の悪い増ちょう剤どうしは軟化して流れ出ることがあるため、グリースの種類を変えるときは継ぎ足しではなく、古いグリースを完全に押し出します。
シールが壊れる原因は多くの場合、給脂圧力です。シールリップを裏返してしまうおそれのある高圧のエア式グリースガンではなく手動のグリースガンを使い、十字軸のすべての軸受シールからきれいなグリースが出たらすぐに止めます。グリースが出てこない軸受があれば、圧力を上げるのではなく詰まった通路を清掃してください。スプライン側はエア抜き穴をふさがず、閉じ込められたグリースで伸縮ストロークが油圧ロックしないようにします。
再取付後:位相、取付長さ、作動角
再取付後のトラブルの多くは、位相、取付長さ、ジョイントの角度に行き着きます。最初の苦情が出てからではなく、最初のヒートの前に確認してください。
- 位相: 中間軸のヨークは合マークに合わせてそろっている必要があります。合マークの位置から外れて組まれたスプラインは、ロール回転の不均一と周期的なトルク変動を生みます。
- 取付長さ: ロールギャップの範囲の両端でスプラインの位置を確認します。最短位置で底付きせず、最長位置でもその軸に規定された最小かみ合い長さを確保している必要があります。
- 作動角: 両ジョイントの作動角を等しくし、速度変動を打ち消します。軸がほぼ一直線のまま長期間運転される場合は、次回の定修でそのジョイントのブリネリングを優先して確認してください。
- ボルト締付: フランジボルトは規定の締付トルクで対角順に締め付け、設計で求められている場合は緩み止め部品を新品にします。
その後、インチング運転で駆動し、軸が一回転する様子を観察します。引っかかり、打音、スプラインの飛びがあれば、この段階で直してください。作動角の限度と現場での確認方法は、ユニバーサルジョイントの作動角チェックリストをご覧ください。
年次定修の予備品計画
予備品リストは自社の記録から決めます。基準は、駆動位置の数、最近の操業期間に故障した位置、定修期間中に整備場で再生できる軸の本数です。浸水による損傷を繰り返す位置には完成品の予備軸を用意し、時間に追われて修理するのではなく入れ替えられるようにしておく価値があります。
| 予備品 | 主な用途 | 数量の決め方 |
|---|---|---|
| 完成品のユニバーサルジョイント軸 | 定修中の入れ替え | 故障を繰り返す位置の分に、想定外の発見に備えた予備を加える |
| 十字軸アセンブリ | ヨークとスプラインが良好な軸の整備場での再生 | 最近の定修で廃却した十字軸の数 |
| シールキットとスプラインブーツ | すべての再生作業と、給脂時に見つかったシール損傷ごと | 開放予定のジョイントごとに一式、さらに予備 |
| フランジボルトと緩み止め部品 | 切り離すすべてのフランジ | 軸ごとに全数(過負荷を受けたボルトは再使用しないため) |
種類が少ないほど、予備品も少なくて済みます。フランジとトルククラスが同じで長さだけが違う軸を複数の位置で使っているなら、一つの長さ範囲でまとめられないかご相談ください。
発注はお早めに。当社のユニバーサルジョイントカップリング SWCシリーズはSWC100からSWC620までの14サイズで、表全体の定格トルクTnは1.25~1000 kN·mです。標準型式の納期は15~25日、非標準品や大型の軸は図面確認後に納期を確定しますので、定修日程が決まった時点で図面をお送りください。
予備品はしばらく倉庫で保管されることがよくあります。当社の標準梱包は黒染めのうえ防錆油を塗布し、ビニールフィルムで包装して輸出用木箱に収めますが、長期保管した軸は取付前に防錆油の膜を再確認してください。
FAQ
軸全体ではなく、十字軸アセンブリだけを交換できますか?
ヨーク穴に摩耗や真円度の崩れがなく、フランジとインローに損傷がなく、スプラインが均一に滑るなら可能です。ヨーク穴が摩耗していると、新しい十字軸を入れても締まりが長く保てないため、軸全体を交換するほうが適しています。
水が十字軸シールとスプラインシールのどちらから入ったか、どう見分けますか?
劣化したグリースがどこにあるかを見ます。十字軸シール部のグリースが水っぽければ十字軸シール、十字軸のグリースはきれいなのにスプラインの歯間にさびとスケールがあれば、スプラインのブーツまたはシールが疑われます。これに軸の取付位置とその場所のスプレーの当たり方を合わせて、どのシールを強化するか判断してください。
セグメント駆動軸の交換品を見積もるには、どんな資料が必要ですか?
図面があるのが一番です。図面がない場合は、圧縮長さ、伸縮ストローク、フランジ径、ボルトピッチ円と穴の情報、インロー寸法、作動角、トルク、回転数に加え、銘板、両側のフランジ、スプラインの写真をお送りください。図面から、または旧品の写真と実測寸法から、交換用のユニバーサルジョイントカップリングを製作できます。
材質は何ですか?一緒にどんな書類を提出できますか?
代表的な材質はS45C相当とSCM440相当で、プロジェクト指定の材質にも対応します。調質(焼入れ焼戻し)や高周波焼入れなどの熱処理は、型式と図面に従って行います。ご要望に応じてミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録、超音波探傷検査成績書を提出し、検査項目はご発注前に確認します。
連鋳機の定修日程がすでに決まっているなら、予備を持ちたい位置の図面、または写真と実測寸法を、定修予定日と一緒にお送りください。その日程に照らして、サイズ、書類、納期を確認します。図面を送って見積りを依頼する
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。