Technikartikel
Gelenkwellen an Segmentantrieben von Stranggießanlagen: Offline-Prüfung, Schmierung und Ersatzteilplanung für die Jahresrevision
Gelenkwellen an Segmentantrieben von Stranggießanlagen fallen selten allein wegen des Drehmoments aus. Spritzwasser, Dampf und Zunder dringen in die Zapfenkreuzlager und die Schiebeverzahnung ein, das Fett wird ausgewaschen, und der Längenausgleich gleitet nicht mehr, wenn sich der Rollenspalt ändert. Die Zeit, in der das Segment in der Werkstatt steht, ist die beste Gelegenheit, das zu erkennen – und die Ersatzteile müssen vor Beginn der Jahresrevision auf Lager sein.
Warum die Sekundärkühlzone Segment-Gelenkwellen so zusetzt
In der Sekundärkühlzone steht die Welle in Spritzwasser, Dampf und feinem Eisenoxid-Zunder und bekommt die Strahlungswärme des Strangs ab. Wasser, das an einer Zapfenkreuzdichtung vorbeikommt, verdrängt das Fett und korrodiert Nadelrollen und Zapfen. Zunder in der Schiebeverzahnung wirkt auf den Zahnflanken wie Schleifpaste.
Im Kreuzgelenk drehen die Nadelrollen nicht durch, sondern pendeln in einem Bogen hin und her, dessen Größe vom Beugewinkel abhängt. Segmentantriebe laufen meist mit kleinen Beugewinkeln, niedriger Drehzahl und hohem Drehmoment; die Rollen bewegen sich kaum, der Schmierfilm wird nicht erneuert, und an den Zapfen können Brinelling-Eindrücke entstehen.
Ihr Spitzendrehmoment sieht die Welle, wenn der Strang nach einem Stillstand wieder anfährt oder eine Rolle festsitzt. Bei niedriger Drehzahl baut sich der Schaden leise auf, bis eine Lagerbüchse reißt oder die Schiebeverzahnung festgeht. Eine festsitzende Schiebeverzahnung drückt dann jedes Mal Axialkraft in die Rollenlager und das Getriebe, wenn sich die angetriebene Rolle mit einer Rollenspaltänderung bewegt.
Offline-Prüfung: Zapfenkreuz, Nadellager, Schiebeverzahnung und Flansche
Suchen Sie vor dem Zerlegen die Markierungen an Schiebeverzahnung und Gelenkgabeln und erneuern Sie sie, wenn sie schwach sind. Dokumentieren Sie die Befunde je Einbauposition, damit Sie eine Revision mit der nächsten vergleichen können.
- Zapfenkreuz und Nadellager: Drehen Sie jedes Gelenk von Hand und achten Sie auf Rastpunkte oder schwergängige Stellen. Vergleichen Sie das Spiel mit dem Grenzwert des Herstellers oder einem Neuteil; braunes, milchiges oder wässriges Fett an den Dichtungen bedeutet meist, dass Wasser eingedrungen ist.
- Zapfen: Leichte Brinelling-Eindrücke sind eine Frühwarnung. Rostnarben oder Abplatzungen bedeuten, dass die Zapfenkreuzgarnitur am Ende ist.
- Schiebeverzahnung: Schieben Sie sie über den vollen Hub; sie soll gleichmäßig und ohne Stick-Slip laufen. Prüfen Sie die Flanken auf Verschleißstufen, vergleichen Sie das Verdrehspiel mit einem Neuteil und kontrollieren Sie Faltenbalg oder Dichtung auf Risse und eingepressten Zunder.
- Flansche, Zentrierbunde und Schrauben: Prüfen Sie Flanschflächen und Zentrierbunde auf Passungsrost (Fretting) und Schlagschäden, die Schrauben auf Längung und beschädigte Gewinde. Überlastete Schrauben verwenden Sie nicht wieder.
Typisches Szenario: Ein Segment aus der Richtzone kommt in die Werkstatt, die Antriebswelle lässt sich nur mit dem Kran zusammenschieben, und das Fett an einem Zapfenkreuz ist braun und wässrig. Diese Kombination bedeutet meist, dass die Dichtung der Schiebeverzahnung und mindestens eine Zapfenkreuzdichtung gemeinsam versagt haben – reparieren Sie also beides, statt nur die Schiebeverzahnung gangbar zu machen.
Eine Schiebeverzahnung mit Flankenverschleiß, aber ohne Stufe kann mit neuen Dichtungen meist wieder in Betrieb gehen. Ein Zapfenkreuz mit Narben an den Zapfen wird als komplette Garnitur getauscht.
Schmierung und Dichtungen: wasserbeständig, ohne die Dichtungen herauszudrücken
Legen Sie das Nachschmierintervall anhand Ihrer eigenen Prüfaufzeichnungen fest, nicht nur nach der Wellenzeichnung. Positionen mit stärkerer Bespritzung oder näher am Strang brauchen meist kürzere Intervalle, und jedes Segment, das offline kommt, sollte neu abgeschmiert werden.
Wählen Sie ein Fett mit guter Auswaschbeständigkeit und Haftung, etwa ein Lithiumkomplex- oder Calciumsulfonatfett mit EP-Zusätzen, und prüfen Sie die Verträglichkeit mit dem Fett, das bereits in den Gelenken ist. Unverträgliche Verdicker können erweichen und auslaufen; beim Wechsel der Fettsorte drücken Sie das alte Fett deshalb vollständig heraus, statt nur nachzufüllen.
Dichtungen gehen meist durch Druck verloren. Verwenden Sie eine Handfettpresse statt einer Hochdruck-Druckluftfettpresse, die eine Dichtlippe umstülpen kann, und hören Sie auf, sobald an jeder Lagerdichtung des Zapfenkreuzes sauberes Fett austritt. Wenn ein Lager kein Fett durchlässt, reinigen Sie den verstopften Kanal, statt den Druck zu erhöhen. An der Schiebeverzahnung halten Sie die Entlüftung frei, damit eingeschlossenes Fett den Längenausgleich nicht hydraulisch blockiert.
Nach dem Einbau: Phasenlage, Einbaulänge und Beugewinkel
Die meisten Probleme nach dem Einbau gehen auf Phasenlage, Einbaulänge und Gelenkwinkel zurück. Prüfen Sie diese vor der ersten Schmelze, nicht nach der ersten Reklamation.
- Phasenlage: Die Gelenkgabeln an der Zwischenwelle müssen nach den Markierungen fluchten. Eine Schiebeverzahnung, die außerhalb ihrer markierten Stellung montiert ist, führt zu ungleichförmiger Rollendrehzahl und zyklischer Drehmomentschwankung.
- Einbaulänge: Prüfen Sie die Stellung der Schiebeverzahnung bei beiden Endlagen des Rollenspalts. In der kürzesten Stellung darf sie nicht auf Block gehen, in der längsten muss die für die Welle vorgeschriebene Mindestüberdeckung erhalten bleiben.
- Beugewinkel: Die Winkel an beiden Gelenken sollten gleich sein, damit sich die Drehzahlschwankung aufhebt. Läuft die Welle über lange Zeit nahezu gestreckt, prüfen Sie bei der nächsten Revision zuerst ihre Gelenke auf Brinelling.
- Verschraubung: Ziehen Sie die Flanschschrauben über Kreuz mit dem vorgeschriebenen Anziehdrehmoment an und verwenden Sie neue Sicherungselemente, wo die Konstruktion es verlangt.
Fahren Sie den Antrieb dann im Tippbetrieb und beobachten Sie die Welle über eine volle Umdrehung; Klemmen, Schlagen oder Springen der Schiebeverzahnung beheben Sie jetzt. Grenzwerte und Prüfungen vor Ort zum Beugewinkel finden Sie in unserer Checkliste zum Beugewinkel von Gelenkwellen.
Ersatzteilplanung für die Jahresrevision
Legen Sie die Ersatzteilliste anhand Ihrer eigenen Aufzeichnungen fest: Anzahl der angetriebenen Positionen, Positionen mit Ausfällen in den letzten Betriebsperioden und die Zahl der Wellen, die die Werkstatt während des Stillstands instand setzen kann. Positionen mit wiederholten Wasserschäden verdienen eine komplette Ersatzwelle, damit Sie tauschen können, statt unter Zeitdruck zu reparieren.
| Ersatzteil | Hauptverwendung | So bemessen Sie die Menge |
|---|---|---|
| Komplette Gelenkwelle | Tausch während des Stillstands | Positionen mit wiederholten Ausfällen plus Reserve für unerwartete Befunde |
| Zapfenkreuzgarnitur | Werkstattinstandsetzung von Wellen mit guten Gabeln und guter Schiebeverzahnung | Bei den letzten Revisionen verschrottete Zapfenkreuze |
| Dichtungssätze und Faltenbälge | Jede Instandsetzung und jede beim Abschmieren gefundene beschädigte Dichtung | Ein Satz je Gelenk, das Sie öffnen wollen, plus Reserve |
| Flanschschrauben und Sicherungselemente | Jeder gelöste Flansch | Komplette Sätze je Welle, da überlastete Schrauben nicht wiederverwendet werden |
Weniger Varianten bedeuten weniger Ersatzteile. Wenn mehrere Positionen Wellen mit gleichem Flansch und gleicher Drehmomentklasse, aber unterschiedlichen Längen nutzen, fragen Sie, ob ein Längenbereich alle abdecken kann.
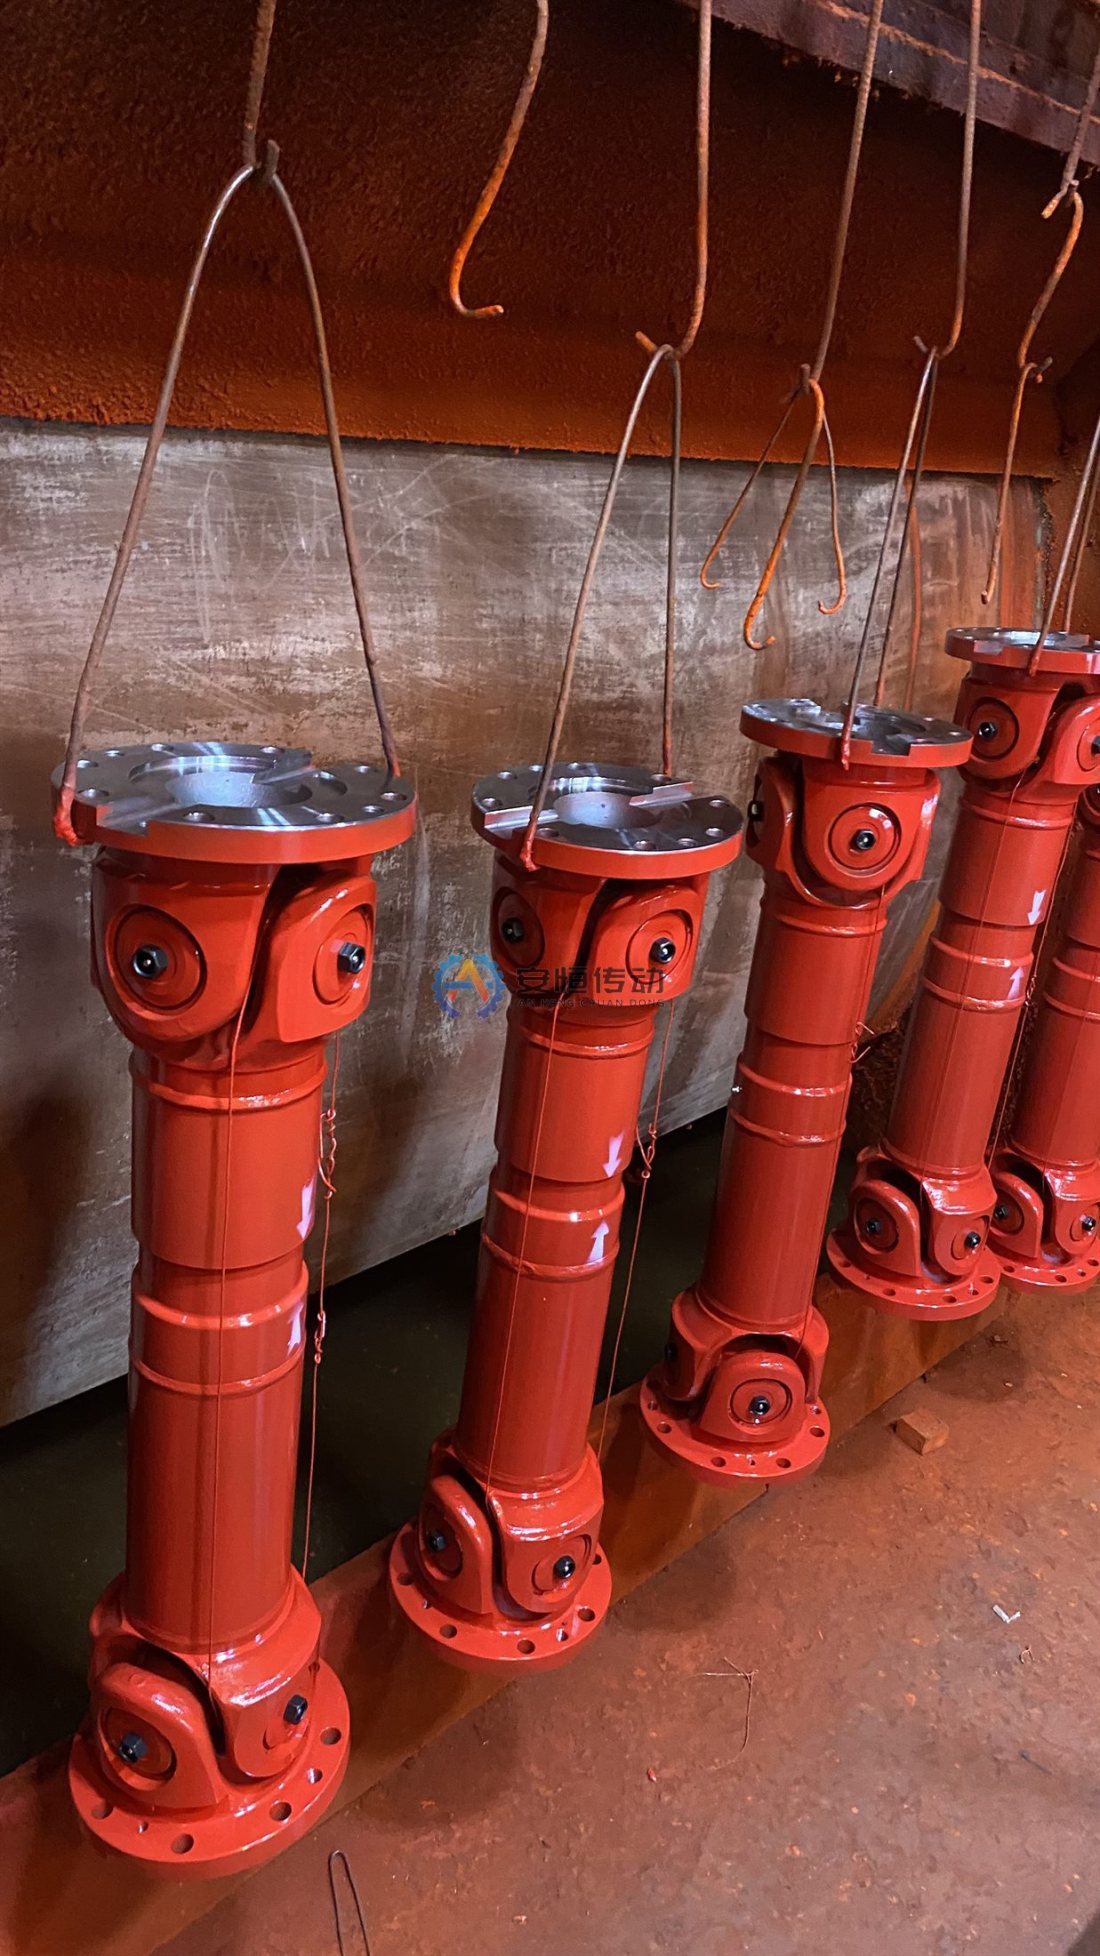
Bestellen Sie früh. Unsere Gelenkwellenkupplung der Baureihe SWC reicht von SWC100 bis SWC620 in 14 Baugrößen, mit einem Nenndrehmoment Tn von 1,25 bis 1000 kN·m über die gesamte Tabelle. Standardgrößen haben 15–25 Tage Lieferzeit, bei Sonderausführungen oder großen Wellen bestätigen wir die Lieferzeit nach Prüfung der Zeichnung – senden Sie Zeichnungen also, sobald der Stillstandstermin feststeht.
Ersatzteile liegen oft eine Weile im Lager. Unsere Standardverpackung: Brünieren, Korrosionsschutzöl, in Kunststofffolie eingeschlagen und in einer Exportholzkiste verpackt; prüfen Sie den Ölfilm trotzdem noch einmal, bevor Sie eine lange gelagerte Welle einbauen.
FAQ
Können wir nur die Zapfenkreuzgarnitur statt der ganzen Welle tauschen?
Ja, wenn die Gabelbohrungen weder verschlissen noch unrund sind, Flansche und Zentrierbunde unbeschädigt sind und die Schiebeverzahnung noch gleichmäßig gleitet. Sind die Gabelbohrungen verschlissen, sitzt ein neues Zapfenkreuz nicht lange fest, und eine komplette Welle ist die bessere Wahl.
Wie erkennen wir, ob Wasser über die Zapfenkreuzdichtungen oder über die Dichtung der Schiebeverzahnung eindringt?
Schauen Sie, wo das schlechte Fett sitzt. Wässriges Fett an den Zapfenkreuzdichtungen deutet auf diese Dichtungen hin; Rost und Zunder zwischen den Zähnen der Schiebeverzahnung bei sauberem Fett an den Zapfenkreuzen deuten auf Faltenbalg oder Dichtung der Schiebeverzahnung. Ziehen Sie dazu die Einbauposition der Welle und das Spritzbild vor Ort heran, um zu entscheiden, welche Dichtung verbessert werden sollte.
Welche Daten brauchen Sie für ein Angebot über eine Ersatz-Segmentantriebswelle?
Am besten eine Zeichnung. Ohne Zeichnung senden Sie uns die zusammengeschobene Länge, den Schiebeweg, Flanschdurchmesser, Lochkreis und Bohrungsangaben, Zentrierbundmaß, Beugewinkel, Drehmoment und Drehzahl sowie Fotos von Typenschild, beiden Flanschen und Schiebeverzahnung. Wir fertigen eine Ersatz-Gelenkwellenkupplung nach Zeichnung oder nach Fotos und gemessenen Maßen der alten Welle.
Welche Werkstoffe werden verwendet, und welche Dokumente gibt es zur Lieferung?
Typische Werkstoffe sind C45 und 42CrMo4 oder die in Ihrem Projekt vorgeschriebene Güte; Wärmebehandlungen wie Vergüten oder Induktionshärten erfolgen nach Baugröße und Zeichnung. Auf Wunsch liefern wir Werkstoffzeugnis, Maßprüfbericht, Wuchtprotokoll, Wärmebehandlungsprotokoll und Ultraschallprüfbericht mit; die Prüfumfänge werden vor der Bestellung abgestimmt.
Wenn die Revision Ihrer Stranggießanlage schon im Kalender steht, senden Sie uns Zeichnungen oder Fotos und Maße der Positionen, die Sie bevorraten wollen, zusammen mit dem geplanten Stillstandstermin. Wir bestätigen dann Baugrößen, Dokumente und Lieferzeit mit Blick auf diesen Termin. Zeichnung senden
Benötigen Sie eine technische Auswahl- oder Ersatzprüfung?
Senden Sie Leistung, Drehzahl, Wellendurchmesser, Passfedernut, Einbaumaße, Zeichnungen oder Altteilfotos. Wir prüfen zuerst den Einsatzfall und bestätigen danach Ausführung und Angebot.