
技術記事
圧延機ピンチロール用カップリングの選定:トルク、軸方向変位、形式の選び方
通常の負荷では静かに回っているピンチロール用カップリングでも、次のストリップ先端が入った瞬間にハブが割れたり、スプラインが損傷したりすることがあります。原因は、平均値には表れない瞬間にあります。噛み込み、厚い板厚に合わせたロールの上昇、尾端が出側で詰まる場面などです。選定はまずこうしたトルク条件とロールの動きから始め、次に形式を決め、穴径、回転速度、バランスの確認はその後に行います。
まずトルク条件とロールの動きを確認する
ピンチロールは通板、張力制御、尾端抜けの際にストリップや厚板をつかみ、多くはサイクルの中で逆転や制動も行います。定常張力下の運転トルクは、通常それほど大きくありません。部品を壊すのは、起動時の起動トルク(ブレークアウェイトルク)、噛み込み時のピークトルク、そして制動時の負荷です。
ロール自体も動きます。上ロールはギャップ設定に応じて昇降し、ギャップは板厚によって変わり、ロール交換のたびに軸端の位置も変わります。そのためカップリングは、偏心量、作動角、軸端間距離が変化し続ける中でトルクを伝えることになります。
典型的な工況例:ホットストリップラインで、コイラー手前のピンチロールが、圧延機がまだストリップを送っている間に先端を噛み込むとします。ロール速度とストリップ速度が合っていないと、モーター電流がすぐに落ち着いたとしても、カップリングには運転トルクを大きく上回る短時間のピークトルクがかかります。
ユニバーサルジョイントカップリングかクラウニングギヤカップリングか:それぞれの適用範囲
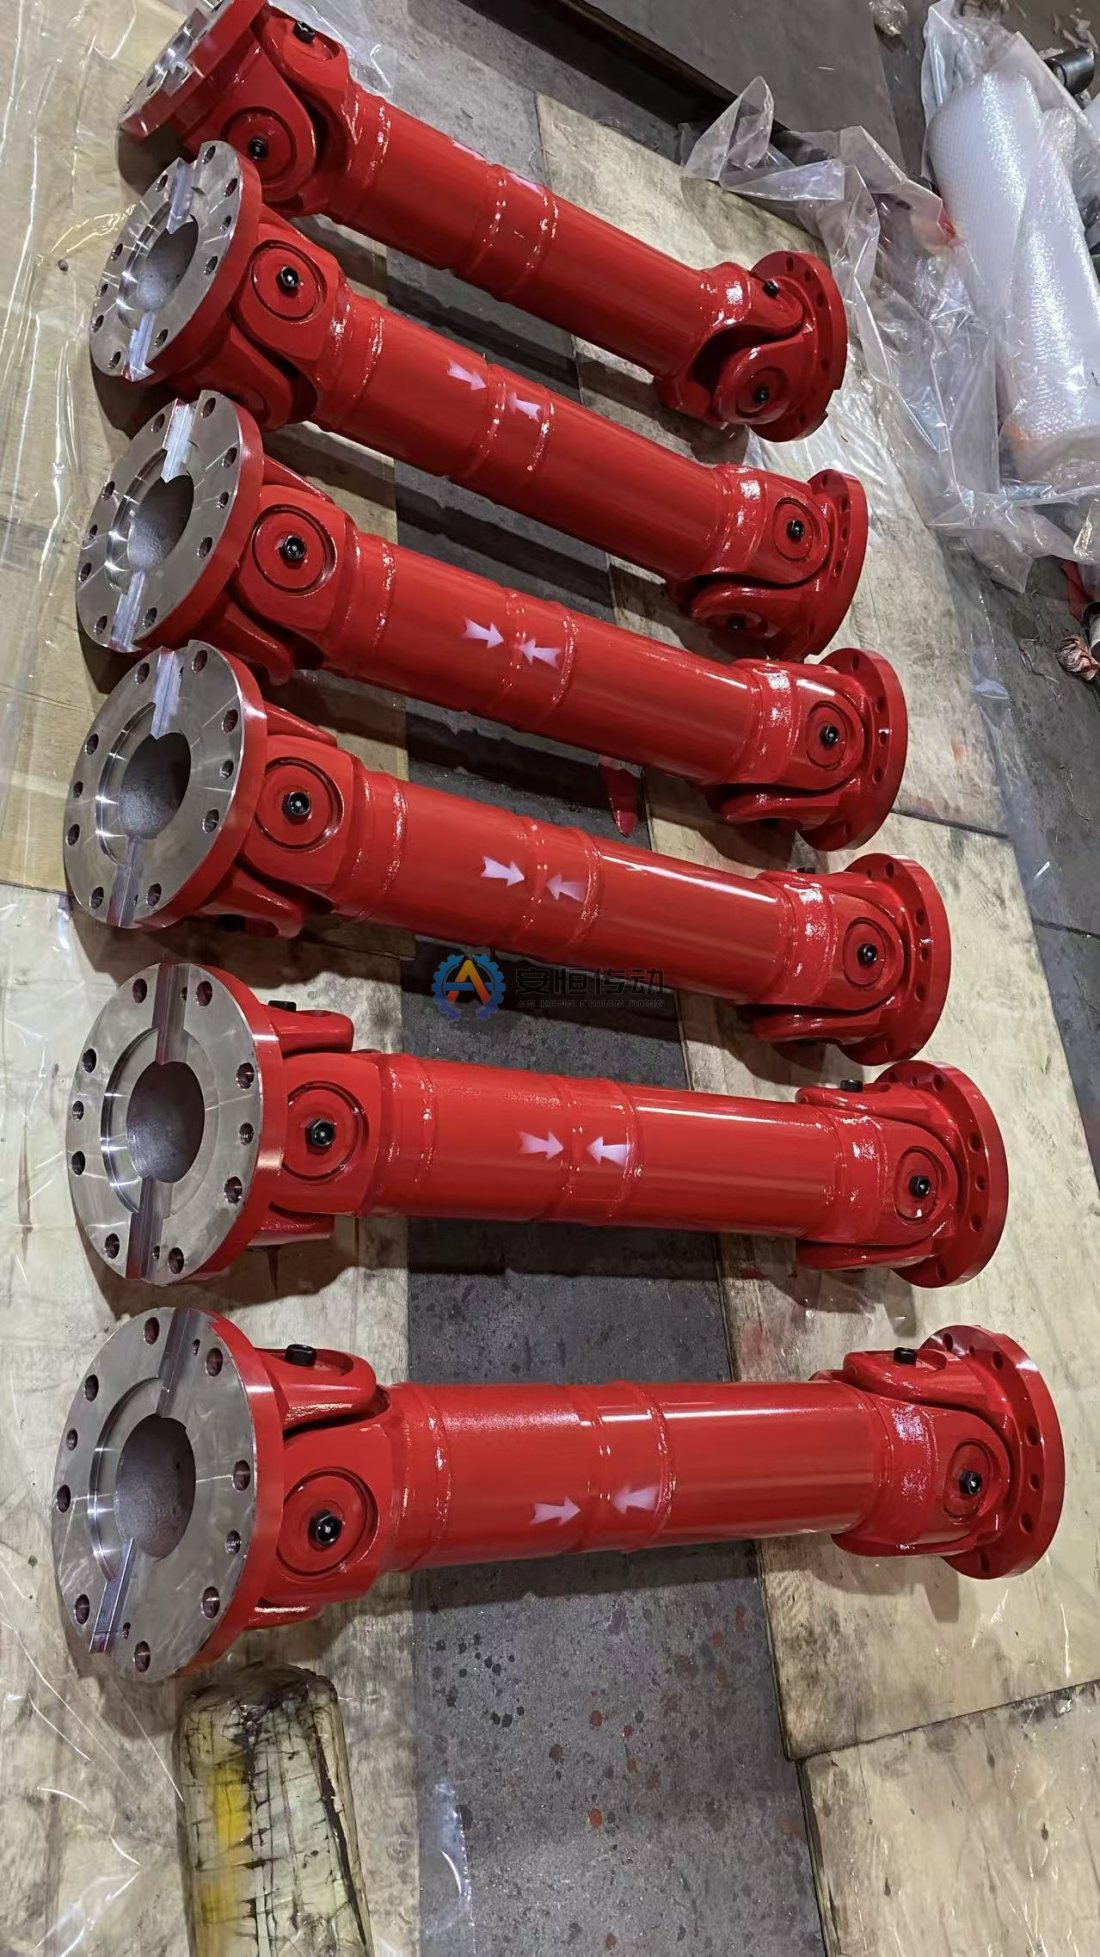
ユニバーサルジョイントカップリング(カルダンシャフト)は二つのジョイントと、通常は伸縮スプラインを備えているため、大きなロール上昇に追従し、長さの変化も吸収できます。クラウニングギヤカップリングはクラウニング歯形によって角度ずれと一定の軸方向の遊びを許容し、コンパクトな寸法で高いトルク容量を持ちます。
| 確認項目 | ユニバーサルジョイントカップリング | クラウニングギヤカップリング |
|---|---|---|
| ロール上昇と偏心 | 大きな偏心を両ジョイントの作動角で吸収 | 二か所の歯の噛み合いで小さな角度ずれと平行ずれに対応 |
| 長さの変化 | 伸縮スプラインで吸収。ただしトルクが大きいほど滑り抵抗も増加 | 歯の噛み合い内にある軸方向の遊びのみ |
| 取付スペース | 適切な作動角を保つには十分な軸端間距離が必要 | コンパクトで、軸端が近い場合に適する |
| 典型的な摩耗の兆候 | 十字軸ベアリングの摩耗、スプラインのフレッティング、位相ずれによる振動 | 歯面の片当たり摩耗、シール損傷、グリースの汚染 |
ロール上昇やロール交換による偏心が、歯の噛み合いで許容できる範囲を超える場合は、ユニバーサルジョイントカップリングを選びます。すべてのロール位置で作動角を確認し(作動角のチェック項目を参照)、両ジョイントの位相を正しく合わせてください。位相が合っていないと、速度変動が振動として現れます(カルダンシャフトの振動原因を参照)。
ずれが小さく、軸端が近く、スペースの割に大きなトルクが必要な場合は、クラウニングギヤカップリングを選びます。許容ずれ量や軸方向の遊びを超えるロール上昇を吸収させる用途には使わないでください。歯面硬さ、歯幅、クラウニング歯形、シール、潤滑経路を確認してください。シールが一度傷むと、スケールや冷却水がすぐに歯面まで入り込むためです。
写した使用係数ではなく、実際の負荷イベントでサイズを決める
表から写した使用係数は、お使いのピンチロールとは異なる負荷パターンを前提にしている場合があります。モーター出力、減速比、ロール径からロール軸のトルクを求め、加速、噛み込み、制動の各イベントを、その方向、継続時間、繰り返し回数とあわせて加えます。運転トルクだけでなくピークトルクを、カップリングの定格トルクおよび許容されるピーク値と比較してください。
データシートでは各トルクを分けて記載してください。運転トルク、起動トルク(ブレークアウェイトルク)、ピークトルク、定格トルクはそれぞれ別の値です。ラインにトルクリミッターがある場合、そのスリップトルク/作動トルクは通常のピークより高く、かつ軸とカップリングが耐えられる値より低く設定します。
軸方向変位と運転位置
軸方向変位は、ギャップ調整、ロール交換、ロールの熱膨張、ベアリングの遊びから生じます。それぞれを方向とともに書き出し、整備場の位置だけでなく、ロールの上下限位置で合計量を確認してください。
スプラインや歯は、負荷がかかった状態では自由に滑りません。滑らせるのに必要な力は、トルクが大きいほど、また潤滑が不十分だったり汚れていたりするほど大きくなるため、トルクがかかったままギャップを変えると、軸方向の力がロールベアリングや減速機に押し付けられます。ギャップ変更のたびにベアリングが発熱する場合は、ベアリングを疑う前に潤滑を確認してください。
芯出しはロールを所定の運転位置に置いた状態で行い、記録します。ギャップの全範囲で軸方向の遊びを確認し、ロールの最上位置と最下位置でガードとのすき間を確かめ、運転開始後の最初の点検結果を基準として記録してください。
部品を交換する前に証拠を読む
分解する前に組立品全体を撮影し、破損した部品は保管してください。穴径、キー溝、スプライン、シール座を測定し、実測値と推定値を分けたうえで、最初の症状が出た時刻を噛み込み、ロール交換、制動、尾端抜けと照らし合わせます。
- 歯面の片当たり摩耗:運転位置でのロールの平行度と芯出しを確認します。
- スプラインのフレッティングや固着:潤滑、ガードとの干渉、ロールベアリングによる軸方向の拘束を確認します。
- 片側ジョイントだけの十字軸ベアリング摩耗:ロールの上下限位置での作動角と位相を確認します。
- フランジボルトの緩みやシールの繰り返し損傷:噛み込み時のトルク衝撃とカップリングの支持方法を確認します。
- ストリップの押し傷:まずピンチロールとストリップの速度の整合を確認します。
モーター電流、ベアリング温度、振動、騒音は判断の手がかりであり、トルクを直接読み取れるものではありません。イベントの発生時刻や摩耗の状態と組み合わせて負荷の出どころを判断し、カップリングを疑う前にスタンド、減速機、ロールベアリングを確認してください。
証拠から既設の設計そのものが限界だとわかった場合は、図面、または旧品の写真と実測寸法をもとに特注交換用カップリングを製作できます。穴径、キー溝、材質、熱処理、動バランスは、実際の使用条件に照らして確認します。
図面検討に必要な資料
新規設計が必要な場合も、既設の取合いに合わせた特注交換用カップリングが必要な場合も、資料がそろっているほど検討は早く進みます。次の項目をお送りいただき、推定値のものはその旨を明記してください。
- ピンチロールの位置、ロール径、板材のサイズ範囲、逆転と制動を含む運転サイクル
- モーター出力、減速比、回転速度、記録済みのトルクイベント
- ロール上昇量、ギャップ範囲、ロール交換時の移動量、軸端間距離
- 軸とフランジの図面、ガードのスペース、写真、使用環境、整備履歴、数量
ホブ切り、歯車形削り、旋削、マシニングセンタ加工、高周波焼入れはすべて自社工場で行っています。代表的な材質はS45C相当、SCM440相当、または浸炭用鋼の20CrMnTiと20CrNi4Aで、熱処理は調質(焼入れ焼戻し)、高周波焼入れ、窒化、浸炭焼入れ、浸炭窒化に対応します。
ミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録、超音波探傷検査成績書をご用意できます。標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、特注品や大型品は図面検討後に納期を確定します。いずれも通常の使用条件で12か月保証です。
FAQ
クラウニングギヤカップリングで、詰まり発生時にピンチロールの駆動系を保護できますか?
できません。クラウニングギヤカップリングもユニバーサルジョイントカップリングも過負荷保護装置ではなく、どちらにもスリップトルク/作動トルクはありません。コブル(ミスロール)や尾端の詰まりでロールが拘束されるおそれがある場合は、別途トルク保護装置を設け、その装置のスリップトルク/作動トルクをカップリングが余裕をもって伝えられることを確認してください。
現物どおりの交換をやめるべきなのはどんなときですか?
旧品が実測した穴径、キー溝、ロールの動き、回転速度、保護の要件と合わなくなったとき、または同じ故障が繰り返し起きているときです。寸法をそのまま写して作り直せば、原因もそのまま写すことになります。
使用係数を上げれば、歯面やスプラインの摩耗の繰り返しは解決しますか?
たいていは解決しません。歯面やスプラインの摩耗は、トルクの大きさそのものよりも、芯ずれ、汚染、潤滑不良が原因であることが多いため、大きなカップリングにしても、しばらくして同じように壊れるか、損傷が減速機に移るだけになりがちです。
ピンチロール用カップリングが駆動系のほかの部品より早く摩耗する場合や、元の部品が入手できなくなった場合は、図面、または旧品の写真と実測寸法をお送りください。図面検討では、トルクの伝達経路、変位の限界、未確定の項目を明示します。図面を送って見積もりを依頼する
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。