
技術記事
カップリングの許容回転数と危険速度のスクリーニング:高速産業用駆動装置の検証と選定方法
高速産業用駆動装置において、モーター銘板の回転数とカタログ上のカップリング許容回転数を照合するだけでは、設計検証の第一歩にすぎません。高速ブロワ、遠心ポンプ、圧縮機、試験装置などでは、伝達される運転トルクが定格トルクを大きく下回っていても、振動の発生や部品の早期疲労損傷が起こることがあります。その主な原因は、トルク過負荷ではなく、外周速度の限界、長尺スペーサーの曲げ共振、あるいは動バランス状態の見落としにあります。
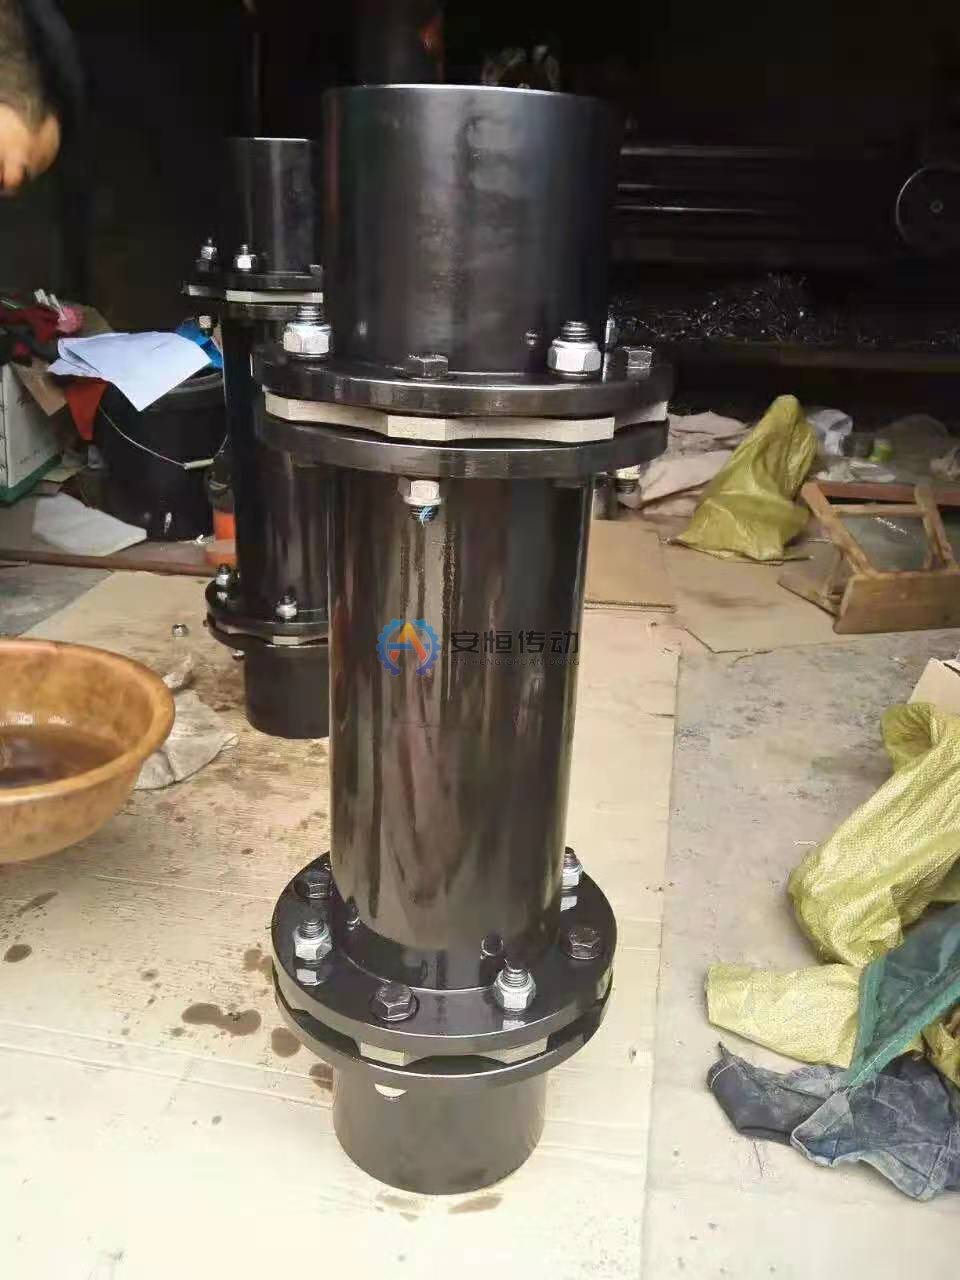
カタログの許容回転数はどのように決まるのか、なぜ超過してはいけないのか
カタログに記載される許容回転数は、最大外径部における外周速度、ハブおよびスペーサー材料の機械的強度、そして基準となるバランス状態という3つの物理的制約から導き出されています。回転数が上昇すると遠心力は回転数の2乗に比例して増大し、フランジや締結ボルト、外筒スリーブに大きな周方向引張応力を生じさせます。
標準的な炭素鋼ハブであるS45C相当や、合金鋼のSCM440相当には、遠心力とねじり応力が複合した際の明確な降伏強度の限界があります。カタログの許容回転数は標準的な軸穴寸法と対称キー溝、規定の組立状態を前提としているため、大径の軸穴加工や未補正のキー溝偏心があると実際の安全余裕は低下します。
許容回転数を超えて運転すると、フランジの変形、ボルトの緩み、潤滑式カップリングにおけるグリース・潤滑油の飛散、さらにはたわみ要素の急激な疲労亀裂を招きます。トリップ試験やプロセス変動による短時間の過回転であっても、回転数上限を超えれば薄肉部品に永久変形が生じる恐れがあります。
危険速度とは何か、どのような場合に専用検証が必要か
許容回転数が材料強度と遠心応力の限界であるのに対し、危険速度は構造力学上の曲げ共振現象です。回転軸やカップリングのスペーサーには、質量分布、中空パイプの外径・内径、材料剛性、および軸受支持スパンによって決まる固有の横曲げ振動数が存在します。
運転回転数がこの固有曲げ振動数に近づくと、わずかな残留アンバランスが激しい横たわみを励起し、スペーサーパイプが縄跳びのように大きく振れ回る現象(ホワール)を引き起こします。トルク過負荷による破損とは異なり、この曲げ共振は起動時の昇速や停止時の惰性回転で共振域を通過する際、わずか数秒で急激に増幅することがあります。
軸端間距離(DBSE)が長い場合、運転回転数が高い場合、または細長い中空スペーサーパイプを使用する場合には、必ず専用の危険速度検証を行う必要があります。スパンやミスアライメント条件がポンプ・ファン駆動系に与える影響については、ポンプ・ファン用ダイヤフラムカップリング選定ガイドや復水ポンプ用ダイヤフラムカップリングスペーサー交換の確認ポイントもあわせてご参照ください。
運転回転数と危険速度のスクリーニング方法
スクリーニングの基本原則は明快です。過速度トリップ試験の回転数を含む連続運転回転数範囲と、カップリング組立体の1次横曲げ危険速度との間に、十分な離隔マージンを確保することです。ローター剛性や軸受ハウジングの支持剛性、カップリングのオーバーハング質量は装置ごとに異なるため、あらゆる機械に共通する一律のパーセンテージ基準に頼るべきではありません。
回転機械の運転領域は、1次曲げ危険速度よりも十分に低い領域で運転する「亜臨界運転(サブクリティカル)」と、1次危険速度を素早く通過して1次と2次の間で運転する「超臨界運転(スーパークリティカル)」に大別されます。産業用ポンプ、ファン、ブロワの大多数は、加減速中に共振帯付近へ留まるリスクを避けるため亜臨界運転で設計されます。
事前のスクリーニングで1次危険速度が運転回転数帯に近すぎることが判明した場合は、運転方法ではなく機械構造で解決します。具体的には、スペーサーパイプの外径を大きくする、質量を過度に増やさず曲げ剛性を高めるために大径薄肉パイプへ変更する、あるいは軸受間の非支持スパンを短縮するといった対策により、固有振動数を運転回転数から高い側へ引き離します。
動バランス:高速カップリングに必要な理由とバランス等級の考え方
運転回転数が許容回転数および危険速度を十分に下回っていても、残留アンバランスによる遠心加振力は回転数の2乗に比例して発生します。低速機では問題にならない通常の機械加工公差やキー溝の非対称性であっても、高速回転域ではそのまま装置側の軸受やメカニカルシールを損傷させる継続的な振動源となります。
動バランス調整では、1面または2面の修正面において微量の材料削除または付加を行い、残留アンバランスを指定されたバランス等級の範囲内に収めます。概念として、バランス等級が厳格になるほど、運転回転数におけるローター単位質量あたりの許容残留アンバランス量が小さく抑えられ、接続機器の軸受にかかる振動荷重を許容範囲内に維持できます。
ただし、ハブとスペーサーを位相マークなしで組み立てたり、モーター軸とカップリングハブの間で半キー・全キーの基準が不一致だったりすると、部品単体のバランスだけでは組立後に振動が発生します。高速用途のご注文では、組立て状態での動バランスを実施し、試運転前の品質検証記録として動バランス検査成績書を製品に同梱して提出することが可能です。
高速用途での選定基準:ダイヤフラムカップリングとクラウンドギヤカップリング
高速駆動においてダイヤフラムカップリングとクラウンドギヤカップリングのどちらを選定するかは、潤滑条件、軸方向変位量、および保守点検の容易さによって決まります。いずれも適切な動バランスを施せば高速回転に対応可能ですが、構造と運転上の特性は大きく異なります。
- ダイヤフラムカップリング(JMII・JMIIJ・DJM・SJM・JZMシリーズなど): ステンレス製のたわみディスクパックを介してバックラッシゼロでトルクを伝達し、金属同士の摺動部を持ちません。潤滑が一切不要なため、高い外周速度でもグリースや潤滑油が遠心分離する心配がなく、剛性の予測性と低いオーバーハングモーメントが求められる高速ブロワ、遠心ポンプ、精密駆動装置に最適です。
- クラウンドギヤカップリング: 外歯ハブのクラウニング歯車と内歯スリーブの噛み合いにより、コンパクトな外径で高いトルク密度を発揮します。高速用途で使用する場合は、強い遠心力によるグリースの基油と増ちょう剤の分離を防ぐため確実な連続潤滑管理が必要であり、歯面の摩耗が進むとバックラッシの増大やバランス変化を引き起こす点に注意が必要です。
既存の高速設備において、非標準の軸端形状や旧式の輸入フランジ寸法、あるいは標準カタログ表に当てはまらない特殊な軸端間距離(DBSE)が求められる場合には、特注交換用カップリングとして実測寸法に合わせた設計製作を行い、材質やバランス等級を高速仕様へ最適化することができます。
高速カップリング検証チェックリスト
製作図面を最終確定する前に、設備技術部門とカップリングメーカーの間で以下の項目を整理・確認してください。
| チェック項目 | 重要である理由 | 提供すべきデータ |
|---|---|---|
| 運転回転数と過速度範囲 | 通常運転およびトリップ試験時に外周速度と材料強度の限界を超えないことを確認するため | 定格運転回転数、可変速の最小・最大回転数、過速度試験回転数 |
| 軸端間距離(DBSE) | スペーサーパイプ長さを決定し、横曲げ危険速度を直接左右するため | 実測の軸端間距離、フランジ間距離、熱膨張による軸方向変位量 |
| 軸穴およびキー溝形状 | ハブ肉厚、周方向引張耐力、およびキー溝起因のアンバランスに影響するため | 軸径とはめあい公差、キー溝寸法、半キーまたは全キーの基準指定 |
| 伝達動力と負荷特性 | カップリングのサイズ選定およびピークトルク・起動慣性に対する余裕度判定のため | モーター定格出力、運転トルク、ピークトルク、サービスファクター |
| 動バランスと検査書類の要否 | 軸受・シールの早期振動損傷を防ぎ、現地試運転時の品質確認要件を満たすため | 要求バランス等級、1面/2面バランスの指定、動バランス検査成績書の要否 |
見積依頼時に提示すべき必須データ
図面の再修正を防ぎ、正確な危険速度スクリーニングを行うため、初回のお問い合わせ時には次の5つの基本データをご提示ください。連続運転回転数および最高回転数、正確な軸端間距離(DBSE)、駆動側・被動側の軸径とキー溝寸法、モーター出力(または運転トルク)と負荷の種類、そして動バランス検査成績書などの検査書類が必要かどうかです。具体的な許容回転数は型式・サイズごとに異なるため、最終選定の際は各製品ページの仕様表をご参照ください。
FAQ
カップリングの回転数がカタログの許容回転数を超えるとどうなりますか?
カタログの許容回転数を超えると、ハブ、フランジ、締結ボルトに設計余裕を超える遠心応力が作用します。これにより軸穴しまりばめ部の径方向拡張による緩み、フランジボルトの弛緩、たわみダイヤフラムの急激な疲労破断、あるいはギヤカップリングの潤滑切れと歯面焼付きが生じ、激しい振動や突発的な機械破損につながります。
スペーサー軸がどのくらいの長さになると危険速度の検証が必要ですか?
危険速度はスペーサーパイプの曲げ剛性と質量の比率、および運転回転数の組み合わせによって決まるため、一律の「何ミリ以上」という固定基準はありません。非常に高い回転数では比較的短いスペーサーでも曲げ共振を起こす一方、中速域でも長スパンの細径パイプでは危険速度に近づくことがあります。高速駆動や長尺スペーサーを採用する場合は、経験則ではなく計算による検証が必要です。
高速カップリングには必ず動バランスが必要ですか?
はい、標準的な低速モーターの回転域を超える高速運転では、通常の加工公差やキー溝の非対称性によるわずかな質量偏心が大きな遠心振動力を生み出します。部品単体または組立て状態での動バランスを実施し、半キー基準と位相合わせマークを明確に管理することが、相手機械の軸受やメカニカルシールを保護するうえで不可欠です。
高速駆動の技術レビューを依頼する
滄州安恒聯軸器製造有限公司では、ホブ切り、歯車形削り、NC旋削、マシニングセンタ加工、高周波焼入れといった主要工程をすべて自社工場内で一貫実施しており、ISO 9001:2015 品質マネジメントシステム認証のもと、ご要望に応じてミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書を製品に同梱して発行いたします。高速駆動装置の許容回転数や危険速度の検証をご検討の際は、回転数、スパン、軸径、出力、動バランス検査成績書の要否を技術見積依頼フォームよりお送りください。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。