
技術記事
カップリングの定格トルクとピークトルク:安全余裕の決め方
モーターの定格出力に合わせてカップリングを選定したにもかかわらず、キーのせん断、ハブのフレッチング摩耗、弾性体の亀裂、軸穴の滑りが早期に発生することがあります。原因の多くは、定常運転時の連続トルクだけで評価し、起動時の衝撃や逆転負荷、緊急停止、突発的な噛み込みを見落としている点にあります。適切な安全余裕を確保するには、連続して作用する負荷と、一瞬だけ発生する過渡的な衝撃負荷を切り分けて考える必要があります。
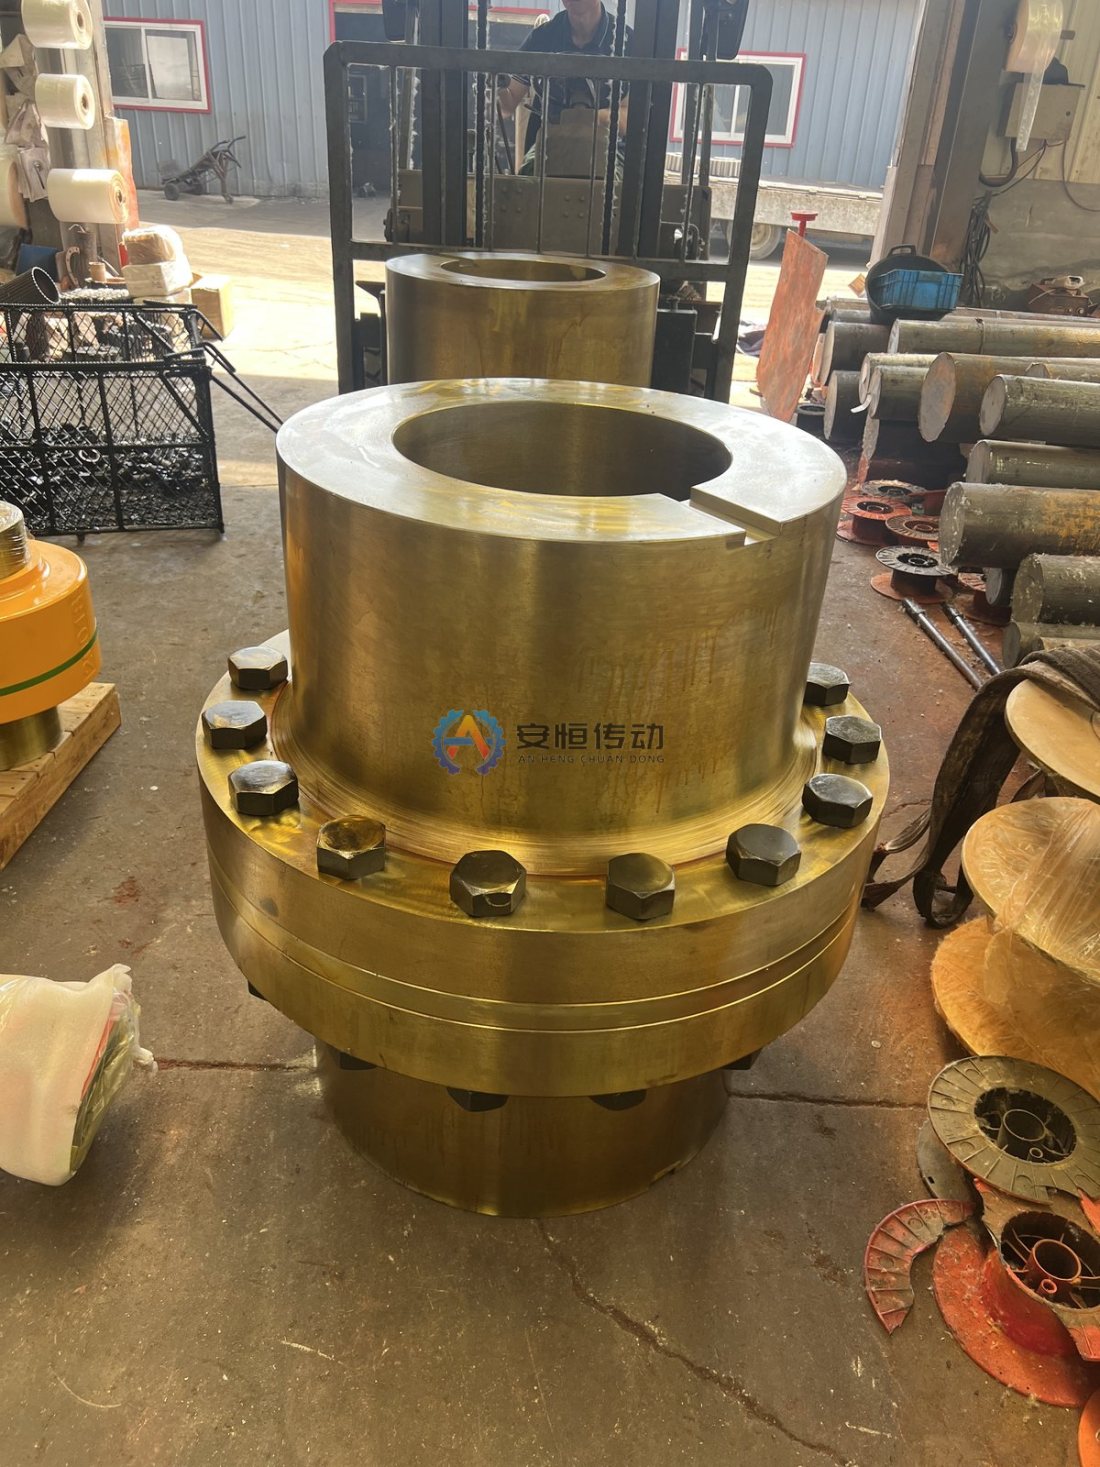
カタログに記載される定格トルク・最大トルク・ピークトルクの違い
メーカーの寸法表には通常 2 つのトルク欄が記載されており、さらに機械側から発生する 3 つ目の数値が存在します。これらを混同すると、容量不足や過剰設計につながります。
- 定格トルク(寸法表では定格トルク Tn と表記されることが一般的です)は、通常の連続運転中に弾性体の過熱や異常摩耗、金属たわみ要素の疲労を起こさずに伝達できる連続許容トルクです。
- 最大トルク(カタログによっては瞬時最大トルクや許容ピークトルクとも表記されます)は、起動や制動といった通常の過渡状態で、永久変形やボルトの滑り、キー溝の圧壊を起こさずにカップリング構造が耐えられる短時間の上限値です。
- ピークトルクは、起動、正逆転、緊急制動、噛み込み時に駆動系で実際に発生する瞬時的なトルクスパイクを指します。これはカタログ値ではなくモーターと機械側の物理挙動から生じる実負荷であり、カップリングの最大トルク容量と比較すべき対象です。
数値を転記する際は必ず単位欄を確認してください。中小型の産業機械では N·m が使われる一方、製鉄・圧延設備、鉱山機械、クレーンなどの大型駆動では kN·m(1 kN·m = 1,000 N·m)で表記されることが多くあります。
出力と回転数から運転トルクを計算する方法
安全余裕を掛ける前に、まずカップリング軸位置での基準となる運転トルクを算出します。伝達動力と回転数が分かっている場合、メートル法では T = 9550 × P ÷ n の式を使用します。ここで T は運転トルク(単位 N·m)、P は伝達動力(単位 kW)、n は回転数(単位 r/min)です。
あくまで計算手順を示すための例示数値として、出力 45 kW、回転数 1,480 r/min のモーター直結高速軸にカップリングを取り付ける場合を考えます。この例示数値を式に代入すると T = 9550 × 45 ÷ 1480 となり、モーター側の定常運転トルクは約 290 N·m と求められます。
減速機を介した低速軸側にカップリングを配置する場合は、モーター回転数をそのまま代入してはいけません。減速機の出力軸回転数と伝達効率を用いて計算するか、高速側の運転トルクに減速比と機械効率を掛けて、低速側で増大した実際のトルクを算出してください。
サービスファクターの選び方:負荷・起動方式・頻度からの判断
運転トルクが求まったら、日常的な運転条件の厳しさを織り込むためにサービスファクターを掛けます。単一の係数表を機械的に当てはめるのではなく、次の 3 つの条件を組み合わせて判断します。
- 負荷の性質: 遠心ファンや均一供給のベルトコンベヤのような平滑な定常負荷では小さめの余裕で足りますが、ミキサーや往復ポンプなどの中程度衝撃負荷ではより大きな余裕が必要になり、破砕機、シュレッダー、圧延設備、アンコイラーといった重衝撃負荷ではさらに十分な動的余裕を見込む必要があります。
- 起動および制御方式: インバータやソフトスタータを用いる場合はトルクが滑らかに立ち上がるため動的増幅が抑えられます。一方、直入起動、機械クラッチの急接続、頻繁な正逆転運転では、切り替わるたびに急峻なトルクステップがカップリングに加わります。
- 1 時間あたりの起動回数と稼働時間: 1 シフトに 1 回だけ起動する設備と、1 時間に何十回も加減速を繰り返すフィーダーやシャーラインとでは、累積する疲労サイクル数が大きく異なります。
運転トルクに選定したサービスファクターを掛けた値が設計上の必要トルクとなり、これをカップリングの定格トルクと比較します。すでに余裕を見込んだモーター容量や実測したピークトルクに対して、さらにサービスファクターを二重に掛けないでください。余裕が重複すると過大なサイズになり、軸受への反力増大を招きます。
ピークトルクの発生源と推定・計測の考え方
サービスファクターは通常の運転変動を補うものであり、異常時の過渡現象では運転トルクの数倍に達するピークトルクが発生します。主な発生源は、負荷がかかった状態で静止摩擦を打ち破る際の起動トルク(ブレークアウェイトルク)、破砕機やコンベヤでの噛み込み・拘束、メカニカルブレーキの緊急制動、圧延や位置決め駆動での急激な正逆転、大型モーター投入時の短絡トルク衝撃です。
トルク計が常設されていない現場では、モーターの拘束トルクや停動トルク特性、ブレーキの制動トルク仕様に加え、駆動側と負荷側の慣性モーメントおよび加減速時間からピークトルクを推定します。稼働中の設備では、モーター電流波形、インバータのトルクモニタ値、振動の急増、起動・停止時の異音も発生タイミングを絞る手がかりになりますが、電流や振動は間接的な判断材料であるため、慣性計算や分解点検の結果と組み合わせて評価する必要があります。
ピークトルクがカップリング容量を超える場合:過負荷保護の追加
まれに起きる噛み込み事故に耐えさせるためだけに標準のたわみ軸継手やギヤカップリングを大型化していくと、カップリングの強度が減速機軸やキー、被動機側の工具を上回ってしまいます。その状態で急停止が起きると、衝撃がより高価なギアボックスやモーター軸の破損につながります。
噛み込みやプロセス過負荷によるピークトルクが機械側の許容限界を超える場合は、単なる動力伝達ではなく過負荷保護機構の採用が必要です。フィーダー、アンコイラー、シャーラインなど過負荷に敏感な駆動系には、通常時は定格トルクを確実に伝達し、設定値を超えると遮断または制限を行う安全カップリングが適しています。フライングシャーや切断ラインのように再現性の高い正確な作動点が求められる用途では、設定したスリップトルクまたは作動トルクで過負荷を遮断するトルクリミッターカップリングが下流の歯車損傷を防ぎます。遮断方式や復帰方式の違いについては、安全カップリングとトルクリミッターの違いおよび安全カップリングの作動と復帰方式の比較も参照してください。
| 運転条件 | 主なピークトルクの発生源 | 選定時の対処方法 |
|---|---|---|
| ソフトスタート付きの平滑連続運転 | 運転トルクをわずかに上回る緩やかな加速負荷 | 運転トルクに小さめのサービスファクターを掛け、定格トルク内に収める |
| 頻繁な起動・停止または正逆転運転 | 繰り返される起動トルク(ブレークアウェイトルク)と慣性反転衝撃 | 1 時間あたりの頻度に応じて余裕を増やし、最大トルクと軸穴・キー溝の嵌合を確認する |
| 機械的上限が明確な重衝撃負荷 | 通常の加工工程で生じる周期的な衝撃パルス | 大きめのサービスファクターを採用し、ピークトルクが最大トルク未満であることを確認する |
| 噛み込み・衝突リスクのある設備 | 急激な拘束、異物噛み込み、緊急ブレーキ作動 | サイズアップだけで対応せず、駆動系の降伏限界以下に設定した安全カップリングまたはトルクリミッターカップリングを選定する |
見積依頼時にご提示いただきたい技術データ
定格トルクの選定と過負荷作動トルクの設定を正確に行うため、モーター出力だけでなく以下の運転条件と取り合い寸法をお知らせください。
- 動力と回転数: モーター出力(kW)、モーター回転数(r/min)、減速機の減速比、カップリング軸の回転数。
- 負荷と過渡条件: 通常の運転トルク、想定されるピークトルクまたは噛み込み条件、起動方式、1 時間あたりの起動回数、正逆転の有無、ブレーキの設置位置。
- 軸端および取付インターフェース: 駆動側・従動側の軸径、キー溝寸法、はめあい指定、軸端間距離(DBSE)、許容すべきラジアルミスアライメント、角度ミスアライメント、軸方向変位。
- 使用環境と検査書類: 周囲温度、粉塵や湿気・腐食の有無、材質および熱処理の指定、動バランス等級、必要な検査成績書の種類。
FAQ
サービスファクターを大きく取りすぎるとどのようなデメリットがありますか?
サービスファクターを過大に設定すると、必要以上に外径が大きく重いカップリングを選ぶことになります。その結果、軸系の慣性モーメントが増加し、ミスアライメント時にモーターや減速機の軸受へ過大なラジアル反力が作用するほか、ねじり緩衝性が低下し、突発的な噛み込み時に機械的な安全ヒューズとして機能しなくなります。
モーターの起動トルクは選定計算に含めるべきですか?
はい、特に直入起動モーター、慣性の大きいファンやミル、負荷がかかったまま起動する設備では必ず確認が必要です。起動トルク(ブレークアウェイトルク)および加速トルクがカップリングの最大トルクを下回っているかを確認し、過負荷保護装置を併用する場合は通常起動時に誤作動しないよう作動トルクやスリップトルクを十分に高く設定してください。
カップリングのトルク選定で十分な安全余裕があると言える基準は何ですか?
運転トルクに適切なサービスファクターを掛けた値がカップリングの定格トルク以下であること、そして想定される最大の過渡ピークトルクがカップリングの最大トルク(過負荷保護付きの場合は設定した作動トルクまたはスリップトルク)を下回っていることの 2 点を同時に満たす必要があります。トルク確認後は、許容回転数、軸穴とキー溝の強度、ミスアライメント許容量も必ず照合してください。
滄州安恒聯軸器製造有限公司は河北省滄州市の 6,000 平方メートル超の工場にて、ISO 9001:2015 品質マネジメントシステム認証のもと 17 種類のカップリングを自社一貫生産しており、図面や旧品寸法に基づく特注製作、S45C相当・SCM440相当などの材質選定、高周波焼入れ、およびミルシート(材料証明書)・寸法検査成績書・動バランス検査成績書・熱処理記録・超音波探傷検査成績書の発行に対応しています。運転条件や軸端図面、旧品写真を技術見積依頼フォームよりお送りいただければ、営業日 24 時間以内に技術担当が選定と見積をご返信します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。