
技術記事
安全カップリングの作動原理:遮断と復帰方式の比較
破砕機の破砕室に異物が噛み込んだとき、フィーダの投入口で材料がブリッジ詰まりを起こしたとき、あるいは圧延スタンドでミスロールによる噛み込みが発生したとき、被動軸は1回転にも満たないわずかな時間で急停止しますが、モーターのローターやフライホイールは慣性で回転し続けます。駆動系に機械式の過負荷保護装置が組み込まれていない場合、蓄積された運動エネルギーは歯車の歯面、キー溝、軸受部に直接集中します。安全カップリングまたはトルクリミッターカップリングを組み込むことで、設定したしきい値で伝達トルクを遮断または制限し、高価な主要部品が破損する前に駆動系を保護します。
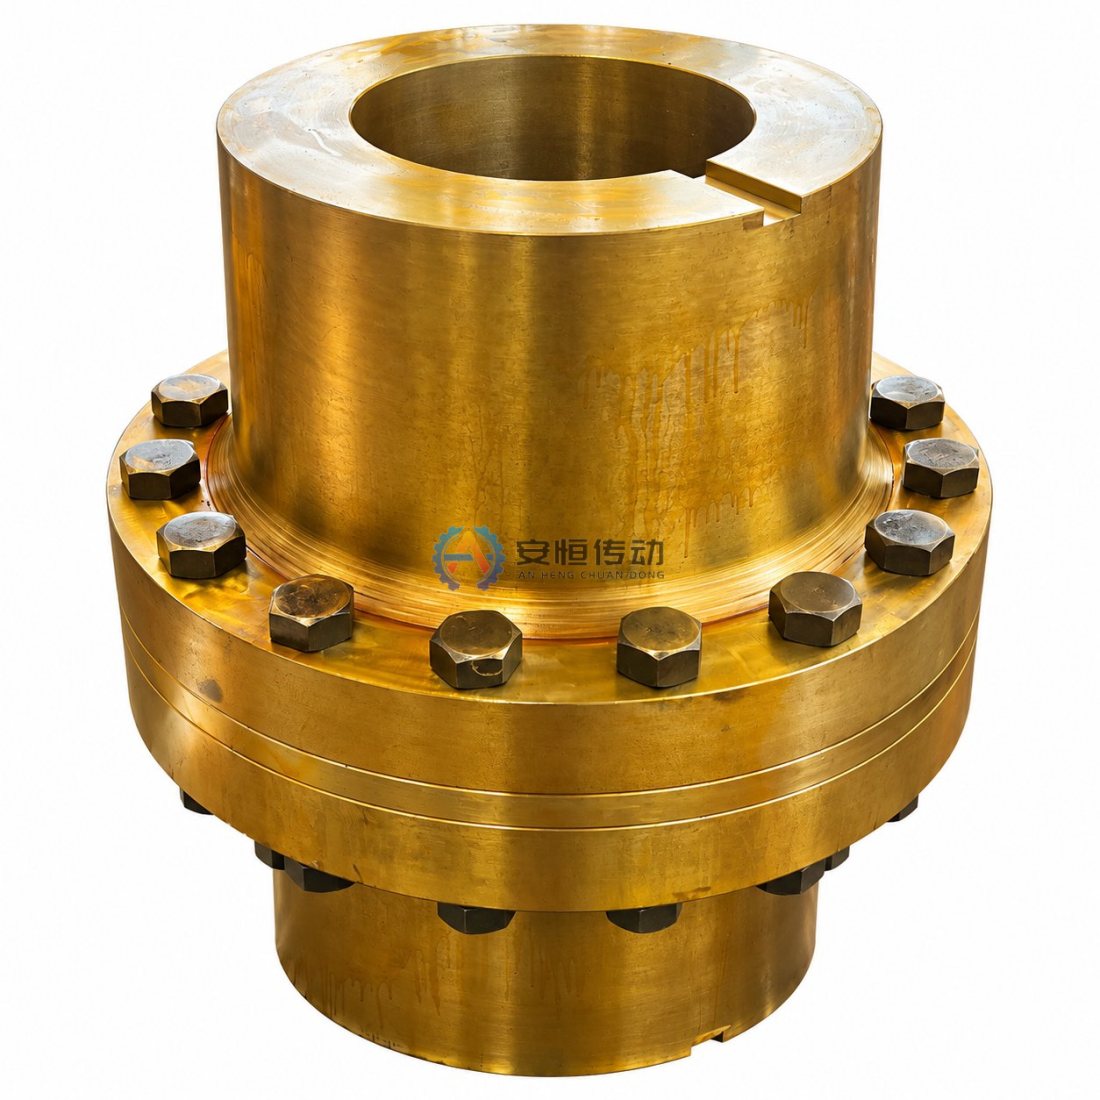
産業用駆動系における安全カップリングの役割
過負荷保護カップリングは、駆動側(一般に電動機と減速機)と被動機械の間に設置されます。通常の運転トルクの範囲内では、標準的な軸継手と同様に安定した動力伝達を行います。被動軸側の負荷抵抗が上昇してあらかじめ設定された作動トルクまたはスリップトルクに達すると、内蔵された保護機構が即座に作動し、電動機と減速機を衝撃荷重から切り離します。
重工業機械では、内部構造によって過負荷時の保護動作は主に2つの形式に分かれます。シャーピン式の安全カップリングは、精密加工されたシャーピンを破断させることで駆動側と被動側を完全に機械的遮断するのに対し、摩擦式のトルクリミッターカップリングはハブ同士の噛み合いを保ったまま設定トルクで制御された回転スリップを発生させます。軽負荷や特殊用途向けにはボールディテント式や磁気式の過負荷カップリングも存在しますが、重荷重の産業用駆動系ではシャーピン式と摩擦スリップ式が主流です。
シャーピン式安全カップリングの作動原理
シャーピン式では、駆動側ハブと被動側フランジが、軸方向または半径方向に配置された1本または複数本の交換可能な鋼製シャーピンによって連結されています。各ピンには最も弱いせん断断面を規定するための精密な円周切り欠き溝が加工されています。通常の運転トルクではピンは降伏せずにせん断力を伝達しますが、噛み込みによってトルクが設定された作動トルクに達すると、ピンが溝部できれいに破断し、駆動側を停止した機械から切り離して電動機を自由に惰性回転させます。
作動トルクは、ピン材料のせん断強さ、切り欠き溝の谷径、有効ピン本数、およびピンが配置されるピッチ円半径という4つの物理要素によって決まります。過負荷時にピンが曲がったり潰れたりせず確実にせん断されるよう、両側カップリングのピン穴には高硬度の耐摩耗ブッシュが圧入されています。耐摩耗ブッシュがないと、破断のたびに母材フランジのピン穴が楕円状やラッパ状に広がり、摩擦と隙間が増大して次のピンが予定通りのトルクで破断しなくなります。
シャーピン破断後の復帰は、作業員による手動手順となります。保全担当者は駆動装置を停止して電源をロックアウトし、機械的な詰まりを除去したうえで、駆動側と被動側のフランジ穴位置を合わせ、破断したピン片を抜き取って新しい規定ピンを取り付けます。通常運転中にピンが繰り返し破断する場合、ピン自体の不良であることはまれであり、未解消のプロセス詰まり、ピンブッシュの摩耗、過大なミスアライメント、または作動トルクが通常の起動トルク(ブレークアウェイトルク)に近すぎる設定になっていることを示しています。大型破砕機におけるピン交換と選定の実務については、単ロール破砕機用安全カップリングのシャーピン交換ガイドもご参照ください。
摩擦式トルクリミッターカップリングの作動原理
摩擦式のトルクリミッターカップリングは、使い捨ての金属部品ではなく乾式の静摩擦力によって動力を伝達します。1枚または2枚の耐摩耗摩擦ライニングが、精密加工された鋼製プレッシャープレートとセンターハブ(またはスプロケット)の間に挟まれ、皿ばね(または高強度コイルばね)によって軸方向に押し付けられています。被動側負荷が設定されたスリップトルクを下回っている間は、摩擦面同士が相対移動なく一体となって回転します。
スリップトルクの調整は、皿ばねの軸方向締付け力を変えることで行い、通常は調整ナットまたは円周上に配置された締付けボルトで行います。瞬間的な過負荷や詰まりによってトルクが摩擦しきい値を超えると、プレッシャープレートが摩擦ライニング上を滑らかにスリップし、電動機が回転を続ける間も伝達トルクを設定上限値に制限します。詰まりが解消されて負荷がスリップトルク以下に下がると、静摩擦力によって人手を介さず自動的に復帰するため、ピン交換に伴う停止時間を省けます。
一方で、自動復帰には発熱と摩耗という重要なトレードオフが伴います。長時間のスリップが続くと、電動機の動力が摩擦界面で直接摩擦熱に変換されます。過度の温度上昇は摩擦面のグレーズ化(炭化・硬化)を引き起こして摩擦係数を低下させ、ライニングの摩耗を早めるため、ばねの予圧を再調整するかライニングを交換するまで実際のスリップトルクが徐々に低下します。高速回転機や無人運転設備では、数秒以上スリップが続いた際に電動機を停止させるため、近接式回転速度センサーと組み合わせて使用するのが一般的です。
シャーピン式と摩擦式トルクリミッターの比較
完全な機械的遮断と制御されたスリップのどちらを選ぶかは、軽微な過負荷の発生頻度、駆動系が持つ慣性エネルギーの大きさ、および手動復帰による停止時間を工程上許容できるかによって決まります。両構造の実務上の違いを以下の表にまとめます。
| 比較項目 | シャーピン式安全カップリング | 摩擦式トルクリミッターカップリング |
|---|---|---|
| 作動方式 | 規定シャーピンをせん断し、駆動側と被動側を完全に機械的遮断 | 設定スリップトルクで制御された回転スリップを生じ、機械的連結を維持 |
| 復帰方式 | 停止・詰まり除去・穴位置合わせのうえ、手動で新しいシャーピンに交換 | 負荷がスリップトルク以下に下がると自動的に動力伝達へ復帰 |
| 作動/スリップトルクの再現性 | 切り欠き溝の加工精度と耐摩耗ブッシュが維持されていれば高い再現性 | 乾燥状態では良好だが、ライニング摩耗・発熱・油分付着の影響を受ける |
| 日常メンテナンス | 通常運転中はほぼ不要。同一仕様の予備シャーピンの常備が必要 | 摩擦ライニングの残厚、熱による表面硬化、ばね予圧の定期点検が必要 |
| 適した設備 | 大型破砕機、圧延機主駆動など慣性が大きく重大な噛み込みリスクがある設備 | コンベヤ、フィーダ、フライングシャー、切断ラインなど短時間の負荷変動が多い設備 |
保護動作の違いが駆動系選定と停止コストに与える影響については、安全カップリングとトルクリミッターの比較ガイドもご覧ください。
作動トルクとスリップトルクの決め方
過負荷しきい値を正しく設定するには、電動機の定格出力に一律の割合を掛けるのではなく、カップリング設置軸における実際のトルクプロファイルを把握する必要があります。まず通常運転の上限を明確にします。連続的な運転トルク、静止慣性を加速するために必要な起動トルク(ブレークアウェイトルク)、および通常の材料供給変動時に生じるピークトルクを算出または測定し、作動トルクやスリップトルクをその最大通常運転範囲より安全に高く設定して、日常的な起動時の誤作動を防ぎます。
次に、カップリングの前後にある保護対象部品の中で最も強度の低い箇所(減速機の最終段歯車、中間軸、キー結合部など)の許容トルクを確認します。作動トルクまたはスリップトルクはその構造限界より低く設定し、上下両側に明確な安全余裕を確保することで、軸の永久変形や歯車の折損が起きる前に確実に作動させます。
過去の過負荷事象を検証する際には、電動機の相電流スパイク、軸受ハウジングの温度上昇、振動、異音などが有力な判断の手がかりになります。ただし、電流値や温度上昇は電動機効率や回転慣性の影響を受けるため、軸トルクの直接測定値として扱うのではなく、機械的な駆動計算と組み合わせて総合的に判断する必要があります。
重荷重設備における各構造の適用原理
産業機械ごとに過負荷の現れ方が大きく異なるため、完全遮断と制御スリップのどちらが適しているかが変わります。
- 破砕機および大型シュレッダー:破砕不能な異物金属や過大な原石が噛み込むとローターが急停止し、巨大なローターとフライホイールの慣性エネルギーが一気に解放されるため、完全に動力を切り離して減速機破損を防ぐシャーピン式の安全カップリングが適しています。
- 圧延設備およびフライングシャー:圧延機の主スタンドでは深刻なミスロール過負荷に備えて大容量シャーピン式が選ばれる一方、フライングシャーや連続切断ラインでは一定のしきい値で滑らかにスリップし切断サイクル間で素早く復帰できるトルクリミッターカップリングが有効です。
- コンベヤおよび大型フィーダ:ホッパーのブリッジ詰まりやベルトの負荷変動による短時間の繰り返し過負荷には自動復帰する摩擦式が稼働維持に有利であり、高出力の幹線コンベヤではベルト破断やプーリ固着による重大損傷を防ぐためシャーピン式が採用されます。
- クレーン旋回駆動装置および位置決め機構:風荷重、急制動、旋回時の接触などによって正逆の衝撃トルクが発生する用途では、摩擦スリップによって歯車への衝撃を和らげつつ、荷重との機械的連結を失わない構造が機能します。
選定およびお見積もりに必要な技術データ
正確なサイズ選定とトルク設定には、電動機出力だけでなく駆動系の幾何寸法と負荷条件の確認が不可欠です。選定や軸穴加工を進める前に、以下の技術情報をご準備ください。
- 駆動電動機の定格出力および減速機の総減速比
- カップリング軸における通常運転回転数および最高回転数
- 連続的な運転トルク、起動トルク(ブレークアウェイトルク)、および想定ピークトルク
- ご希望の作動トルクまたはスリップトルク、ならびに最も弱い保護対象部品の許容トルク
- ご希望の復帰方式(手動でのシャーピン交換または過負荷解消後の自動スリップ復帰)および回転速度センサーの有無
- 駆動側・被動側の軸径、はめあい公差、およびキー溝寸法
- 軸端間距離(DBSE)、許容最大外径、安全カバーとのクリアランスを含む取付スペース条件
FAQ
安全カップリングとトルクリミッターカップリングの違いは何ですか?
シャーピン式の安全カップリングは、トルクが作動トルクに達すると規定のシャーピンが破断して駆動軸と被動軸を物理的に切り離し、再稼働には機械の停止とピン交換が必要になります。摩擦式のトルクリミッターカップリングは、皿ばねの押付け力のもとでスリップトルクに達すると摩擦面がスリップし、連結を保ったまま伝達荷重を制限して過負荷解消後に自動復帰します。
破断したシャーピンを太いピンや高強度のボルトに交換してもよいですか?
いいえ、絶対におやめください。太いピン、高張力ボルト、あるいは切り欠き溝のない丸棒を取り付けると作動トルクが減速機・軸・キーの構造限界を超えてしまい、過負荷保護機能が失われて重大な機械破損につながります。必ず指定材質と切り欠き溝寸法で加工された純正仕様のシャーピンに交換し、頻繁に破断する場合は耐摩耗ブッシュの摩耗や設備側の詰まり要因を点検してください。
作動トルクやスリップトルクはどの程度に設定すべきですか?
作動トルクまたはスリップトルクは、起動トルク(ブレークアウェイトルク)や通常の過渡的ピークトルクを含む「通常運転時の最大トルク」よりも高く、かつ駆動系で最も弱い保護対象部品の「許容最大トルク」よりも低い範囲に設定し、誤作動と機械破損の双方を防ぐため上下両側に適切な安全余裕を持たせてください。
滄州安恒聯軸器製造有限公司は、S45C相当およびSCM440相当の鋼材を用い、社内でのホブ切り、ギヤシェーピング、CNC旋削、マシニングセンタ加工、高周波焼入れ設備と ISO 9001:2015 品質マネジメントシステム認証取得の工程のもとでシャーピン式安全カップリングと摩擦式トルクリミッターカップリングを製造しており、ミルシート(材料証明書)、寸法検査成績書、動バランス検査成績書、熱処理記録、超音波探傷検査成績書のご提出にも対応しています。トルク・回転数・軸寸法をお知らせいただければ適合設計をご提案いたしますので、図面を送って見積もりを依頼する。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。