技術記事
焼結機シングルロールクラッシャの安全カップリング:過負荷保護を失わずにシャーピンを手配する方法
焼結機のシングルロールクラッシャでは、安全カップリングのシャーピンは消耗品であり、頻繁に折れるようになると、手元にあるもので済ませたくなります。市販のボルトや丸棒から削り出したピンでもクラッシャは動き続けますが、たいていはカップリングが本来担っていた保護も失われます。ここでは、シャーピンの作動トルクを決めるもの、ピン交換のたびに点検すべきこと、適切なピンの手配方法、カップリング全体を交換すべきタイミングを説明します。
シングルロールクラッシャで安全カップリングが守っているもの
このクラッシャは焼結機から出たばかりの高温の焼結ケーキを、歯付きロールとグレートバーの間で砕くため、大塊や折れたグレート部品などの異物で頻繁にかみ込みます。かみ込みのたびに運転トルクをはるかに超えるピークトルクが発生し、作動装置がなければ、そのトルクは減速機、ロール軸、ロールの歯に直接入ります。
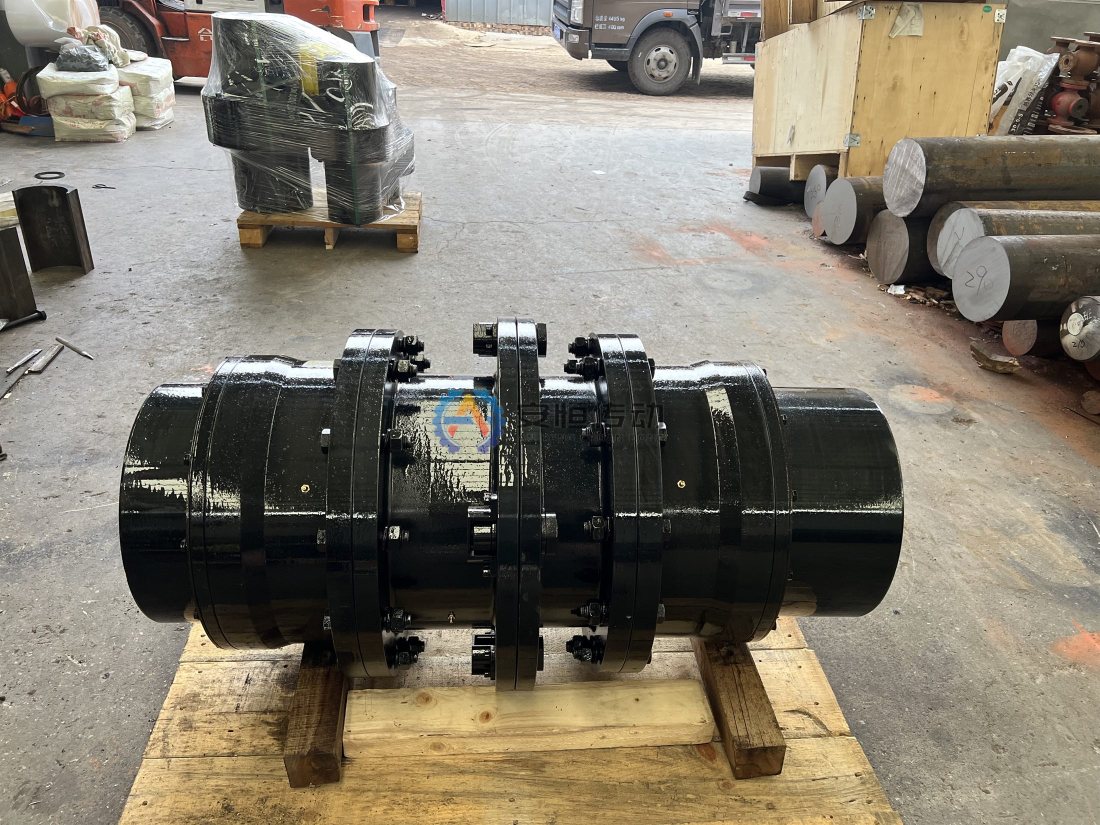
シャーピン式の安全カップリングは減速機とロール軸の間に入り、二つの半体を焼入れブシュに挿したシャーピンでつないでいます。トルクが作動トルクに達するとピンは半体同士の合わせ面でせん断され、駆動が切り離されます。その後、モータが止まるまで二つの半体は相対回転します。作動と復帰の方式の違いについては、当社の安全カップリングの作動原理をご覧ください。
ボルトや自作ピンがシャーピンにならない理由
シャーピンの作動トルクは、材質と熱処理、せん断断面の直径、その断面と半体の合わせ面との位置関係、ピンのピッチ円、ピンの本数で決まります。純正ピンには通常、合わせ面の位置にちょうど溝や細くした部分が設けてあり、予測できるトルクできれいに折れるようになっています。
市販のボルトにはこうした管理が何もありません。強度は強度区分しだいで元のピンと合っているとは限らず、せん断面が円筒部やねじ部にかかることもあります。さらに締め付けると、半体間の締付け摩擦が、元のピンが負担する必要のなかったトルクを上乗せします。その結果、作動トルクが元の設定をはるかに上回るか、ばらつきが大きくてどこにあるのか誰にもわからなくなります。
強すぎるピンは過負荷を減速機、ロール軸、歯へ伝え、それらはピン一箱よりはるかに高くつきます。弱すぎるピンは通常の破砕で折れ、作業者がもっと強いものに手を伸ばすことになり、保護の多くはこうして失われます。典型的な工況の例:誤作動による破断が続いた後に市販ボルトを入れると破断は止まりますが、やがてかみ込みで減速機の歯車が割れたりロール軸が曲がったりします。
ピン交換のたびに点検すること
ピン交換は最も安上がりな点検の機会です。カップリングはすでに止まって開いているからです。新しいピンを入れる前に、次の点を確認してください。
- ピン穴とブシュ:かじり傷、楕円化、ブシュのゆるみがあると、新しいピンが荷重下で揺れ、設定値より低いトルクで折れます。
- ピンの破片:すべて取り除いてください。ブシュ内に残った破片は半体を拘束したり、新しいピンの座りを悪くしたりします。
- 半体間の端面と支持面:かじりや焼け跡は、前回の破断後に半体がどれだけの間こすれ合って回ったかを示します。
- 熱による損傷:高温の焼結ケーキからの輻射熱による半体の変色やひずみは、ブシュのはめあいとピンの位置合わせに影響します。
- 締結部品とアライメント:フランジボルトのゆるみやミスアライメントがあると、一回転ごとにピンへ曲げが加わります。
破断後に半体が長時間相対回転していたなら、ピンがせん断されたときにモータがすぐ停止するかを確認してください。モータ電流のトレンドを破断記録と合わせて、クラッシャが実際にどのくらいかみ込んでいるかを判断します。電流からピンの荷重が直接わかるわけではありません。
交換用シャーピンの手配方法
シャーピンは締結部品ではなく、校正された部品として扱ってください。外形寸法だけでなく、作動トルクを再現するのに必要な情報をサプライヤに渡します。
- 未使用の純正ピンがあればそれを、なければ折れたピンの両側か図面を。最低でも写真と実測寸法が必要です。
- カップリング図面または銘板にある元の設定作動トルク、ピンの本数、ピッチ円。
- わかればピンの材質と熱処理、ブシュの内径と長さ。
生産ロットごとに識別表示をし、各ロットから抜き取った試料を、せん断面を再現した治具で破断試験して、結果を設定作動トルクと照らし合わせて記録するよう求めてください。同じロットのピンはまとめて保管し、一台のカップリングに異なるロットを混ぜないでください。強度の違うピンは荷重を均等に分担せず、一本ずつ折れていくからです。当社は図面、または旧品の写真と実測寸法からピンとカップリングを製作でき、材質と熱処理を用途に合わせて確認し、ミルシート(材料証明書)と熱処理記録をお付けできます。
安全カップリング全体を交換すべきとき
新しいピンが意味を持つのは、周りのカップリングが健全で、設定が今の使用条件に合っている場合だけです。次のいずれかの兆候があれば、カップリングを交換するか、少なくとも修理してください。
- ブシュやピン穴の摩耗が図面の限度を超えている、またはピン穴が楕円化して新しいブシュを入れられない。
- 作動頻度の異常:供給条件が変わらないのに以前よりはるかに頻繁に折れる、または明らかに作動すべきかみ込みで折れない。
- 設定作動トルクが使用条件に合わなくなった。たとえばモータや減速機の変更、処理量の増加の後。
- 熱による半体のひずみ、または破断後の長時間運転による支持面のかじり。
作動トルクは通常の破砕時のピークトルクより高く、減速機、ロール軸、歯が耐えられる値より低くなければなりません。その余裕の決め方は当社のカップリングの定格トルクとピークトルクで解説しています。かみ込みが頻繁で作動のたびにピン交換が必要なら、復帰式の構造のほうがそのクラッシャに合うかを検討してください。新しい安全カップリングのサイズを選ぶ前に、当社はトルク、回転速度、軸径、キー溝、サービスファクタ、ミスアライメント、使用環境を確認します。
FAQ
自社の工場でシャーピンを作ってもよいですか?
元のピンの材質、熱処理、せん断断面を正確に再現でき、抜き取り試料の破断試験で作動トルクを確認できる場合に限ります。試験をしなければ自作ピンは当て推量にすぎず、強い側に外れれば減速機を危険にさらします。
新しいピンが設定トルクより低いところで折れるのはなぜですか?
多くの場合、摩耗したブシュや楕円化した穴でピンが揺れる、ミスアライメントで曲げが加わる、限界近くでの長期運転による疲労、あるいはロットが弱いことが原因です。まずカップリングを点検し、次にロットの試験記録を確認してください。
誤作動を減らすために作動トルクを上げてもよいですか?
減速機、ロール軸、歯がより高い設定に耐えられること、そして破断の原因がブシュの摩耗や不適切なピンではないことを確認してからにしてください。その確認なしに設定を上げるのは、ボルトを入れるのと同じ間違いを書類の上でするだけです。
クラッシャでシャーピンの消費が激しいなら、次のピン交換時にカップリングを点検し、かみ込みの原因を突き止め、元の寸法だけでなく元の作動トルクを再現するピンを手配してください。標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、非標準品は図面を確認したうえで納期をお知らせします。図面を送って見積もりを依頼するか、旧品のピンとカップリングの写真、実測寸法、設定作動トルクをお送りいただければ、ピンまたはカップリング一式のお見積もりをお出しします。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。