技術記事
選鉱場アジテータのジョーカップリングでハブが割れる・ジョーが折れる:堆積後の負荷起動、ハブ材質、はめあいの点検
ジョーカップリングでハブの割れやジョーの折損が起きるのはスパイダの摩耗より少ないものの、起きれば駆動はそこで完全に止まります。選鉱場のアジテータでは決まったパターンがあり、槽が止まり、スラリーが堆積し、再起動の際にカップリングが運転トルクをはるかに超える起動トルク(ブレークアウェイトルク)を受けます。ここでは、き裂の読み方、原因を点検する順序、同じ部品をもう一つ入れるのではなく鋼製ハブに替えるべきときを説明します。
ハブを疑う前に、き裂を読む
割れたという事実より、き裂がどこから始まったかのほうが多くを語ります。次のパターンはそれだけで結論にせず、運転履歴と照らし合わせる手がかりとして扱ってください。
| き裂の位置 | 多くの場合の原因 | 次に確認すること |
|---|---|---|
| 一つまたは複数のジョーの根元 | トルク過負荷、またはジョー同士の直接衝突 | 起動履歴、スパイダの状態、カップリングのサイズ |
| キー溝の角から軸方向に伸びる | キー溝の鋭い角、キーの無理な打込み、またはキーの緩みによる動き | キー溝の丸み、キーの側面と上面のはめあい |
| 軸穴からハブの肉厚を貫通 | 焼ばめのしめしろ過大、または軸穴に対してハブの肉厚が薄すぎる | 軸穴と軸の実測寸法、採用したはめあい、軸穴とハブサイズの関係 |
| 止めねじ穴から始まる | ねじ穴の切欠き効果 | キー溝とジョー根元に対する穴の位置 |
破面も見てください。模様のない粗く光った破面は1回の過負荷を示し、1点から広がる弧状の筋(ビーチマーク)は多くの起動を経て進展した疲労き裂を示します。どちらの場合も、故障前に何が起きたかを工場の運転記録と照らし合わせてください。
堆積後の負荷起動
満杯の槽でアジテータが止まると、固形分がインペラの周りに沈み、再起動には通常の運転トルクを大きく上回る起動トルク(ブレークアウェイトルク)が必要になります。直入れ起動のモータはそのトルクを一気にかけ、インペラを動かそうとして寸動を繰り返すと、カップリングは数分のうちにピークトルクを何度も受けます。
そうした起動のたびにジョー根元に荷重サイクルが加わるため、最初の負荷起動に耐えたハブでも、あと数回で割れることがあります。モータ電流や起動にかかる時間はインペラがどれだけ固着していたかを知る手がかりになりますが、トルクの読みとしてではなく、停止履歴と合わせて判断してください。
ここではスパイダも重要です。スパイダが摩耗し切ると、起動のたび、負荷が反転するたびにジョー同士が直接ぶつかり、何週間も金属同士で運転されたハブは、誰かが見るころにはすでに割れていることが多いです。
鋳鉄ハブか鋼製ハブか
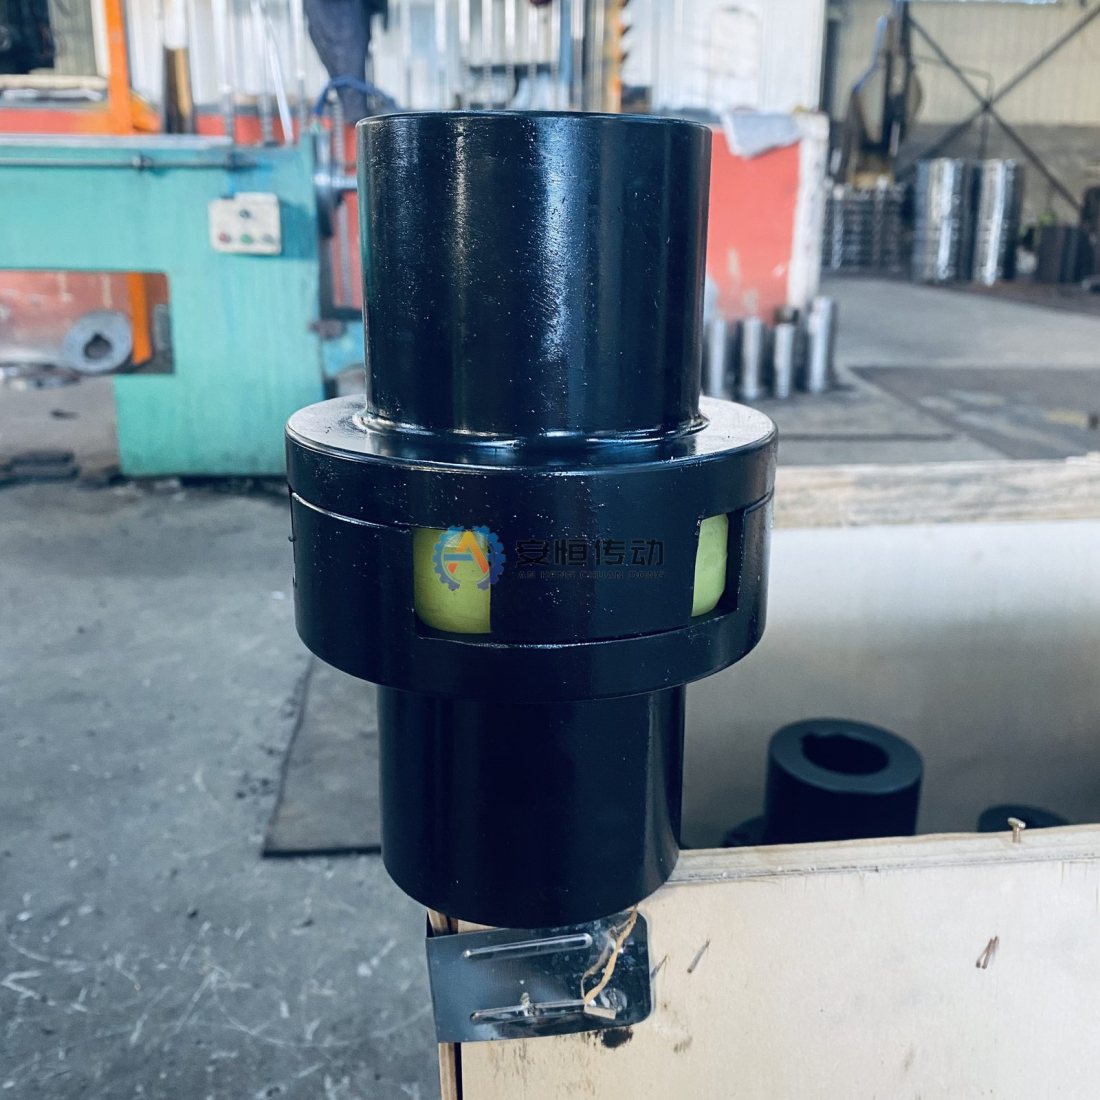
標準的なジョーカップリングでは、加工しやすく振動減衰がよく安価なことから鋳鉄ハブがよく使われます。弱点は衝撃です。鋳鉄は靭性が低いので、激しい負荷起動では変形する前に割れ、しかも前兆がないことが多いです。
鋼製ハブ、たとえば調質(焼入れ焼戻し)したS45C相当やSCM440相当は、衝撃とキー溝の応力にはるかによく耐えます。負荷起動が避けられない場合、以前にハブが割れたことがある場合、ハブサイズに対して軸穴が大きい場合には追加費用に見合いますが、はめあいが正しく安定して運転する駆動ではあまり効果がなく、過負荷の駆動では弱点を軸、キー、減速機に移すだけです。
焼ばめ、キー溝、止めねじ穴
しめしろが大きすぎる焼ばめは、トルクがかかる前からハブの肉厚に引張りを生じさせ、鋳鉄は引張りに最も弱い材料です。図面を信じるのではなく軸穴と軸を実測し、しめしろはハブ材質と肉厚が許す範囲に抑え、バーナーで1点をあぶるのではなくハブを均一に加熱してください。
キー溝の鋭い角はき裂の起点になりやすいので、キー溝底に丸みを付けるよう指定し、キーが側面で合い、上面にすき間があることを確認してください。ハブのキー溝の底に当たるキーはハブを押し広げ、最大軸穴近くまで穴を広げたハブは肉厚が薄く、はめあいとキー溝の荷重が同時にその薄い肉にかかります。
止めねじ穴も切欠きです。図面どおりの位置、つまりジョー根元から離れた位置に保ち、ハブの移動を止めるために現場で穴を追加せず、はめあいのほうを直してください。
正しい順序での対策
まず、負荷起動を反映したサービスファクタを含めたモータの定格トルクと、起動で実際に生じるピークトルクに対してサイズを確認し、選んだサイズの最大トルクと比べます。当社LMシリーズはサイズにより公称トルク28 N·m~14,000 N·m、最大トルクは最大25,200 N·mですので、範囲ではなく個々のサイズの値を見てください。
次に衝撃を源から減らします。ソフトスタータやインバータを使えば、モータは一気にではなく制御されたランプでインペラを動かせ、寸動を制限する再起動手順はカップリングの変更と同じくらい効果があります。そのうえでスパイダを使用可能な状態に保ってジョー同士が決して当たらないようにし、ハブの材質と熱処理を選ぶ前に、はめあいとキー溝を直してください。
典型的な工況の例:ある浸出槽のアジテータが停電で止まり、スラリーが堆積し、再起動時には何度も寸動してようやくインペラが回ったとします。その後ハブがジョー根元で割れ、スパイダがすでに摩耗し切っていたなら、対策は制御された起動、定期的なスパイダ点検、使用条件に合ったハブであり、同じ部品に替えるだけではありません。
FAQ
割れたハブは溶接で補修できますか?
できません。鋳鉄でも鋼でも、割れたハブを溶接すると荷重が最も大きい場所に硬くもろい部分が残り、き裂はたいてい再発します。ハブを交換してください。
片方のハブだけが割れた場合、両方交換すべきですか?
もう一方のハブのジョー根元とキー溝にき裂がないか、可能なら探傷で確認し、ジョーに衝突痕がないかも見てください。どちらかが見つかれば両方のハブを交換し、スパイダはいずれにせよ新品にします。
硬いスパイダにすればハブを守れますか?
守れません。硬いスパイダはより大きなトルクを伝えますが、衝撃もハブに直接伝えるので、負荷起動のある駆動ではハブの割れをかえって起こしやすくすることがあります。
き裂と破面の写真、軸穴と軸の実測寸法、キー溝寸法、モータの銘板と起動方式に加え、アジテータが満杯のまま止まる頻度についての簡単なメモをお送りください。当社はGB/T 5272-2017に基づくLM50~LM400のジョーカップリングを軸穴10 mm~160 mm、GB/T 3852に基づくY、J、Z(1:10テーパ)形の軸穴で製作し、調質(焼入れ焼戻し)したS45C相当またはSCM440相当の交換用鋼製ハブも製作します。ご要望によりミルシート(材料証明書)、熱処理記録、超音波探傷検査成績書をご用意できます。標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、非標準のハブは図面評価後に納期を確定します。図面を送って見積もりを依頼するか実測データをお送りいただければ、アジテータに合わせてサイズ、はめあい、ハブ材質を見直します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。