技術記事
セメント工場のロータリーバルブ・スクリューコンベヤ用ジョーカップリングの取付と点検:ハブ間すき間、止めねじ、芯出し
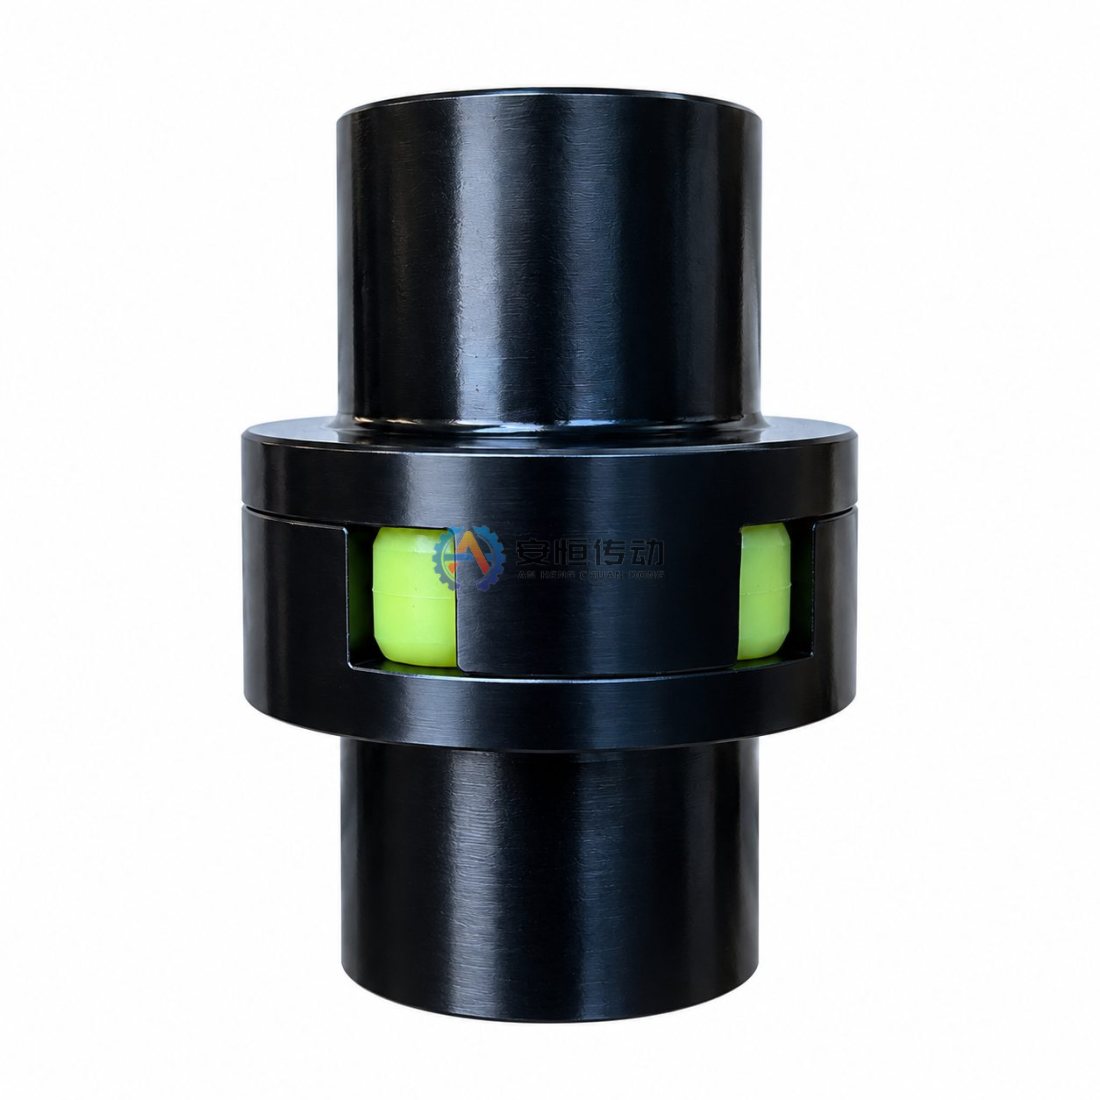
セメント工場の集じん機の下にあるロータリーバルブやスクリューコンベヤは台数が多く小型で、整備の頻度も高い設備です。そこに使われるジョーカップリングが早期に壊れる原因は、多くの場合、過負荷ではなく組付けにあり、ハブ間すき間の誤り、止めねじの緩み、芯ずれの三つです。どれも普通の工具で正しく仕上げられます。ここでは、こうした駆動部へのジョーカップリングの取付方法、粉じんの多い工場での点検、スパイダ交換の見極め方を説明します。
取付前:軸端、キー、軸穴、旧部品
両方の軸端を清掃し、バリとさびを取り、キーがキー溝の側面にしっかり合い、上面にすき間があることを確認してください。ハブは軽い力で、または軽く温めてから挿入できるのが正常で、たたき込む必要があるならはめあいが合っていません。たたき込みはモータや減速機の軸受を傷め、ジョーを割ることもあります。
ハブのジョーに割れや欠けがないか、新しいスパイダに切り傷、硬化、膨潤がないかを確認します。そのうえで外した旧部品を見てください。前回何が起きたかがたいてい分かります。
- 突起部の摩耗が不均一、または片側の縁がつぶれている:多くは半径方向または角度方向の芯ずれ。
- スパイダ中心部の溶融・硬化・粉化、またはハブ端面の光沢:多くはハブ間すき間が小さすぎたことによるもので、芯ずれを伴うこともよくあります。
- 軸とキーのフレッチング痕や帯状の光沢:多くは止めねじの緩みかキーの摩耗。
- ジョー側面の段付きや光沢:スパイダが摩耗し切って金属同士が接触した跡。
ハブ間すき間の設定
ハブ端面間のすき間はカップリングの設計で決まり、サイズごとに取付図や仕様表に示されているので、目分量ではなくその値に合わせてください。小さすぎるとスパイダが軸方向に押しつぶされて発熱し、モータや減速機の軸受を押します。さらに運転中はバルブやコンベヤの軸が熱で伸び、すき間がいっそう小さくなります。
大きすぎるとジョーのかかり長さが短くなり、突起部が小さい面積で荷重を受けるため縁から摩耗したり裂けたりし、スパイダがジョーから抜け出すこともあります。簡単な方法は、規定すき間に合わせたゲージブロックやシムを作り、円周上の数か所でハブ端面の間に当ててからハブを固定することです。
止めねじとキーの緩み止め
多くのジョーカップリングのハブにはキーの真上に止めねじがあり、キーを押さえるとともにハブが軸方向にずれるのを防ぎます。軸の平滑部に当たる止めねじがもう一つある場合、保持力は十分ですが、軸に盛り上がった圧痕ができて後の取外しが面倒になるため、次回交換時にバリを削り取ってください。
ねじ部を脱脂し、中強度で取外し可能なねじロック剤を使い、取付説明書の値で締め付けてください。キーがハブから突き出てスパイダの空間に入っていないことを確認し、運転開始後の最初の1直が終わってなじみが出たら、すべての止めねじを増し締めします。
典型的な工況の例:あるスクリューコンベヤのカップリングがスパイダを次々に傷め、次の停止時に止めねじが緩み、キーに帯状の光沢が見つかったとします。キーを交換し、ねじ部を清掃して最初の1直後に増し締めすれば原因に対処できますが、スパイダをもう一つ替えるだけでは解決しません。
簡易芯出しと、ブラケット取付・フランジ取付ギヤードモータの注意点
半径方向のずれは、両ハブの外周に直定規を当て、上、下、左右で確認します。定規の下に光が見えればずれがあり、すきまゲージで量を測れます。角度方向のずれは同じ位置でハブ端面間のすき間を測り、差があれば軸が平行ではありません。より精度が必要ならダイヤルゲージを使い、サイズごとに示された許容値内に収めてください。
ジョーカップリングはある程度の芯ずれを許容しますが、芯ずれはすべてスパイダ寿命と軸受荷重で支払うことになるので、その許容量は調整手段ではなく余裕として扱ってください。モータの取付ボルトを締めると位置がずれることが多いため、締付け後に両軸を一緒に回して再確認します。
ブラケット取付(片持ち)のギヤードモータでは、トラフやバルブ本体に溶接したブラケットがたわみ、ケーシングの温度上昇や負荷とともに動くので、ブラケットの剛性を確認し、脚の下には全面サイズのシムを使い、駆動部が運転温度に達してから芯出しを再確認してください。フランジ取付のギヤードモータでは芯はインローのはめあいで決まるので、両フランジ面とインローの塗料や粉じんを落としてください。それでもすき間の確認で芯ずれが出るなら原因はフランジやアダプタの加工にあり、シムでは直りません。
粉じん対策、点検周期、スパイダ交換の判断
セメント粉じんは研磨性があり、ジョーと突起部の間に詰まるので、粉じんを遮る穴のない板製ガードで、ヒンジ付きまたは取外し式の点検カバーがあるものを付けてください。清掃はブラシか掃除機で行い、圧縮空気をカップリングに吹き込まないでください。粉じんをさらに奥へ押し込むだけです。
これらの駆動部に唯一正しい点検周期というものはありません。取付後は短い周期で始め、毎回スパイダの状態を記録し、摩耗が遅く予測できるようになったら延ばしていきます。起動が頻繁、正逆転する、粉じんが多い、高温の材料を扱う駆動部、そして満載状態で再起動するスクリューコンベヤでは周期を短く保ってください。後者は起動トルク(ブレークアウェイトルク)が大きく、スパイダへの負担が最も大きくなります。
割れ、突起部の薄肉化やつぶれ、硬化、膨潤、カップリング下のくずや粉が見られるとき、または一方のハブを他方に対して揺すったときの遊びが新品より明らかに大きいときは、スパイダを交換してください。ジョーに金属接触の跡があればすぐに交換し、ハブも点検します。同種の駆動部よりガードが温かいことは、スパイダの状態と合わせてすき間と芯出しを点検する手がかりであり、それだけで故障の証拠にはなりません。
FAQ
正逆転するスクリューコンベヤにジョーカップリングを使えますか?
使えます。ジョーカップリングは起動が頻繁な駆動や正逆転する駆動に向いています。正逆転では各突起部の両側に荷重がかかるので、キーと止めねじを確実に締め、遊びの点検をより重視してください。こうした駆動ではどんな緩みも最も速く進行します。
ギヤードモータを動かしにくい場合、スパイダはどう交換しますか?
当社ジョーカップリングのLMSダブルフランジ形をご検討ください。機械を動かさずにエレメントを交換できます。発注前に、既存の軸端間距離とトルクをLMSの各サイズと照合してください。
ジョーカップリングに潤滑は必要ですか?
不要です。スパイダは無潤滑で使い、グリースや油は一部のエラストマを侵すうえ粉じんを付着させるので、カップリングは清潔で乾いた状態に保ってください。
高温の粉じんや高温のケーシングの近くでは、温度の上限はどうなりますか?
当社のジョーカップリングの使用温度は−30 °C~+80 °Cです。高温の粉じん、高温のダクト、高温のバルブケーシングによってカップリング周辺がこれより高温になる場合は、熱源との間に遮へいを設け、次回の交換前にエレメントの選定を当社にご相談ください。
ロータリーバルブとスクリューコンベヤの軸径、キー溝、軸端間距離を測り、モータの出力と回転数を記録して、旧カップリングの写真と一緒にお送りください。当社はGB/T 5272-2017に基づくLMジョーカップリングをLM50からLM400まで供給しており、軸穴は10 mm~160 mmで、GB/T 3852に基づくY、J、Z(1:10テーパ)形、キー溝はご支給図面どおりに加工します。標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、寸法検査成績書を製品と一緒にお付けできます。図面を送って見積もりを依頼するか実測データをお送りいただければ、駆動部ごとにサイズとハブ間すき間を確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。