技術記事
製鉄所クレーン走行装置のブレーキホイール付きジョーカップリング:ホイール側のスパイダ溶融と青変、原因は引きずりか振れか使用条件か
ブレーキホイール付きジョーカップリングで、スパイダがいつもブレーキホイール側で溶け、ホイール自体も青く変色しているなら、カップリングは被害者であって原因ではありません。製鉄所の取鍋クレーンやヤードクレーンの走行装置は一日中インチング、制動、反転を繰り返し、ブレーキが引きずったりホイールが振れたりすると、その熱がスパイダを保持するハブに直接流れ込みます。ここでは、もう一つスパイダを入れる前に、ブレーキホイールの過熱原因を順序立てて突き止める方法を説明します。
ブレーキホイール付きジョーカップリングの熱はどこから来るか
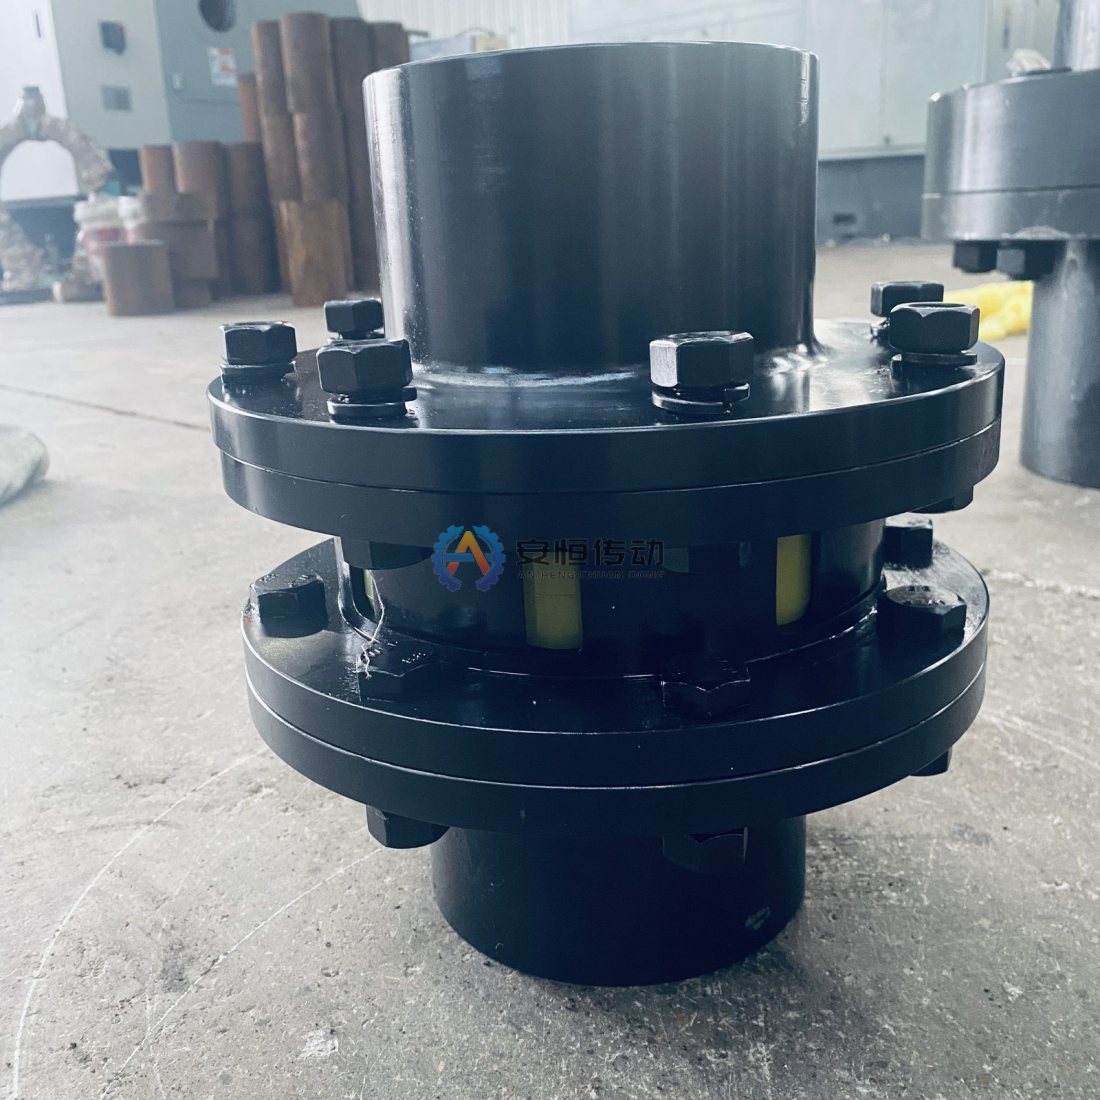
当社ジョーカップリングのLML形では、ブレーキホイールが一方のハブの一部になっており、リム、ウェブ、スパイダを保持するジョーが一つの熱の通り道になっています。停止のたびに走行の運動エネルギーがリムで熱に変わり、その熱がハブを通ってその側のスパイダ突起部に流れ込むため、損傷は片側だけに現れます。ホイールが元の図面どおりの側のハブに付いているかも確認してください。カップリングを逆向きに組むと、制動トルクと熱の流れる場所が変わります。
スパイダの使用温度は−30 °C~+80 °Cですが、青く変色したブレーキホイールはそれをはるかに超える温度で運転されています。したがって、ホイール側で溶けたスパイダはブレーキ系統の発熱問題を知らせているのであり、スパイダの硬度を変えても解決しません。
ブレーキの引きずり:まず最初に除外すべきこと
完全に開放しないドラムブレーキは走行中もシューがホイールをこすり続け、インチング運転では1直のうちに過熱させることがあります。よくある原因は、シューすき間が小さすぎるか左右不均一、油不足やモータの力不足で電動油圧押上機(スラスタ)の押上げが遅いか不十分、電磁石の電圧低下、リンクのピンの固着、ばねの締め過ぎです。
手がかりは組み合わせて読んでください。ホイール全周の光った帯、片側のシューライニングだけが多く摩耗していること、停止の少ない走行の後でもホイールが熱いこと、一定速度で走行中のモータ電流が隣の駆動部より高いことです。どれも単独では引きずりの証拠になりませんが、二つ三つ重なれば、たいてい引きずりを指しています。
ブレーキの動作タイミングも確認してください。モータ起動後にブレーキの開放が遅れると、モータはブレーキに逆らって回り起動トルク(ブレークアウェイトルク)を増やします。駆動がまだ回っているうちにブレーキが閉じる場合や、電気制動が働かず機械ブレーキがすべての停止を受け持っている場合は、ホイールが設計時に想定していないエネルギーを吸収することになります。
振れ、ホイールのはめあい、芯出し
振れのあるホイールは、シューすき間が正しくても1回転ごとにシューに触れ、リムを不均一に加熱し、ライニングを部分的に摩耗させます。リムとホイール側面にダイヤルゲージを当て、軸を手でゆっくり回して、半径方向の振れと面振れをブレーキまたはクレーンの図面の許容値と比べてください。
振れの原因は多くの場合、ホイールのハブが軸上で緩んでいること、軸穴のはめあいやキーの損傷、繰り返しの過熱によるホイールの変形、リムの溝状摩耗です。軸穴とキー溝のフレッチングを確認し、ホイールがボルトでハブに取り付ける別部品であれば、そのボルトとインローも点検してください。
次に、カップリングでのモータと減速機の芯出しを確認します。芯ずれがあるとスパイダは1回転ごとに変形して自ら発熱し、その熱が同じ突起部のブレーキの熱に加わるため、どちらか一方だけなら耐えられるカップリングでも両方が重なると壊れることがあります。
使用条件、ブレーキホイール径、放熱
ブレーキと芯出しに問題がなければ、運転の何が変わったかを見てください。インチングの増加、1時間あたりの停止回数の増加、荷重の増加、走行速度の上昇、運転の仕方の変化などです。元の使用条件で選んだブレーキホイール径では新しい条件の熱を逃がしきれないことがあり、カップリングのサイズも定格トルクと制動時のピークトルクに対して改めて確認すべきです。
鋳造ベイでは下の取鍋や溶鋼からの熱も加わり、ブレーキとカップリングを囲う密閉カバーはその熱をこもらせます。カバーの通気を確保し、ホイールを断熱してしまう粉じんやスケールを取り除き、同じサイズで交換する前に、ブレーキホイール径が今の使用条件に合っているか確認してください。当社LMLシリーズのブレーキホイール径D0は160 mmから710 mmまでです。
典型的な工況の例:ある取鍋クレーンの横行装置で、片側の駆動部のスパイダがブレーキホイール側でいつも溶け、もう一方の駆動部は正常だとします。点検でスラスタの動作が遅く、ホイール全周に光った帯が見つかったなら、カップリングを替える前にスラスタを修理してすき間を調整し直し、その後1直運転した後の両駆動部のホイール温度を比べれば、対策が効いたかどうかが分かります。
修理の順序:ブレーキが先、カップリングは後
新しいスパイダは、ブレーキ、ホイール、芯出しを直した後、最後に入れてください。そうしないと古いスパイダと同じ運命をたどります。カップリング自体を替える必要があるかは、ホイールの状態で決まります。
| 点検結果 | 対応 |
|---|---|
| ホイールの振れは正常、リムは滑らかで割れなし、スパイダだけ溶融 | ブレーキと芯出しを直し、新しいスパイダを入れる |
| リムに溝や摩耗があり、振れの原因がホイール自体 | 許容範囲内で再加工するか、ブレーキホイールハブを交換 |
| リムのヒートクラック、繰り返しの青変、軸穴はめあいの損傷、ジョーの摩耗 | LMLカップリング一式を交換 |
| 使用条件による発熱がホイールの放熱能力を超える、またはクレーンをディスクブレーキに変更 | ブレーキディスク付きLMPK形(355–1000 mm)を検討 |
ブレーキディスク付きLMPK形への変更は、カップリングの交換であると同時にブレーキの改造でもあります。ブレーキ本体、その取付台、場合によっては制御も変わるからです。使用条件が恒常的に厳しくなった場合には理にかなっていますが、1台のブレーキの引きずりだけが原因なら誤った対策です。
FAQ
耐熱スパイダにすれば解決しますか?
それだけでは解決しません。当社スパイダの使用温度は−30 °C~+80 °Cで、スパイダを溶かすほど熱いホイールはブレーキか使用条件の問題を示しており、別のスパイダに替えてもその原因はなくなりません。
専用工具なしでブレーキの引きずりを確認するには?
停止の少ない運転の後、ハンディ温度計でそのホイールの温度をもう一方の駆動部と比べ、ブレーキを開放した状態でホイールが手で自由に回るか確認します。結果はライニングの摩耗やシューすき間と合わせて判断し、それだけを証拠にしないでください。
ブレーキホイールはモータ側と減速機側のどちらに付けるべきですか?
クレーンの元の図面に従ってください。巻上装置では、スパイダが壊れてもブレーキが荷を保持できるよう、通常ホイールは減速機側に付けます。走行装置では両方の配置があり、カップリングを逆向きに組むと制動トルクと熱の流れる場所が変わります。
ご注文の前に、溶けたスパイダ、ホイールのリム、両側のシューライニングの写真、測定したすき間と振れの値、モータ・ブレーキ・減速機の銘板をそろえてください。当社はGB/T 5272-2017に基づくLML形のブレーキホイール付きジョーカップリングをLML105-160~LML400-710で製作し、GB/T 3852に基づくY、J、Z(1:10テーパ)形の軸穴、ご支給図面どおりのキー溝に対応します。また、ご支給図面または旧品から交換用ブレーキホイールハブを製作し、図面に指定があればリムに高周波焼入れを施します。標準サイズは最短10日で出荷でき、旧品の複製は最短20日で、非標準品は図面評価後に納期を確定します。図面を送って見積もりを依頼するか実測データをお送りいただければ、使用条件に照らしてカップリングとブレーキホイールのサイズを確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。