技術記事
連鋳冷却水ポンプでモータを動かさずにスパイダ交換:LMSダブルフランジ形ジョーカップリングへの改造前に確認すること
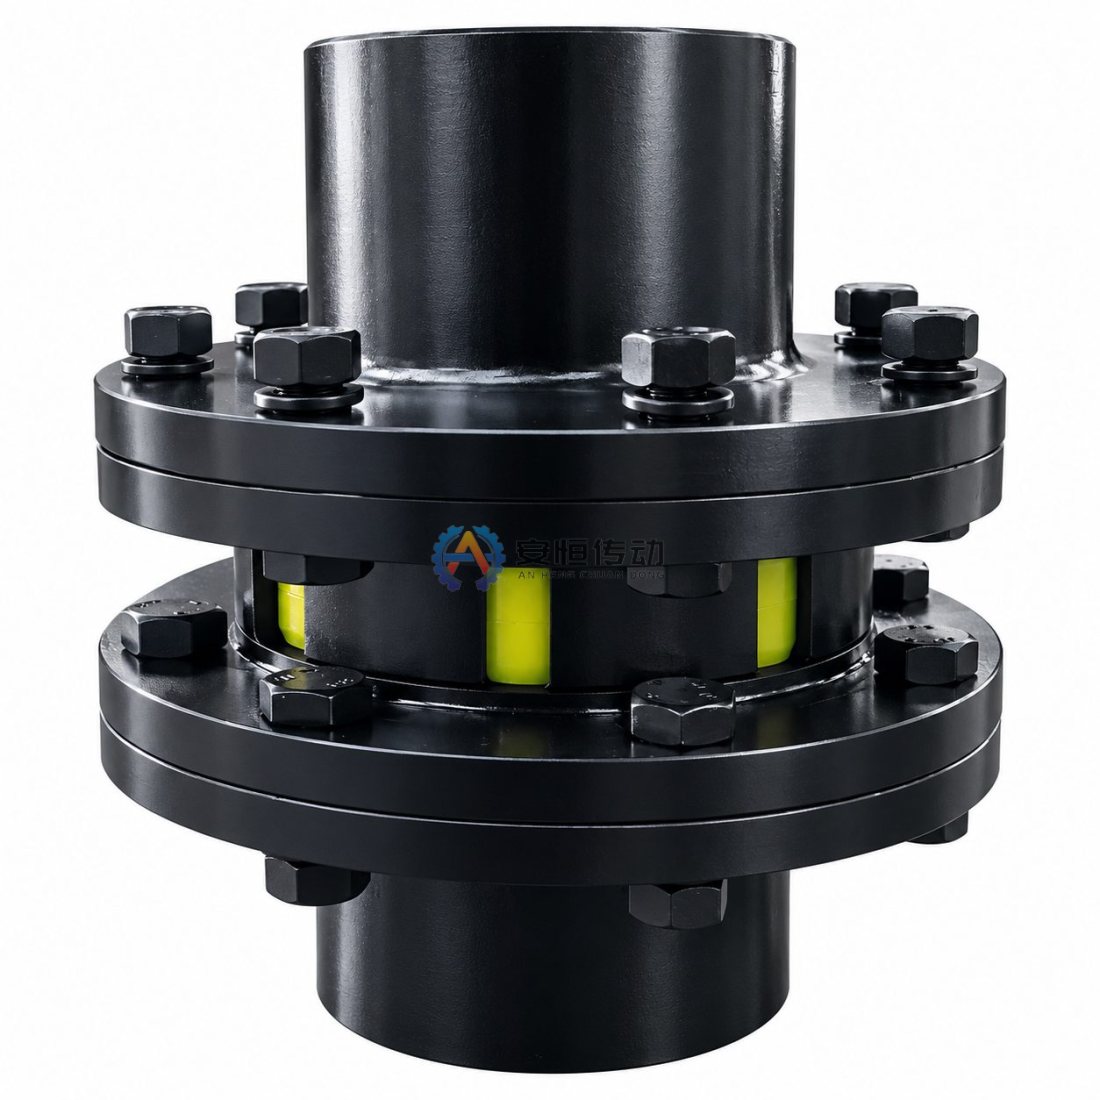
連続鋳造機の鋳型冷却水ポンプと二次冷却スプレーポンプは常用と予備の組で運転されており、1台を止めて作業している間は予備がない状態になります。基本形のジョーカップリングでは、スパイダを交換するたびにモータの固定ボルトを外して後ろへ引き、戻して芯出しをやり直す必要があり、簡単な部品交換が長い作業になってしまいます。LMSダブルフランジ形ならモータを動かさずにスパイダを交換できますが、それは既存のポンプ設備に収まる場合に限られるため、発注前に確認すべき点を説明します。
連鋳冷却水ポンプのスパイダ交換が負担になる理由
冷却水ポンプは連続運転で常用と予備を切り替えて使うので、1台を整備している間、システムには予備がありません。そのため作業時間は短く、モータを動かして芯出しし直す作業があると、その時間の大半が消えてしまいます。
環境も手間を増やします。はね水や洗浄水、湿気、スケールがハブをさびさせ、止めねじを固着させ、スパイダを劣化させるので、基本形のジョーカップリングではスパイダ交換の頻度が上がり、そのたびにモータを動かすことになります。
LMSダブルフランジ形でその場でスパイダを交換する仕組み
LMS形では、ジョー部がハブと一体ではなく、ハブのフランジにボルトで取り付けられています。ハブはポンプ軸とモータ軸に付けたままで、スパイダを交換するときはフランジボルトを外し、ジョー部を逃がしてスパイダを取り出すので、どちらの機械も動かす必要がありません。
交換の手順は毎回ほぼ同じです。まず両方の機械をロックアウトしてください。
- カバーを外し、部品を元どおりに戻せるようフランジの位置に合いマークを付けます。
- フランジボルトを外し、ジョー部を逃がして古いスパイダを取り出します。
- フランジ面とインローを清掃し、新しいスパイダを入れてジョー部を戻します。
- フランジボルトを対角順に規定値まで締め付け、ハブ間すき間を確認して簡易芯出しチェックを行ってから、カバーを戻します。
ハブには触れないので芯は変わらないはずですが、確認は数分で済み、軸上で動いたハブを見つけられます。交換間隔はポンプ設備の負担の大きさを示すので、毎回スパイダの状態も記録してください。
発注前に測るもの
LMSカップリングはどの基本形ジョーカップリングともそのまま置き換えられるわけではありません。同じサイズでも長さやフランジ径が現在のものと異なることがあるためです。既存のポンプ設備を実測し、次の数値をお送りください。
- 軸端間距離(停止中、モータを通常位置にした状態で測定)。
- ポンプ側とモータ側の軸径、キー溝、軸穴形状、各軸端の使用可能な長さ。
- 既存ハブの長さと軸上の位置。
- カバーの内径と長さ、またはカバーを改造する場合はカップリング周りの空きスペース。
- ポンプとモータの銘板。モータの定格トルク、連続運転のサービスファクタ、直入れ起動時のピークトルクに対してサイズを確認するために使います。
当社のLMSハブはGB/T 3852に基づくY、J、Z(1:10テーパ)形の軸穴、ご支給図面どおりのキー溝で加工できます。既存の軸端間距離や軸端長さが標準のLMSサイズに合わない場合は、既存の配置に合わせてハブ長さを作る特注交換用カップリングのほうが、ポンプやモータのベースを動かすよりたいてい安く済みます。
LMS形への改造が適さない場合
必要なLMSサイズに対して軸端間距離が短すぎる場合や、ポンプが小さくLMS105から始まるLMSの範囲を下回る場合は、改造を見送るか計画を見直してください。回転数も確認が必要です。最高回転数はLMSの表でサイズごとに異なり、1250 r/minから5260 r/minまでの幅があるので、選んだサイズで確認し、特に2極モータでは注意してください。
新しいカップリングで基礎の問題が直るわけでもありません。ベースにソフトフット、グラウトの割れ、基礎ボルトの腐食がある場合や、いずれにせよ芯出しをやり直す必要がある場合は、同じ停止の中で一緒に対処してください。そうしないと新しいスパイダも古いものと同じ速さで摩耗します。
常用・予備ポンプにまたがる改造計画
改造そのものには一度モータを動かす作業が必要なので、短いポンプ切替えの時間ではなく、連鋳機の保全停止に合わせて計画してください。最も重要な系統、通常は鋳型冷却水ポンプから始め、各系統の常用ポンプと予備ポンプに同じLMSサイズを付ければ、1種類のスパイダで両方をまかなえます。
ポンプサイズごとに予備のスパイダを棚に置き、交換を毎回記録すれば、間隔が短くなっていないかが分かります。緊急のご注文は当社工場で優先して手配でき、最短納期はサイズと数量によって確定します。
典型的な工況の例:ある連鋳機では鋳型冷却と二次冷却スプレーの両方に常用と予備のポンプがあり、すべて基本形のジョーカップリングで、モータの移動と芯出しのやり直しのためにスパイダ交換のたびに1直の大半がかかっているとします。年次停止で鋳型冷却の1組を、次の計画停止でスプレーポンプを改造すれば、その後のスパイダ交換は通常のポンプ切替えの時間内に収まる短い作業になります。
FAQ
LMS形と基本形ではスパイダが違いますか?
ご注文のLMSサイズに指定されたスパイダを使い、現在のカップリングのスパイダと互換性があると思い込まないでください。正しい部品が該当するポンプに届くよう、予備品はカップリングの記録と一緒に管理してください。
既存のハブを残してフランジだけ追加できますか?
通常はできません。LMS形のハブはフランジを備え、一つの部品として製作されているからです。既存ハブの写真と寸法をお送りいただければ、再利用できる部分があるかどうかをお知らせします。
改造後、スパイダ交換にはどのくらい時間がかかりますか?
作業スペース、カバーの設計、貴社のロックアウト手順によって変わるため、具体的な時間はお示ししません。変わるのは、モータの移動も一からの芯出しも不要になる点で、これらはたいてい最も時間のかかる工程です。
次の巡回点検でポンプ設備を実測し、軸端間距離、軸とキー溝の詳細、ハブとカバーの寸法、銘板、写真を、各系統の常用・予備ポンプの台数と一緒にお送りください。当社はGB/T 5272-2017に基づくLMS105~LMS400のダブルフランジ形ジョーカップリングを製作しています。標準サイズは最短10日で出荷でき、旧品の複製は最短20日、非標準設計は図面評価後に納期を確定し、ミルシート(材料証明書)と寸法検査成績書を製品と一緒にお付けできます。図面を送って見積もりを依頼するか実測データをお送りいただければ、どのポンプがLMS形に改造でき、どのポンプに特注設計が必要かを確認します。
選定または既設品交換の技術確認が必要ですか?
出力、回転数、軸径、キー溝、取付寸法、図面または既設品写真をお送りください。使用条件を確認してから型式と見積を検討します。